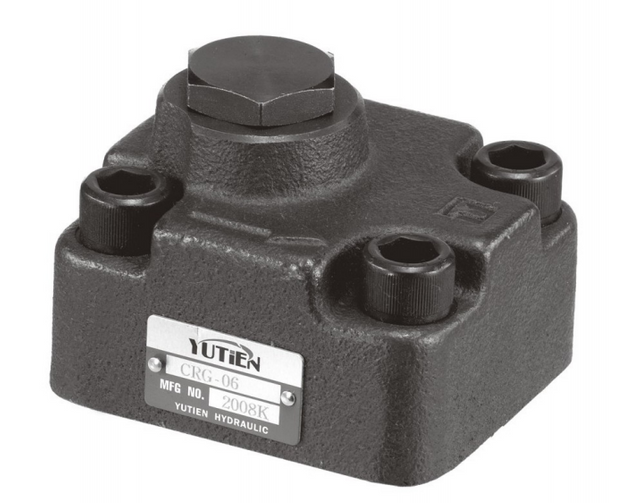
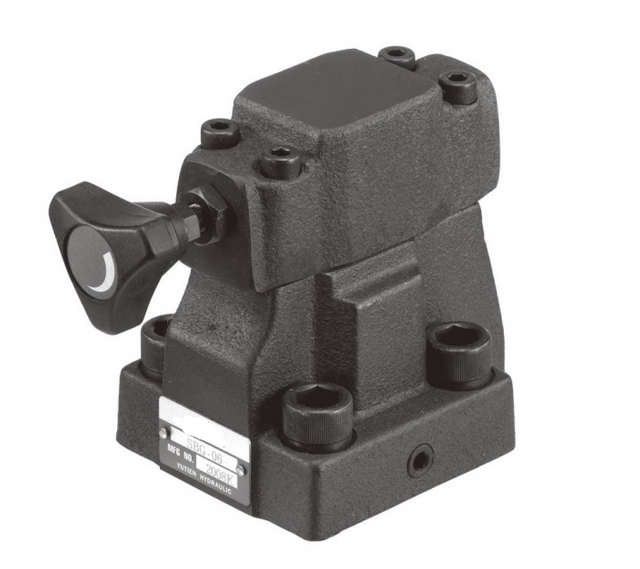
একটি দ্বি-মুখী হাইড্রোলিক প্রবাহ নিয়ন্ত্রণ ভালভ ব্যবহার করুন যখন আপনাকে একটি শাখা মিটার করতে হবে এবং সার্কিটে ইতিমধ্যেই অব্যবহৃত পাম্প প্রবাহ পরিচালনা করার একটি উপায় রয়েছে। একটি ত্রিমুখী অগ্রাধিকার নিয়ন্ত্রক বিবেচনা করুন যখন একটি শাখার প্রথমে প্রবাহের প্রয়োজন হয় এবং অতিরিক্ত একটি অনুমোদিত রুট থাকে। অর্ডার দেওয়ার আগে, পাম্পের ধরন, প্রতিটি আউটলেটে চাপ এবং নিয়ন্ত্রিত শাখাটি ধীর হয়ে গেলে বা বন্ধ হয়ে গেলে উদ্বৃত্ত তেলের কী হবে তা পরীক্ষা করুন।
একটি অপারেটিং অবস্থা দিয়ে শুরু করুন এবং তেলের পাথগুলি আঁকুন
একটি ছোট হাইড্রোলিক মোটর চিত্র করুন যা প্রস্তাবিত ভালভ ইনলেটে উপলব্ধ 30 L/মিনিট সহ একটি মেশিনে 12 L/মিনিট প্রয়োজন৷ মোটর সিদ্ধান্তের শুধুমাত্র একটি অংশ। অন্য 18 L/min কোথাও যেতে হবে যখন সেই খাঁড়ি প্রবাহ আসলে উপস্থিত থাকে। এটি একটি অনুমোদিত অতিরিক্ত-প্রবাহ পথের মাধ্যমে একটি দ্বিতীয় ফাংশনে সরবরাহ করা হতে পারে, ট্যাঙ্কে ফিরে যেতে পারে বা পাম্প ডেলিভারি কমিয়ে দিলে এড়ানো যেতে পারে। কিছু বিদ্যমান সার্কিট এটি একটি ত্রাণ ভালভ মাধ্যমে পাঠায়। এই পছন্দটি সরবরাহের চাপ, বিদ্যুতের ক্ষতি এবং মেশিনের অন্যান্য ফাংশনের জন্য কতটা তেল অবশিষ্ট আছে তা প্রভাবিত করে।
সার্কিট অঙ্কনটি সন্ধান করুন এবং চারটি পয়েন্ট চিহ্নিত করুন: তেলের উত্স, প্রস্তাবিত প্রবাহ ভালভ ইনলেট, নিয়ন্ত্রিত আউটলেট এবং অব্যবহৃত প্রবাহের গন্তব্য। যদি উত্সটি ইতিমধ্যে অন্য একটি ফাংশনের সাথে তেল ভাগ করে থাকে তবে শাখাগুলি কোথায় বিভক্ত হয়েছে তা চিহ্নিত করুন৷ একটি পাম্প নেমপ্লেট একটি সূচনা বিন্দু দেয়, তবে একটি নির্দিষ্ট মেশিনের গতিতে ভালভ ইনলেট প্রবাহ পাম্পের ক্ষমতার চেয়ে কম হতে পারে। অন্য ভালভের ডাউনস্ট্রিম একটি শাখা পাম্প আউটলেট থেকে একটি খুব ভিন্ন চাপ এবং প্রবাহ দেখতে পারে।
কোন অপারেটিং অবস্থা প্রথমে গুরুত্বপূর্ণ তা নির্ধারণ করুন। একটি পরিবাহক উত্পাদন সময় একটি স্থির গতি প্রয়োজন হতে পারে, তারপর একটি ভিন্ন সমন্বয় যখন অপারেটর পরিষ্কার উপাদান. একটি ফিড ডিভাইস একা বা একটি বাতা সঙ্গে কাজ করতে পারে. একটি পরীক্ষা যা শুধুমাত্র চলমান মোটর বর্ণনা করে যে মোটর বন্ধ হয়ে গেলে এবং পাম্পটি ঘুরতে থাকলে কী ঘটে তা মিস করে। উভয় অবস্থায় পথ আঁকুন। তারপরে যেকোন প্রাসঙ্গিক ট্রানজিশন যোগ করুন, যেমন মোটর চলাকালীন একটি দ্বিতীয় ফাংশন সরানো শুরু করে।
দুটি বাস্তব সংখ্যার সাথে তুলনা শুরু করুন যদি মেশিনে সেগুলি থাকে: প্রস্তাবিত ইনলেটে উপলব্ধ প্রবাহ এবং নিয়ন্ত্রিত ফাংশনের জন্য প্রয়োজনীয় প্রবাহ। সেই রিডিংয়ের জন্য তেলের তাপমাত্রা এবং পাম্প বা ইঞ্জিনের গতি অন্তর্ভুক্ত করুন। রেট করা ইঞ্জিন গতিতে নেওয়া একটি ফ্লো ফিগার সেটআপটিকে আরও বেশি সক্ষম দেখাবে যদি ফাংশনটি আসলে নিষ্ক্রিয় অবস্থায় চলে। রিজার্ভার রিটার্নে পড়া হারে বিভিন্ন শাখার তেল অন্তর্ভুক্ত থাকতে পারে। অনুসন্ধানে সেই রিডিংগুলিকে আলাদা লেবেল দিন।
দ ব্লিন্স হাইড্রোলিক ফ্লো কন্ট্রোল ভালভ গাইড ব্যাখ্যা করে কিভাবে একটি প্যাসেজ নিয়ন্ত্রণ প্রবাহকে সামঞ্জস্য করে। দুই এবং তিনটি উপায়ের মধ্যে পছন্দের জন্য, সেই ধারণাটিকে আরও এক ধাপ এগিয়ে নিয়ে যান। অ্যাকচুয়েটর চলাকালীন এবং নিষ্ক্রিয় থাকাকালীন সম্পূর্ণ সরবরাহ এবং রিটার্ন সার্কিটটি দেখুন। অতিরিক্ত বন্দরটি তখনই উপযোগী যখন এর গন্তব্য উভয় রাজ্যেই বোঝা যায়।
নিয়ন্ত্রিত এবং অতিরিক্ত পোর্টগুলি কী করে?
নির্মাতাদের মধ্যে নাম পরিবর্তিত হয়। এখানে, একটি দ্বিমুখী প্রবাহ নিয়ন্ত্রক মানে নিয়ন্ত্রিত পথে খাঁড়ি এবং আউটলেট সহ একটি ইউনিট। একটি ত্রিমুখী অগ্রাধিকার নিয়ন্ত্রকের একটি খাঁড়ি, একটি নিয়ন্ত্রিত আউটলেট এবং অতিরিক্ত প্রবাহের জন্য আরেকটি আউটলেট রয়েছে। ক্যাটালগ পরের দুটি CF এবং EX লেবেল করতে পারে। অন্যান্য লেবেল সম্ভব, তাই সঠিক অর্ডার কোডের অন্তর্গত অঙ্কন ব্যবহার করুন। তিনটি দৃশ্যমান সংযোগ সহ একটি ভালভ ব্যবহারযোগ্য অতিরিক্ত আউটলেটের পরিবর্তে একটি পাইলট বা ড্রেন পোর্ট থাকতে পারে।
চাপের ক্ষতিপূরণ লোডের চাপ পরিবর্তনের সাথে সাথে প্রবাহকে নিয়ন্ত্রণ করতে সহায়তা করে। এটি একটি ক্ষতিপূরণকারী উপাদানের উপর নির্ভর করে যা ডিজাইনের অপারেটিং পরিসরের উপর একটি মিটারিং খোলার জুড়ে একটি উপযুক্ত চাপ হ্রাস বজায় রাখে। ভালভের উদ্দেশ্য অনুযায়ী কাজ করার জন্য ডাউনস্ট্রিম চাপের উপরে যথেষ্ট আপস্ট্রিম চাপ প্রয়োজন। যদি পাম্প প্রয়োজনীয় প্রবাহ বা চাপের মার্জিন সরবরাহ করতে না পারে, তাহলে ক্ষতিপূরণ সেটিং এটির জন্য তৈরি করতে পারে না। এই কারণেই ক্যাটালগ বক্ররেখা গাঁটের শব্দের চেয়ে বেশি গুরুত্বপূর্ণ।
অ্যাকচুয়েটরের জন্য প্রয়োজনীয় চাপ এবং ভালভ পরিচালনা করার জন্য প্রয়োজনীয় চাপের মধ্যে একটি দরকারী পার্থক্য রয়েছে। ধরুন একটি মোটর শাখার একটি শর্তে খাঁড়িতে 100 বার প্রয়োজন। ফ্লো ভালভ এবং মধ্যবর্তী লাইন ক্ষতি যোগ করে। অপরিবর্তিত মোটর প্রয়োজনীয়তার সমান সরবরাহে চাপ নিয়ন্ত্রককে তার প্রবাহ বজায় রাখার জন্য সামান্য বা কোন জায়গা দেয় না। আপনার প্রবাহে প্রয়োজনীয় ন্যূনতম ডিফারেনশিয়াল এবং বক্ররেখা পাওয়ার জন্য ব্যবহৃত পরীক্ষার শর্তগুলি সনাক্ত করতে বিক্রেতাকে বলুন।
একটি নিয়ন্ত্রকের একটি সামনের দিক এবং একটি নির্দিষ্ট বিপরীত-প্রবাহ আচরণ থাকতে পারে। একটি চেক ভালভ বিকল্প কিছু ডিজাইনে একটি বিপরীত পথ প্রদান করতে পারে। অন্যান্য কার্তুজ প্রবাহের দিক পরিবর্তনের সময় ব্লক, সীমাবদ্ধ বা ভিন্নভাবে আচরণ করে। সেই বৈশিষ্ট্যটি নিশ্চিত করুন যেখানে অ্যাপ্লিকেশনটি বিপরীত, উপকূল বা লোড দ্বারা চালিত হয়। একটি ভালভ একটি দিক থেকে গতি নিয়ন্ত্রণ করার উদ্দেশ্যে একটি স্থগিত বা ওভারহোলিং লোড কীভাবে চলে তা নিজেই নিয়ন্ত্রণ করে না।
একটি নথিভুক্ত উদাহরণে, HydraForce FR10-33 প্রযুক্তিগত পৃষ্ঠা অগ্রাধিকার এবং একটি অনুমোদিত সীমাবদ্ধ কনফিগারেশন উভয়ই নির্দিষ্ট করে। দুটি কনফিগারেশনের অধীনে নিয়ন্ত্রকের বিভিন্ন প্রকাশিত প্রবাহ সীমা রয়েছে। এটি কীভাবে একটি ডেটা শীট পড়তে হয় তার একটি দরকারী উদাহরণ। এটি স্থাপন করে না যে অন্য ভালভ একইভাবে রূপান্তরিত হতে পারে। একটি প্রতিস্থাপন নির্দিষ্ট করার সময়, প্রতীক, অনুমোদিত নদীর গভীরতানির্ণয় এবং সেই অংশ সংখ্যা এবং শরীরের জন্য সীমা নিশ্চিত করুন।
যখন একটি দ্বিমুখী প্রবাহ নিয়ন্ত্রক ফিট করে
একটি দ্বি-মুখী হাইড্রোলিক প্রবাহ নিয়ন্ত্রণ ভালভ একটি ভাল প্রার্থী যখন কাজটি একটি শাখাকে মিটার করা হয় এবং মেশিনটির ইতিমধ্যেই সেই শাখা দ্বারা ব্যবহৃত না হওয়া প্রবাহ পরিচালনা করার উপযুক্ত উপায় রয়েছে। এটি হতে পারে পাম্প ডিসপ্লেসমেন্ট কন্ট্রোল, একটি ডিজাইন করা আনলোডিং পাথ, অথবা একটি বিদ্যমান ম্যানিফোল্ড আর্কিটেকচার যা রেগুলেটরের আগে প্রবাহ বিতরণ করে। যখন শাখার গতি কম হয় এবং যখন এর দিকনির্দেশক ভালভ বন্ধ হয় তখন সার্কিটটি কীভাবে আচরণ করে তা পরীক্ষা করুন।
একটি লোড-সেন্সিং সার্কিটে পাম্প, তার ডিজাইনের মধ্যে, চাহিদা কমে গেলে আউটপুট কমাতে পারে। দরকারী প্রশ্ন হল প্রস্তাবিত ভালভ সেই নিয়ন্ত্রণ ব্যবস্থার অন্তর্গত কিনা। যদি একটি পরিবর্তন লোড-সেন্স সংকেত বা এর চাপ মার্জিনকে প্রভাবিত করে, তবে প্রতিক্রিয়া অন্যান্য ফাংশনের জন্যও পরিবর্তিত হতে পারে। পরিবর্তনশীল স্থানচ্যুতি হওয়া একটি পাম্প নিজেই প্রমাণ করে না যে শাখা সেটিং পরিবর্তনের সাথে সাথে এটি প্রবাহকে কমিয়ে দেবে। একটি চাপ-ক্ষতিপূরণ পাম্প এবং একটি লোড-সেন্সিং পাম্প তাদের প্রকৃত নিয়ন্ত্রণ স্কিমগুলির বিরুদ্ধে পর্যালোচনা করা উচিত।
একটি ফিক্সড-ডিসপ্লেসমেন্ট পাম্পের সাথে, বিতরণের পরিমাণ সাধারণত ড্রাইভের গতি এবং অপারেটিং অবস্থার সাথে পরিবর্তিত হয়। একটি শাখায় একটি সীমাবদ্ধতা পাম্পকে কম বিতরণ করতে বলে না। যদি সেই শাখাটি প্রধান পথ হয় এবং উদ্বৃত্তের জন্য কোন উপযুক্ত বিকল্প না থাকে, তাহলে বিদ্যমান সুরক্ষা বা বাইপাস পথ প্রবাহ না হওয়া পর্যন্ত চাপ বাড়তে পারে। একটি ত্রাণ ভালভ তার পরিকল্পিত ভূমিকা বোঝা উচিত. উচ্চ চাপে ক্রমাগত ত্রাণ প্রবাহ একটি উল্লেখযোগ্য শক্তি খরচ এবং কম গতির অপারেটিং অবস্থাকে গরম অবস্থায় পরিণত করতে পারে।
যদি একটি প্রতিস্থাপনের ক্যাটালগ বলে '2-উপায় চাপ ক্ষতিপূরণ', পরিমাপ করা শাখাটি অ্যাকচুয়েটর বা এর আউটলেটে সরবরাহ কিনা তা পরীক্ষা করুন। মিটার-ইন মানে অ্যাকচুয়েটরে প্রবেশকারী প্রবাহ নিয়ন্ত্রণ করা; মিটার-আউট মানে প্রবাহকে ছেড়ে যাওয়া নিয়ন্ত্রণ করা। তাদের উপযুক্ততা লোড এবং সার্কিট উপর নির্ভর করে। মিটারিং সিলিন্ডার নিষ্কাশন সরবরাহের হার থেকে ভিন্ন প্রবাহ হারকে জড়িত করতে পারে কারণ দুটি পিস্টনের মুখের ক্ষেত্রের পার্থক্য রয়েছে। একটি মোটরের জন্য, দিক, লোডিং এবং যেকোন রিটার্ন বা কেস যে বিষয়টিকে সীমাবদ্ধ করে তা নোট করুন। একটি মিলে যাওয়া নামমাত্র প্রবাহ সেটিং এই শর্তগুলির কোনো সমাধান করে না।
একটি ক্রয় উদাহরণ হল এমন একটি শাখা যেখানে ইতিমধ্যেই একটি উপযুক্ত হ্রাসকৃত প্রবাহ সরবরাহ রয়েছে এবং একটি মোটরের জন্য একটি ছোট সামঞ্জস্য পরিসীমা প্রয়োজন৷ দ্বি-মুখী নিয়ন্ত্রক সর্বনিম্ন উদ্দেশ্যমূলক চলমান গতিতে তার দরকারী সীমার মধ্যে থাকে কিনা তা জিজ্ঞাসা করুন। একটি ডিভাইস যা উচ্চ প্রান্তটি আরামদায়কভাবে পরিচালনা করে তার পরিসরের নীচের কাছাকাছি সেট করা কঠিন হতে পারে। যদি একটি পণ্য শীট একটি ফ্লো-বনাম-সামঞ্জস্য বক্ররেখা বা বিভিন্ন স্প্রিং বিকল্প দেয়, তাহলে সবচেয়ে বড় নামমাত্র প্রবাহ বেছে না নিয়ে প্রাসঙ্গিক বিকল্পটি ব্যবহার করুন।
যখন একটি ত্রিমুখী অগ্রাধিকার নিয়ন্ত্রক ফিট করে
একটি ত্রি-মুখী জলবাহী অগ্রাধিকার প্রবাহ নিয়ন্ত্রণ ভালভ একটি প্রার্থী যখন একটি ফাংশন প্রথম একটি সংজ্ঞায়িত প্রবাহ প্রয়োজন এবং উদ্বৃত্ত তেল একটি সমর্থিত দ্বিতীয় গন্তব্য আছে. সাধারণত সার্কিট অগ্রাধিকার শাখায় নিয়ন্ত্রিত প্রবাহ সরবরাহ করে যখন পর্যাপ্ত ইনলেট প্রবাহ পাওয়া যায়। ট্যাঙ্কে পাঠানো অতিরিক্ত পরিকল্পিত রিটার্ন রুটের মধ্য দিয়ে যায়। অন্য ফাংশনে অতিরিক্ত সরবরাহ করা সঠিক ভালভের অনুমোদিত আউটলেট চাপ, সার্কিট বিন্যাস এবং সেই শাখায় উপলব্ধ প্রবাহ এবং চাপের উপর নির্ভর করে।
ন্যূনতম প্রয়োজনীয় অগ্রাধিকার প্রবাহ, সর্বাধিক প্রত্যাশিত ইনলেট প্রবাহ এবং নিয়ন্ত্রিত এবং অতিরিক্ত আউটলেটে চাপের তালিকা করে শুরু করুন যখন উভয় ফাংশন কাজ করে। দ Bosch Rexroth ত্রি-মুখী প্রবাহ-নিয়ন্ত্রণ ডেটা শীট একটি চাপ-ক্ষতিপূরণ অগ্রাধিকার আউটলেট এবং একটি পৃথক বাইপাস আউটলেট সহ একটি মডেল দেখায় যা অন্যান্য মেশিন ফাংশন সরবরাহ করতে পারে। এই উদাহরণের নিজস্ব ত্রাণ, নিষ্কাশন এবং চাপ সীমা রয়েছে। উদ্ধৃত হওয়া সঠিক সমাবেশে প্রতিটি পোর্টের জন্য প্রতীক এবং অনুমোদিত চাপের জন্য জিজ্ঞাসা করুন।
একটি সাধারণ বাজেট শুধুমাত্র তার অগ্রাধিকার সেটিং দ্বারা একটি ভালভ নির্বাচন করার সাধারণ ভুল এড়াতে সাহায্য করে। যদি অগ্রাধিকার শাখার জন্য 12 L/মিনিট প্রয়োজন হয় কিন্তু প্রস্তাবিত খাঁড়িটি 42 L/min দেখতে পারে, তাহলে ভালভকে এখনও খাঁড়ি এবং অন্য 30 L/min এর পথ পরিচালনা করতে হবে। ইনলেট ক্ষমতা এবং অতিরিক্ত-প্রবাহ ক্ষমতা আলাদাভাবে পড়ুন। ন্যূনতম পাম্প গতিতেও কী ঘটে তা জিজ্ঞাসা করুন। যখনই অগ্রাধিকার সার্কিট সরবরাহের বেশিরভাগ অংশ নেয় তখন দ্বিতীয় ফাংশনের জন্য সামান্য বা অতিরিক্ত অবশিষ্ট থাকতে পারে।
যদি অতিরিক্ত আউটলেট ট্যাঙ্কে ফিরে আসে, তাহলে ডাউনস্ট্রিম লাইন, পোর্ট সীমাবদ্ধতা, ফিল্টার এবং বাকি রিটার্ন সার্কিট থেকে প্রত্যাশিত পিছনের চাপ অন্তর্ভুক্ত করুন। যদি এটি অন্য অ্যাকচুয়েটর সরবরাহ করে, তাহলে সেই অ্যাকুয়েটরের চাহিদা এবং কাকতালীয় লোডের চাপ অন্তর্ভুক্ত করুন। একটি কার্যকারী শাখার সাথে সংযুক্ত একটি অতিরিক্ত আউটলেট শুধুমাত্র নির্দিষ্ট সার্কিট এবং ভালভ সীমার মধ্যে চাপের মধ্যে কাজ করতে পারে। এমনকি একটি ভালভ যার অতিরিক্ত পোর্ট চাপ গ্রহণ করে তার প্রবাহ, চাপ এবং তাপমাত্রা জুড়ে ভিন্ন আচরণ থাকতে পারে।
বন্ধ এবং অস্বাভাবিক অবস্থার পাশাপাশি স্বাভাবিক অপারেশন দেখুন। অগ্রাধিকার শাখা অবরুদ্ধ হতে পারে যখন একটি দিকনির্দেশক ভালভ নিরপেক্ষে স্থানান্তরিত হয়। অন্য সার্কিটে শাখাটি তেল নেয় যদিও মোটর যান্ত্রিকভাবে বন্ধ হয়ে যায়। সেই শর্তের অধীনে নির্বাচিত নিয়ন্ত্রকের নথিভুক্ত আচরণ পরীক্ষা করুন। কোন পোর্টে বাধা হতে পারে এবং অন্য আউটলেটের ক্ষেত্রে কী ঘটবে সে বিষয়ে প্রস্তুতকারকের নির্দেশাবলী আলাদা। প্রকৌশল পর্যালোচনা এবং সঠিক পরিকল্পনার জন্য অনুমোদিত রুটটি ছেড়ে দিন। একটি অযাচাইকৃত প্লাগড পোর্ট হল একটি ডিজাইন সমস্যা যা কেনার আগে সমাধান করা যায়।
চারটি মেশিন স্টেটের জন্য একটি প্রবাহ বাজেট
নিম্নলিখিত সংখ্যা অনুমানমূলক. নিয়ন্ত্রকের পরিসরে থাকাকালীন একজন পর্যালোচক আবেদন করতে পারেন এমন চেকগুলি তারা দেখায়। তারা কোন ভালভ একটি রেটিং বরাদ্দ না.
যন্ত্রের অবস্থা
ফ্লো আসলে খাঁড়ি এ আসছে
নিয়ন্ত্রিত-প্রবাহ লক্ষ্য
নামমাত্র বাজেটে অবশিষ্ট প্রবাহ
ক্রয় প্রশ্ন
ধীর গতির ড্রাইভ
10 লি/মিনিট
12 লি/মিনিট
আদর্শ ব্যালেন্সে কোন উদ্বৃত্ত নেই। প্রকৃত নিয়ন্ত্রিত প্রবাহ সর্বাধিক 10 এল/মিনিট
মেশিন কি ফলে ধীর গতি গ্রহণ করতে পারে?
সাধারণ রান, একটি ফাংশন
30 লি/মিনিট
12 লি/মিনিট
18 লি/মিনিট
কোন অনুমোদিত রুট বাকি লাগে?
সাধারণ রান, দ্বিতীয় ফাংশন সক্রিয়
30 লি/মিনিট
12 লি/মিনিট
সার্কিট প্রভাবের আগে 18 L/মিনিট পর্যন্ত
কোন আউটলেট চাপ এবং প্রবাহ একই সাথে প্রয়োজন?
উচ্চ ড্রাইভ গতি
42 লি/মিনিট
12 লি/মিনিট
30 লি/মিনিট পর্যন্ত
খাঁড়ি, অতিরিক্ত শাখা এবং রিটার্ন উপাদান এই রাজ্যের জন্য রেট করা হয়?
পাটিগণিত প্রবাহকে একটি স্থির ভারসাম্য হিসাবে বিবেচনা করে এবং ফুটোকে উপেক্ষা করে। প্রকৃত নিয়ন্ত্রকের কর্মক্ষমতা চাপের মার্জিন, অনুমোদিত আউটলেট শর্ত এবং এর প্রকাশিত বক্ররেখার উপর নির্ভর করে। তুলনাটি স্পেসিফিকেশনে একটি দরকারী বিভাজন উন্মোচিত করে: নিয়ন্ত্রিত সেটিং অগ্রাধিকার শাখাকে বর্ণনা করে, যখন ইনলেট এবং বাইপাস পরিসংখ্যানগুলি শরীরের বাকি প্রবাহের বর্ণনা দেয়।
বন্ধ অপারেশন জন্য একটি পৃথক লাইন যোগ করুন. কিছু মেশিনে, যখন প্রধান দিকনির্দেশক ভালভ নিরপেক্ষ অবস্থায় ফিরে আসে তখন ভালভে উপলব্ধ তেল অদৃশ্য হয়ে যায়। অন্যদের উপর শাখা সরবরাহ অবশেষ. মূল পাম্পের অবস্থা, প্রতিটি প্রাসঙ্গিক দিকনির্দেশক ভালভ এবং ক্রমানুসারে পরবর্তী ফাংশন রেকর্ড করুন। অগ্রাধিকার লক্ষ্য শূন্য বা অনির্ধারিত হওয়া সত্ত্বেও একজন পর্যালোচকের এই সারি প্রয়োজন। থামানো অবস্থা রিটার্ন প্রবাহ এবং সুরক্ষা ব্যবস্থা উভয়ই নির্ধারণ করতে পারে।
একই প্রবাহ এবং কর্তব্যের সাথে চাপের ক্ষতির তুলনা করুন
একটি প্রবাহিত সীমাবদ্ধতা জুড়ে চাপের পার্থক্য সেখানে জলবাহী শক্তির বিলুপ্তির প্রতিনিধিত্ব করে। একটি স্থির, অকার্যকর শাখা জুড়ে জলবাহী ক্ষতি অনুমান করুন এর প্রবাহকে বারে চাপ ড্রপ দ্বারা L/মিনিটে গুণ করে, তারপর kW পাওয়ার জন্য 600 দ্বারা ভাগ করে। ফ্যাক্টর বারকে প্যাসকেল এবং লিটার প্রতি মিনিটে ঘনমিটার প্রতি সেকেন্ডে, তারপর ওয়াটকে কিলোওয়াটে রূপান্তরিত করে। একই সময়ে একই পথ থেকে প্রবাহ এবং দুটি চাপ ব্যবহার করুন। অনুমানটি ক্ষতির প্রথম তুলনা করার জন্য উপযোগী, যখন মোট সিস্টেমের তাপ পাম্প, অ্যাকুয়েটর এবং সার্কিটের অন্যান্য অংশের উপর নির্ভর করে।
18 L/মিনিট বহন করে এমন একটি উদ্বৃত্ত পথের দুটি অনুমানমূলক রিডিং বিবেচনা করুন। প্রথম উদাহরণে দুটি ট্যাপের মধ্যে অনুমান করা চাপ 140 বার। অপচয় অনুমান 18 × 140 ÷ 600 = 4.2 কিলোওয়াট। যদি অন্য একটি অনুমোদিত সার্কিট তার সংশ্লিষ্ট উদ্বৃত্ত পথ জুড়ে 20 বারে কাজ করে, তবে একই প্রবাহ 18 × 20 ÷ 600 = 0.60 kW দেয়। এগুলি পৃথক অনুমান করা শর্ত, একটি ভবিষ্যদ্বাণী নয় যে একটি ভালভ পরিবর্তন করলে স্বয়ংক্রিয়ভাবে দ্বিতীয় শর্ত তৈরি হয়।
কাল্পনিক উদ্বৃত্ত পথ
প্রবাহ
যে পথ জুড়ে চাপ পার্থক্য
আনুমানিক জলবাহী ক্ষতি
উচ্চ পার্থক্য
18 লি/মিনিট
140 বার
4.20 কিলোওয়াট
নিম্ন পার্থক্য
18 লি/মিনিট
20 বার
0.60 কিলোওয়াট
শাখা চাপ পার্থক্য কেন্দ্রীয়. ধরুন একটি অগ্রাধিকার নিয়ন্ত্রকের ইনলেট একটি উচ্চ চাপে পৌঁছেছে কারণ নিয়ন্ত্রিত মোটর কঠোর পরিশ্রম করছে। অতিরিক্ত আউটলেট এখনও একটি নিম্ন-চাপের গন্তব্যে ছাড়তে পারে। তেল ট্যাঙ্কে ফিরে গেলেও অতিরিক্ত পথ জুড়ে একটি বড় পার্থক্য থাকতে পারে। একটি ত্রি-মুখী ভালভ প্রবাহের গন্তব্যগুলিকে পৃথক করে, কিন্তু পাম্প এবং লোডগুলি চাপগুলি নির্ধারণ করে যা শক্তি গণনাকে কাজ করে।
নিয়ন্ত্রিত শাখার প্রবাহ-নিয়ন্ত্রণ উপাদানটি মিটার করার সময় চাপ হ্রাস পায়। যে ক্ষতি পর্যালোচনা তার নিজস্ব লাইন প্রয়োজন. একটি মোটর দরকারী শ্যাফ্ট কাজ করে প্রবাহ নিয়ন্ত্রণ করার জন্য একটি ভালভ অপসারণকারী শক্তি থেকে আলাদাভাবে মূল্যায়ন করা উচিত। যদি উদ্বৃত্ত একটি উত্পাদনশীল লোড ফিড করে, পাম্প থেকে ট্যাঙ্কে সম্পূর্ণ চাপের পার্থক্যের মধ্যে সেই দ্বিতীয় অ্যাকচুয়েটরের কাজ অন্তর্ভুক্ত থাকে। আপনি যে ক্ষতি অনুমান করতে চান তা বিচ্ছিন্ন করে এমন পরিমাপ পয়েন্ট ব্যবহার করুন। ভালভের তাপ হিসাবে সমস্ত পাম্পের শক্তি গণনা করা একটি নকশা উষ্ণ হওয়ার কারণকে অস্পষ্ট করতে পারে।
যদি ডিউটি কম নিয়ন্ত্রিত গতিতে দীর্ঘ সময়ের মধ্যে এবং সংক্ষিপ্ত উচ্চ-প্রবাহ সময়কালের মধ্যে পরিবর্তন হয়, তাহলে সময়কাল রেকর্ড করুন। দুই সেকেন্ডের জন্য একটি বড় শক্তি হ্রাস এবং দশ মিনিটের জন্য একই ক্ষতি বিভিন্ন শীতল সমস্যা। একটি সময়-ভারিত গণনা গড় ফ্রেম করতে সাহায্য করতে পারে, কিন্তু এটি সর্বোচ্চ চাপ বা স্থানীয় তাপমাত্রার সীমা স্থাপন করে না। স্বাভাবিক তাপ-উৎপাদনকারী অবস্থা এবং যেকোনো সংক্ষিপ্ত ঘটনা যা চাপ বা প্রবাহকে তার সীমায় নিয়ে যায় উভয়ই অন্তর্ভুক্ত করুন।
একটি চাপ পড়া কি ছেড়ে যেতে পারে
একটি একক পাম্প আউটলেট গেজ একটি উচ্চ সংখ্যা দেখাতে পারে যখন নিয়ন্ত্রক খাঁড়ি কম দেখে, বিশেষ করে যদি একটি বহুগুণ, নির্বাচক ভালভ বা লাইন তাদের মধ্যে থাকে। একইভাবে ট্যাঙ্কের কাছাকাছি একটি গেজ একটি সীমাবদ্ধ রিটার্ন উপাদানের অতিরিক্ত আউটলেটে চাপ মিস করবে। অঙ্কন উপর উদ্দেশ্য পরিমাপ পয়েন্ট চিহ্নিত করুন. মেশিনের অনুমোদিত পরীক্ষা পদ্ধতি ব্যবহার করুন এবং একজন যোগ্যতাসম্পন্ন প্রযুক্তিবিদ দ্বারা গৃহীত পর্যবেক্ষণ আছে. প্রয়োজনীয় পরিমাপ অনুপস্থিত থাকলে, ক্যাটালগ সেটিংটিকে রেকর্ড করা পরীক্ষা হিসাবে বিবেচনা করার পরিবর্তে কোন চাপ বা প্রবাহ অজানা তা বলুন।
একটি পুনরাবৃত্তিযোগ্য মেশিন চক্রে, প্রথম ফাংশনটি একা চলাকালীন এবং যখন দ্বিতীয় ফাংশনটি ওভারল্যাপ হয় তখন রিডিংয়ের তুলনা করুন। নির্দেশিত প্রবাহ সেটিং, তেলের তাপমাত্রা, লোড এবং সরবরাহের গতি রেকর্ড করুন। এটি এটি দেখা সম্ভব করে যে অগ্রাধিকার গতি প্রভাবিত হয় কিনা যখন নিম্নধারার চাপ পরিবর্তন হয় বা যখন পাম্প কেবলমাত্র মোট চাহিদা সরবরাহ করতে পারে না। দুটি সমস্যা অপারেটরের আসন থেকে একই রকম দেখতে পারে তবে ক্রয়ের সিদ্ধান্ত ভিন্ন।
মেশিন অঙ্কন বিরুদ্ধে প্রস্তাবিত ভালভ পরীক্ষা করুন
সরবরাহকারীকে একটি চিহ্নিত পরিকল্পিত বা এটি থেকে একটি স্পষ্ট উদ্ধৃতি পাঠান। পাম্প স্থির, চাপ ক্ষতিপূরণ বা লোড সেন্সিং কিনা দেখান এবং প্রবাহ ভালভ কোথায় বসে তা চিহ্নিত করুন। পরিমাপ করা বা আনুমানিক ইনলেট প্রবাহ পরিসীমা, পছন্দসই সমন্বয় পরিসীমা এবং পোর্ট চাপ যোগ করুন। প্রোগ্রাম লক্ষ্য এবং নকশা অনুমান থেকে প্রকৃত পরিমাপ পার্থক্য. পর্যালোচক পুরানো ইউনিটের থ্রেডের আকার থেকে অনুমান করার পরিবর্তে একটি নির্দিষ্ট ভালভ এবং শরীরের সমন্বয় দেখতে পারেন।
একটি ইনলাইন ভালভের জন্য, মাউন্টিং খাম, পোর্ট ওরিয়েন্টেশন, থ্রেড এবং সিলিংয়ের বিশদ এবং কীভাবে সমন্বয় অ্যাক্সেস করা হবে তা তুলনা করুন। একটি কার্তুজের জন্য, গহ্বর, সীল উপাদান, শরীরের চাপ রেটিং এবং পোর্ট অ্যাসাইনমেন্ট পরীক্ষা করুন। একটি কার্তুজ যেটি একটি গহ্বরে থ্রেড করে তার জন্য এখনও একটি ভিন্ন প্রবাহের ক্রম প্রয়োজন হতে পারে বা একটি ভিন্ন ফাংশন সম্পাদন করতে পারে। যখন পুরানো অংশে একটি ভিন্ন অবিচ্ছেদ্য চেক ভালভ বা ত্রাণ বৈশিষ্ট্য থাকে, তখন এটির অপারেটিং ডায়াগ্রাম অন্তর্ভুক্ত করুন যাতে বিক্রেতা দেখাতে পারে যে প্রস্তাবিত সার্কিট প্রয়োজনীয় ফাংশনটি কীভাবে পুনরুত্পাদন করে।
সরবরাহকারীকে তার ব্যবহৃত প্রবাহ বক্ররেখা চিহ্নিত করতে বলুন। নিয়ন্ত্রিত পরিসর, ব্যবহারযোগ্য ইনলেট পরিসীমা এবং প্রতিটি পোর্টে অপারেটিং চাপের সীমা এবং নিয়ন্ত্রিত শাখাটি লোড করার সময় ন্যূনতম চাপ মার্জিনের অনুরোধ করুন। অনুমোদিত বিপরীত প্রবাহ, একটি শাখা অবরুদ্ধ হলে আচরণ এবং কোনো ত্রাণ বা চেক বিকল্পের শর্তাবলী নিশ্চিত করুন। যদি সরবরাহকারী একটি কনফিগারযোগ্য ডিভাইস অফার করে, তবে অঙ্কনের জন্য নির্বাচিত প্রকৃত বিকল্প এবং অর্ডার কোডের জন্য অনুরোধ করুন। যেখানে বিক্রেতা একটি ট্যাঙ্ক-রিটার্ন এবং একটি লোড-আউটলেট ব্যবস্থা উভয়ই অফার করে, আপনার অঙ্কনের একটির জন্য প্রমাণের জন্য জিজ্ঞাসা করুন। একটি সর্বোচ্চ পোর্ট-চাপের চিত্র একটি সীমা দেয়। একটি প্রবাহ-বনাম-চাপ বক্ররেখা বা দুটি সম্মত লোডের একটি পরীক্ষা দেখাতে পারে যে নিয়ন্ত্রিত প্রবাহ আসলে কতটা পরিবর্তিত হয়। এই পরিসংখ্যানের সাথে তুলনা করুন গতির পরিবর্তনের পরিমাণের সাথে যে মেশিনটি গ্রহণ করতে পারে।
একটি দরকারী অনুসন্ধান এছাড়াও বর্ণনা করে যে দুটি ফাংশন একসাথে চলে গেলে অপারেটরের কী পর্যবেক্ষণ করা উচিত। উদাহরণস্বরূপ, একটি ছোট সিলিন্ডার তার সম্পূর্ণ স্ট্রোক সম্পন্ন করার সময় মোটরটিকে একটি ধারাবাহিক গতি রাখতে হতে পারে। সেই পরীক্ষার জন্য পরিচিত তেল প্রবাহ এবং চাপ সহ অনুরোধে লক্ষ্য গতি এবং গ্রহণযোগ্য মন্থরতা রাখুন। যদি সত্যিই অগ্রাধিকার মানে 'অন্যান্য ফাংশন অপেক্ষা করতে পারে ততক্ষণ মোটরকে চলতেই হবে,' বলুন। এটি সার্কিটকে কী ট্রেডঅফ করার অনুমতি দেওয়া হয়েছে তা প্রতিষ্ঠিত করে।
উদ্ধৃতি ক্ষেত্র
কি সংযুক্ত বা নির্দিষ্ট
উত্তরে কি পরীক্ষা করতে হবে
পাম্প এবং সরবরাহ
পাম্পের ধরন, অপারেটিং গতিতে বিতরণ পরিসীমা এবং পরিকল্পিত নিয়ন্ত্রণ
যে প্রস্তাবিত লেআউট প্রবাহ পরিচালনা করতে পারে যখন অ্যাকচুয়েটর ধীর হয়ে যায় বা থামে
নিয়ন্ত্রিত শাখা
প্রয়োজনীয় প্রবাহ পরিসীমা, কাজের চাপ এবং দিক
রেগুলেটর অপারেটিং পরিসীমা এবং প্রয়োজনীয় চাপ মার্জিন
অতিরিক্ত শাখা
ট্যাঙ্ক বা দ্বিতীয় ফাংশন, প্রত্যাশিত প্রবাহ এবং চাপ
সম্মিলিত লোড অধীনে পোর্ট ক্ষমতা এবং আচরণ
শারীরিক গঠন
পুরানো ট্যাগ, শরীর/গহ্বর, সংযোগ, মাউন্ট এবং সীল
সঠিক অংশ কোড এবং অঙ্কন
গ্রহণের শর্ত
উষ্ণ তেল, ধীর এবং উচ্চ সরবরাহের গতি, উদ্দেশ্য ওভারল্যাপিং ফাংশন
নথিভুক্ত প্রতিক্রিয়া বা শর্তগুলির জন্য একটি পরীক্ষা পরিকল্পনা যা যাচাই করা হয়নি
ব্যবহার করুন BLINCE প্রবাহ নিয়ন্ত্রণ ভালভ বিভাগ . একটি বাণিজ্যিক শুরু বিন্দু খুঁজছেন যখন ক্রয় করার আগে একটি সঠিক পরিকল্পিত এবং অংশ নিশ্চিত করুন। বিভাগটি একাই প্রতিষ্ঠিত করতে পারে না যে একটি নির্দিষ্ট তিন-বন্দর কনফিগারেশন বা বিপরীত-প্রবাহ বিকল্প দেওয়া হয়েছে। আপনি যদি গতির অভিযোগের পরে একটি নিয়ন্ত্রক প্রতিস্থাপন করেন তবে বিদ্যমান প্রতীক এবং অপারেটিং অবস্থা যেখানে গতি পরিবর্তিত হয় তা অন্তর্ভুক্ত করুন। সরবরাহকারী একই পরিমাপের বিপরীতে মূল সার্কিট এবং প্রস্তাবিত ভালভ পর্যালোচনা করতে পারে।
কিভাবে দুটি ভালভ উদ্ধৃতি তুলনা
একই সার্কিট অঙ্কনে দুটি উদ্ধৃতি রাখুন। প্রতিটি সরবরাহকারীকে সঠিক সমাবেশ কোড এবং পোর্ট প্রতীক, আপনার শাখার চাপে প্রযোজ্য প্রবাহ বক্ররেখা এবং নিয়ন্ত্রিত ফাংশনটি ধীর বা বন্ধ হয়ে গেলে অব্যবহৃত তেলের পথ দেখাতে বলুন। উভয় উত্তরে একই ইনলেট-ফ্লো পরিসীমা এবং লোড অনুমান ব্যবহার করুন।
যদি একটি দ্বিতীয় ফাংশন উদ্বৃত্ত প্রবাহ পায়, তাহলে অগ্রাধিকার অ্যাকচুয়েটর চলাকালীন সেই ফাংশনটিকে এখনও কী করতে হবে তা নির্ধারণ করুন। একটি ফিড মোটর একটি স্থিতিশীল গতির প্রয়োজন হতে পারে যখন একটি সিলিন্ডার তার স্ট্রোক শেষ করতে হবে। গ্রহণযোগ্য মোটর গতি পরিবর্তন এবং ন্যূনতম সিলিন্ডার প্রবাহ তালিকা. ভালভ প্রস্তুতকারক বা সরবরাহকারীকে জিজ্ঞাসা করুন যে কোন অপারেটিং পয়েন্ট এর কার্ভ কভারটি নির্দেশ করে এবং সঠিক বডি, কার্টিজ বা অ্যাসেম্বলি কোডের জন্য অনুরোধ করুন। যুগপত লোডের অধীনে প্রত্যাশিত প্রতিক্রিয়া আপনাকে একক সর্বোচ্চ প্রবাহ মানের তুলনায় উদ্ধৃতি তুলনা করার জন্য একটি ভাল ভিত্তি দেয়।
সরাসরি প্রতিস্থাপনের জন্য, বিদ্যমান পোর্ট ডায়াগ্রামের পাশে প্রতিটি প্রস্তাবিত অঙ্কন রাখুন। প্রথমে ইনলেট এবং নিয়ন্ত্রিত আউটলেট পরীক্ষা করুন, তারপর অতিরিক্ত এবং বিপরীত পাথ, চাপের সীমা এবং গহ্বর বা মাউন্টিং। যদি একটি বৈশিষ্ট্য ভিন্ন হয়, জিজ্ঞাসা করুন সার্কিটে কী পরিবর্তন হয় এবং অর্ডার দেওয়ার আগে কী যাচাই করতে হবে।
প্রশ্ন ক্রেতারা দুই- এবং তিন-মুখী ভালভ সম্পর্কে জিজ্ঞাসা করে
আমি কি দ্বিতীয় চাপের আউটলেট হিসাবে অতিরিক্ত পোর্ট ব্যবহার করতে পারি?
কিছু অগ্রাধিকার নিয়ন্ত্রক নথিভুক্ত সীমার মধ্যে চাপযুক্ত অতিরিক্ত আউটলেটের অনুমতি দেয়। সঠিক ভালভ, দ্বিতীয় ফাংশনের জন্য প্রয়োজনীয় চাপ এবং উভয় শাখা একবারে কাজ করলে এটি কীভাবে আচরণ করে তা পরীক্ষা করুন। একটি শুধুমাত্র রিটার্ন আউটলেট বা একটি অবিচ্ছেদ্য ত্রাণ ব্যবস্থা একটি ভিন্ন সীমা আরোপ করতে পারে। উদ্ধৃতি সহ পোর্ট ডায়াগ্রামের জন্য জিজ্ঞাসা করুন।
একটি ত্রিমুখী ভালভ কি দ্বিমুখী ভালভের চেয়ে শীতল হবে?
এটি প্রতিটি পাথে চাপ ড্রপ এবং প্রবাহের সময়কালের উপর নির্ভর করে। একই অ্যাকচুয়েটর ডিউটিতে উভয় সার্কিটের তুলনা করুন। একটি ত্রি-মুখী ব্যবস্থা একটি অনুমোদিত উদ্বৃত্ত পথ প্রদান করতে পারে, যখন পাম্প উচ্চ চাপে কাজ করে তখন এর ক্ষতি উল্লেখযোগ্য হতে পারে। প্রকৃত চাপের পার্থক্য এবং প্রবাহ ব্যবহার করে শাখা ক্ষতি গণনা করুন।
অ্যাকচুয়েটরের গতি স্থির রাখার জন্য চাপের ক্ষতিপূরণ কি যথেষ্ট?
চাপের ক্ষতিপূরণ নকশা পরিসরের মধ্যে নিয়ন্ত্রিত প্রবাহ রাখতে সাহায্য করে যখন চাপ পরিবর্তিত হয়। পাম্প এখনও যথেষ্ট তেল এবং চাপ মার্জিন প্রদান করতে হবে. অ্যাকচুয়েটরের নিজস্ব ফুটো, লোড এবং রিভার্সিং সার্কিটও গতি পরিবর্তন করতে পারে। মেশিনের সাথে প্রাসঙ্গিক উষ্ণ এবং ঠান্ডা পরিস্থিতিতে প্রয়োজনীয় নির্ভুলতা নিশ্চিত করুন।
প্রাথমিক পর্যালোচনার জন্য সার্কিট এবং তিনটি অপারেটিং পয়েন্ট পাঠান
পাম্পের ধরন এবং প্রস্তাবিত ভালভের অবস্থান প্রদান করুন, তারপরে কম সরবরাহের গতিতে, স্বাভাবিক ক্রিয়াকলাপে এবং যখন উভয় ফাংশন একসাথে চলে তখন উদ্দিষ্ট প্রবাহ, চাপ এবং প্রয়োজনীয় আচরণ দিন। উদ্বৃত্ত তেল কোথায় যেতে হবে এবং নিয়ন্ত্রিত ফাংশন বন্ধ করার সাথে মেশিনটি কীভাবে আচরণ করে তা দেখান। পুরানো ভালভ কোড অন্তর্ভুক্ত করুন যদি প্রতিস্থাপনের জন্য অনুরোধ করা হয়।
যখন আপনি ভালভ সম্পর্কে BLINCE-এর সাথে যোগাযোগ করুন , সঠিক সার্কিট প্রতীক, অর্ডার কোড এবং প্রাসঙ্গিক প্রবাহ ডেটা জিজ্ঞাসা করুন। খাঁড়ি, নিয়ন্ত্রিত আউটলেট এবং কোনো অতিরিক্ত বা বিপরীত পথের একটি চিহ্নিত দৃশ্যের অনুরোধ করুন। অংশ নির্বাচন করার আগে যাচাই করতে এখনও অপারেটিং শর্ত সনাক্ত করতে সেই প্রতিক্রিয়াটি ব্যবহার করুন।
এই নিবন্ধটি একটি সাধারণ প্রকৌশল নির্দেশিকা। চূড়ান্ত উপাদান নির্বাচন মেশিন অঙ্কন, পরিমাপ হাইড্রোলিক ডেটা, কাজের অবস্থা, নিরাপত্তা প্রয়োজনীয়তা, এবং একজন যোগ্যতাসম্পন্ন হাইড্রোলিক ইঞ্জিনিয়ার বা সরবরাহকারীর কাছ থেকে নিশ্চিতকরণের উপর ভিত্তি করে হওয়া উচিত।
Blince হাইড্রোলিক দল
ব্লিন্স হাইড্রোলিক হল একটি শিল্প-নেতৃস্থানীয় সংস্থা যা নির্ভুল-ইঞ্জিনিয়ারযুক্ত তরল শক্তি উত্পাদন এবং কাস্টম জলবাহী সমাধানগুলির জন্য নিবেদিত। শিল্প যন্ত্রপাতি এবং হাজার হাজার সফল বৈশ্বিক স্থাপনায় কয়েক দশকের গভীর ক্ষেত্রের দক্ষতার দ্বারা সমর্থিত, আমাদের ইঞ্জিনিয়ারিং টিম সম্পূর্ণভাবে উচ্চ-কার্যক্ষমতা সম্পন্ন হাইড্রোলিক কম্পোনেন্ট তৈরিতে ফোকাস করে, যার মধ্যে রয়েছে বিশেষ অরবিটাল মোটর, উচ্চ চাপ ভ্রমণ মোটর ড্রাইভ , এবং শক্তিশালী দিকনির্দেশক নিয়ন্ত্রণ ভালভ । আমাদের উত্পাদন পরিকাঠামো অত্যাধুনিক মাল্টি-অক্ষ CNC মেশিনিং সিস্টেম ব্যবহার করে এবং প্রতিটি একক উত্পাদন চালানো জুড়ে পুনরাবৃত্তিযোগ্য ভলিউমেট্রিক নির্ভুলতার গ্যারান্টি দেওয়ার জন্য সম্পূর্ণরূপে ISO 9001 প্রত্যয়িত।
আমরা 150 টিরও বেশি দেশে ভারী শিল্প পরিবেশক, মেশিনারি OEM এবং রক্ষণাবেক্ষণ ক্রুদের দ্রুত, অত্যন্ত নির্ভরযোগ্য এবং ব্যয়-দক্ষ জলবাহী সমাধান সরবরাহ করি। আপনার সক্রিয় প্রকল্পটি কাস্টমাইজড শ্যাফ্ট প্রোফাইলের একটি ছোট-আয়তনের ব্যাচ বা একটি বড়-স্কেল উত্পাদন চালানোর জন্য আহ্বান করে কিনা গুরুতর-শুল্ক ঢালাই লোহা গিয়ার পাম্প , আমরা আমাদের নমনীয় উত্পাদন সময়সূচী কনফিগার করি যাতে মোট মূল্যের পূর্বাভাসযোগ্যতার সাথে আপনার টার্গেট লিড টাইম পূরণ করা যায়। ব্লিন্সের সাথে অংশীদারিত্বের অর্থ হল সর্বাধিক সিস্টেম দক্ষতা, অভিজাত উপাদানের গুণমান এবং আপসহীন তরল শক্তি পেশাদারিত্ব সুরক্ষিত করা।
আমাদের সম্পূর্ণ পণ্য লাইনআপ সম্পর্কে আরও জানতে, আমাদের অফিসিয়াল ওয়েবসাইট দেখুন: www.blnce.com.