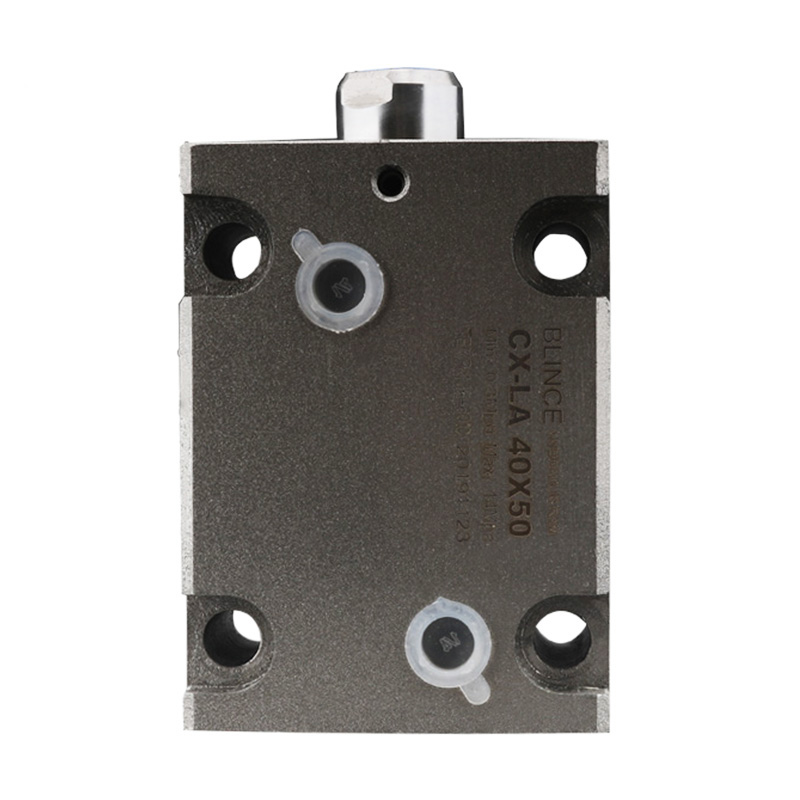
Precisie in het vloeistofkrachtontwerp bepaalt de systeemefficiëntie en operationele veiligheid. De kern van deze mechanische precisie is de hydraulische cilinder . Slaglengte Het specificeren van de verkeerde slag brengt ernstige operationele risico's voor uw machines met zich mee. U krijgt te maken met mechanische binding, catastrofaal knikken van de stang, vroegtijdig falen van de afdichting en onvolledige belastingbediening. Ingenieurs en inkoopteams hebben een betrouwbaar raamwerk nodig om de juiste slag nauwkeurig te meten, evalueren en selecteren. Deze gids biedt dat exacte raamwerk voor zowel vervangende onderdelen als nieuwe OEM-toepassingen. We bespreken hoe u de slag nauwkeurig op de werkvloer kunt meten, hoe u de 80%-regel voor stabiliteit kunt toepassen en hoe u het knikrisico bij toepassingen met lange slag kunt beperken. U leert veelvoorkomende maatfouten die tot stilstand van apparatuur leiden, te voorkomen en ervoor te zorgen dat uw vloeistofkrachtsystemen met maximale betrouwbaarheid werken.
Belangrijkste afhaalrestaurants
Meetstandaard: De slaglengte is strikt het verschil tussen de volledig uitgeschoven en volledig ingetrokken pin-center-tot-pin-center metingen, niet de totale lengte van het cilinderhuis.
Holistische dimensionering: Het selecteren van de juiste streek kan niet op zichzelf worden gedaan; deze moet in volgorde worden berekend met de vereiste kracht (boringgrootte) en kolomsterkte (staafdiameter).
De 80%-regel: Voor optimale stabiliteit en een lange levensduur moet de operationele verlenging idealiter binnen 80% van de maximale nominale slag worden gehouden om interne slijtage en zijbelasting te minimaliseren.
Beperking van knikken: Toepassingen met lange slag vereisen secundaire technische evaluaties voor kolomsterkte, waarbij vaak overmaatse stangen of interne stopbuizen nodig zijn om knikken onder drukbelastingen te voorkomen.
Afhankelijkheid van montage: De gekozen montagestijl (bijv. tap vs. gaffel) heeft directe invloed op de effectieve slagcapaciteit en de gevoeligheid van de cilinder voor zijdelingse belasting.
Inhoudsopgave
Schakelaar
Inzicht in de slaglengte van hydraulische cilinders in systeemontwerp
Wat is de slaglengte van de hydraulische cilinder
De slaglengte vertegenwoordigt de exacte afstand die de zuiger aflegt in de cilinderbuis. Het strekt zich uit van volledige intrekking tot volledige uitstrekking. Deze metriek definieert de maximale lineaire beweging die de actuator kan produceren. Het heeft geen betrekking op de fysieke lengte van de buitenste loop, de trekstangen of de gehele geassembleerde eenheid. Wanneer een machine een specifiek bewegingsbereik vereist, bepaalt de slaglengte of de actuator fysiek de vereiste eindpunten kan bereiken. Als u dit onderscheid begrijpt, voorkomt u kostbare maatfouten tijdens de aanschaf en installatie. Als u een actuator bestelt op basis van de cilinderlengte, zal de daadwerkelijke werkweg tekortschieten, waardoor uw apparatuur de mechanische cyclus niet kan voltooien.
Stapvolgorde voor cilinderafmetingen: kracht, slag, druk
Het vloeistofkrachtontwerp volgt een strikte sequentiële logica. U kunt de slaglengte niet isoleren van andere operationele variabelen. Het dimensioneringsproces vereist drie verschillende stappen om systeemcompatibiliteit te garanderen. Het overslaan van een van deze stappen leidt tot niet-overeenkomende componenten en systeemstoringen.
Stap 1: Bereken de vereiste kracht (boring) . U moet eerst bepalen welke last de cilinder moet verplaatsen. Deze berekening dicteert de interne boringgrootte. Een grotere boring genereert meer duwkracht bij een gegeven druk. U moet het maximale gewicht of de maximale weerstand kennen die het systeem zal ondervinden.
Stap 2: Bepaal de werkafstand (slaglengte) . Zodra je de kracht kent, bepaal je hoe ver die lading moet reizen. Hiermee wordt de slagvereiste vastgelegd. Je meet de fysieke afstand tussen de startpositie en het uiteindelijke bedieningspunt.
Stap 3: Evalueer de bedrijfsdruk (PSI/Bar) . Ten slotte beoordeelt u de hydraulische systeemdruk die nodig is om het gewenste vermogen te bereiken over de vastgestelde boring- en slagafmetingen. De pomp moet voldoende stroom en druk leveren om het vloeistofvolume dat nodig is voor de slaglengte, binnen uw beoogde cyclustijd te verplaatsen.
Kerndoelen bij het kiezen van een cilinderslag
Het specificeren van de juiste slaglengte hangt af van drie primaire doelstellingen. Ten eerste moet de cilinder de vereiste lastbeweging bereiken. Onvolledig uitschuiven betekent dat de machine de beoogde functie niet kan uitvoeren, of dat nu het optillen van een giekarm is of het aandrukken van een matrijs. Ten tweede moet het samenstel structurele stijfheid behouden. Een te grote slag zonder de juiste ondersteuning leidt tot doorbuiging van de stang en schade aan de afdichting. Ten derde moet de eenheid binnen de fysieke omhulling van de machine passen. Ruimtebeperkingen dicteren vaak de maximaal toegestane ingetrokken lengte, wat direct de beschikbare slag beperkt die u in het machineframe kunt verwerken.
Hoe de cilinderslag te meten voor vervanging
Stapsgewijs meetprotocol voor vervangingen
Stap 1: Meet eerst de boring en staafdiameter
Het meten van de boring en staafdiameter naast de slaglengte is verplicht. Bij het vervangen van een beschadigde eenheid is het afstemmen van de slag alleen onvoldoende. De boring bepaalt de krachtuitvoer, terwijl de staafdiameter de kolomsterkte bepaalt. Als u een cilinder vervangt met de juiste slag maar met een te kleine stang, zal de nieuwe eenheid waarschijnlijk bezwijken onder drukbelastingen. Leg deze drie dimensies altijd samen vast om mechanische compatibiliteit te garanderen. Gebruik digitale schuifmaten om de diameter van de staaf nauwkeurig te meten, aangezien een verschil van een fractie van een centimeter de structurele integriteit verandert.
Stap 2: Ingetrokken lengtemeting
Begin met het volledig inklappen van de Hydraulische cilinder . Zorg ervoor dat er geen hydraulische druk in het systeem achterblijft. Vergrendel en label de apparatuur als de unit nog gemonteerd is. Leg het apparaat plat op een stabiel oppervlak. Gebruik een robuust stalen meetlint om het exacte midden van de montagepin van het basisuiteinde te vinden. Trek de tape uit tot precies het midden van de montagepin van het stanguiteinde. Noteer deze pin-center-tot-pin-center afstand. Dit vertegenwoordigt de absoluut minimale fysieke ruimte die de cilinder in de machine zal innemen. Meet niet vanaf de rand van het gaatje; meet altijd vanuit het dode punt.
Stap 3: Uitgebreide lengtemeting
Strek vervolgens de stang veilig uit tot de maximale mechanische limiet. Mogelijk moet u perslucht of handmatige kracht gebruiken om de stang volledig uit te trekken. Zorg ervoor dat de zuiger tegen de koppakking aanligt. Eenmaal volledig uitgeschoven herhaalt u de pin-tot-pin-meting. Meet vanaf het midden van de basispin tot het midden van de stangpen. Noteer deze waarde nauwkeurig. Als de unit te zwaar is om handmatig uit te schuiven, gebruik dan een werkplaatskraan of ga mee, maar oefen voorzichtig kracht uit om beschadiging van de interne zuigerafdichtingen te voorkomen.
Stap 4: De berekening
Het bepalen van de werkelijke slag vereist een eenvoudige wiskundige berekening. Vertrouw niet op het schatten van de blootliggende lengte van de staaf, aangezien deze vaak dode ruimte en gedeelten met schroefdraad omvat die niet in de pakkingring terugtrekken. Gebruik de standaardformule:
Als de uitgeschoven lengte bijvoorbeeld 84,5 inch is en de ingetrokken lengte 48,5 inch, is de werkelijke slag precies 36,0 inch. Controleer altijd uw berekeningen voordat u een inkooporder indient.
Standaardisatie van eenheden
Controleer of uw systeemarchitectuur metrische (millimeters) of imperiale (inch) eenheden vereist. Het mixen van deze eenheden veroorzaakt aanzienlijke inkoopfouten. Een slag van 50 mm is niet gelijk aan een slag van 2 inch (het is 1,968 inch). Bij het invoeren van gegevens in de configuratoren van de fabrikanten voorkomt een strikte naleving van de gespecificeerde eenheidsnorm het bestellen van incompatibele onderdelen. Raadpleeg de OEM-handleiding (Original Equipment Manufacturer) om het oorspronkelijke meetsysteem van de machine te bevestigen.
Veelvoorkomende meetfouten die u moet vermijden
Huisvesting versus beroerte
Het meten van de buitenste loop leidt tot een onnauwkeurige maatvoering. Het cilinderhuis omvat de basisdop, de koppakkingbus en de interne zuigerdikte. Deze 'dode lengte' draagt niet bij aan lineaire beweging. Als u een cilinder bestelt op basis van de looplengte, zal de daadwerkelijke slag aanzienlijk korter zijn dan nodig. Dit resulteert in een onvolledige bediening en vereist dat u de nieuwe eenheid weggooit en een vervanging bestelt.
Het negeren van slagbegrenzers
Interne afstandhouders of externe mechanische stops zorgen voor discrepanties tussen de theoretische slag en de werkelijke werkslag. Een cilinder kan een theoretische capaciteit hebben van 30 inch, maar interne stopbuizen kunnen de werkelijke slag beperken tot 26 inch. Controleer altijd op deze begrenzers bij het meten van een vervangende eenheid om er zeker van te zijn dat de nieuwe cilinder exact overeenkomt met de werkparameters. Als u tijdens de meting een stopbuis mist, zal de nieuwe cilinder te ver uitrekken en mogelijk de machineverbindingen uit elkaar scheuren.
Meetparameter
Correcte methode
Veel voorkomende fout
Gevolg van een fout
Ingetrokken lengte
Meet pin-center tot pin-center wanneer deze volledig is ingeklapt.
Alleen de buitenste cilinder meten.
De cilinder past niet in het machineframe.
Uitgebreide lengte
Meet pen-midden tot pen-midden wanneer deze volledig is uitgeschoven.
Gissen op basis van zichtbare staaflengte.
Actuator verlengt de belasting te veel of te weinig.
Slaglengte
Trek de ingetrokken lengte af van de uitgeschoven lengte.
Ervan uitgaande dat de cilinderlengte gelijk is aan de slaglengte.
Ernstig gebrek aan vereiste mechanische verplaatsingen.
Eenheid Standaard
Gebruik strikt mm of inches op basis van OEM-specificaties.
Metrische equivalenten afronden op imperiale gehele getallen.
De montagepennen zijn niet uitgelijnd met de gaffelbeugels.
Gids voor slaggrootte voor nieuwe machineontwerpen
Definieer bewegingsvereisten voor uw lading
Kinematische analyse
Het ontwerpen van een nieuwe toepassing vereist het in kaart brengen van de vereiste verplaatsingsafstand van de mechanische belasting tot de lineaire beweging van de actuator. Kinematische analyse helpt bepalen hoe de lading door de ruimte beweegt. Als de last in een rechte lijn beweegt, komt de slaglengte exact overeen met de verplaatsing van de last. Als de cilinder echter een hefboom, een belkruk of een zwenkarm bedient, wordt de lineaire beweging omgezet in een hoekbeweging. In deze gevallen kan een korte slag een grote vloeiende boog produceren. Overweeg een baklader: een slag van 15 inch kan zich vertalen in een bakrotatie van 90 graden. U moet de exacte geometrie berekenen met behulp van CAD-software of fysieke mockups om ervoor te zorgen dat de slag de juiste mate van rotatie biedt zonder binding.
Opruimings- en envelopbeperkingen
Evalueer de fysieke ruimte die beschikbaar is voor de cilinder, zowel in volledig ingetrokken als volledig uitgeschoven toestand. Machineframes hebben strikte ruimtelijke grenzen. Je moet rekening houden met de verschillen tussen gelaste en trekstangconstructies. Gelaste ontwerpen bieden over het algemeen een compactere ingetrokken lengte voor een bepaalde slag, waardoor ze ideaal zijn voor mobiele apparatuur. Trekstangontwerpen vereisen vaak meer speling vanwege de uitstekende stangen en de grotere eindkappen, maar ze zijn gemakkelijker te onderhouden in industriële omgevingen. Zorg ervoor dat de gekozen slaglengte binnen het operationele bereik past, zonder slangen, kabelbomen of andere mechanische componenten tijdens het volledige bewegingsbereik te hinderen.
De 80%-regel voor slagstabiliteit
Operationele levensduur
De beste technische praktijken schrijven voor dat de routineverlenging moet worden beperkt tot 80% van de maximale nominale slag. Door een cilinder bij elke cyclus tot aan de absolute mechanische limiet te duwen, wordt de slijtage versneld. Wanneer de zuiger herhaaldelijk tegen de koppakking botst, genereert deze schokbelastingen die de afdichtingen, slijtbanden en interne componenten aantasten. Door het systeem zo te ontwerpen dat de normale werkslag binnen de drempel van 80% valt, wordt de operationele levensduur van de apparatuur aanzienlijk verlengd. Deze reservecapaciteit fungeert als een mechanische buffer tegen onverwachte belastingverschuivingen.
Hoe slagreserve de spanning op de zijlagers vermindert
Door een reserveslaglengte aan te houden, wordt de afstand tussen de zuiger en de koppakking vergroot tijdens maximale operationele verlenging. Deze afstand biedt kritische interne lagerondersteuning. Wanneer een stang volledig uitschuift, vermenigvuldigen de zijbelastingen zich, waardoor ze als een hefboom tegen de interne slijtbanden werken. Door een reserve van 20% aan te houden, houd je de zuiger dieper in de loop. Deze bredere stand is bestand tegen zijbelastingskrachten, voorkomt het inkerven van de stangen en vermindert voortijdige slijtage van de afdichtingen. Hoe verder de interne lageroppervlakken uit elkaar blijven, hoe stijver het gehele samenstel wordt onder zware belasting.
Risico op knikken van de stang bij cilinders met lange slag
Zwakke punten van hydraulische cilinders met lange slag
Drukbelastingsdynamiek
De kolomformule van Euler is rechtstreeks van toepassing op het ontwerp van vloeistofkracht bij het evalueren van toepassingen met lange slag. Naarmate de slaglengte toeneemt, groeit het knikrisico onder duwbelasting exponentieel. Een lange, dunne staaf gedraagt zich als een kolom onder druk. Zelfs lichte zijdelingse belastingen of verkeerde uitlijningen kunnen ervoor zorgen dat de stang permanent buigt. U moet de kritische knikbelasting berekenen op basis van de stangdiameter, de slaglengte en de montagestijl. Een staaf met een diameter van 2 inch kan gemakkelijk 10.000 pond duwen bij een slag van 12 inch. Verleng die slag tot 48 inch, en diezelfde 2-inch staaf zal buigen als een natte noedel onder een belasting van 4000 pond. Als de operationele belasting de kritische knikdrempel overschrijdt, dreigt een catastrofaal falen.
Spanning versus compressie
De slaglengte vertegenwoordigt een kritisch faalpunt bij compressie- (duw)toepassingen. Bij het duwen van een last staat de staaf onder zware drukspanning, waardoor knikken een van de voornaamste zorgen is. Omgekeerd vormen lange slagen minder structureel risico bij trektoepassingen. Bij het trekken van een last gedraagt de stang zich als een onder spanning staande kabel. Het lijnt zichzelf op natuurlijke wijze uit en is bestand tegen buigen. Daarom vereist het dimensioneren van lange slaglengtes een veel rigoureuzere technische validatie voor push-toepassingen dan voor pull-toepassingen. Voor trektoepassingen met een lange slag kunt u vaak een kleinere staafdiameter gebruiken, waardoor u gewicht en ruimte bespaart.
Mitigatiestrategieën: stop buizen en overmaat aan stangen
Hoe interne stopbuizen de stabiliteit verbeteren
Een stopbuis is een metalen kraag die in de cilindercilinder is geïnstalleerd en tussen de zuiger en de koppakking is geplaatst. Het verhindert fysiek dat de hengel zich volledig uitstrekt. Dit vergroot de minimale afstand tussen de interne draagoppervlakken, waardoor de stabiliteit van de kolom enorm wordt verbeterd. De standaard vuistregel stelt voor om één inch stopbuislengte toe te voegen voor elke tien inch slag die groter is dan 40 inch. Als uw slag 60 inch is, bevindt u zich 20 inch over de drempel, waardoor u een stopbuis van 2 inch nodig heeft. Hoewel een stopbuis de totale ingetrokken lengte van de behuizing vergroot, biedt deze essentiële stijfheid voor duwtoepassingen met lange slag.
Vereiste slaglengte
Aanbevolen lengte stopbuis
Impact op ingetrokken lengte
Tot 40 inch
0 inch (meestal niet vereist)
Geen verandering
41 tot 50 inch
1 inch
Voegt 1 inch toe aan de behuizing
51 tot 60 inch
2 inch
Voegt 2 inch toe aan de behuizing
61 tot 70 inch
3 inch
Voegt 3 inch toe aan de behuizing
Vergroten van de staafdiameter voor kolomsterkte
Als ruimtelijke beperkingen het gebruik van een stopbuis verhinderen, is het vergroten van de staafdiameter de volgende beste mitigatiestrategie. Een dikkere staaf heeft inherent een groter traagheidsmoment, waardoor hij veel beter bestand is tegen buigen. Dit verbetert de kolomsterkte zonder de vereiste slaglengte te veranderen of de ingetrokken lengte van de behuizing te vergroten. Een grotere stang verkleint echter het effectieve oppervlak aan de terugtrekzijde van de zuiger. Hierdoor wordt de trekkracht verminderd en de terugtreksnelheid verhoogd, waardoor de cyclustijden van uw machines veranderen. U moet de kolomsterkte afwegen tegen de vereiste terugtrekkingsdynamiek.
Hoe montagestijlen de slagselectie beïnvloeden
Vaste steunen versus draaibare steunen
Vaste bevestigingen (flens, trekstang)
Stijve montagestijlen, zoals voorflenzen, achterflenzen en verlengde trekstangen, houden de cilinder volledig stationair. Deze steunen kunnen de slagverlenging goed aan, maar vereisen een perfecte lineaire uitlijning. Elke afwijking in het lastpad leidt tot ernstige zijdelingse belasting. Bij toepassingen met een lange slag zorgt zelfs een fractie van een verkeerde uitlijning ervoor dat de stang vastloopt tegen de koppakking, waardoor de stangafdichting binnen enkele uren kapot gaat. Vaste steunen zijn het meest geschikt voor toepassingen waarbij de lading strikt wordt geleid op externe rails, sporen of zware lineaire lagers.
Draaibevestigingen (gaffel, tap)
Draaibare steunen, inclusief achterste gaffels en centrale tappen, zorgen ervoor dat het cilinderlichaam kan draaien terwijl de stang uitsteekt. Dit maakt lichte boogbewegingen mogelijk bij toepassingen met lange slaglengtes, waarbij op natuurlijke wijze kleine verkeerde uitlijningen worden geabsorbeerd. Draaibevestigingen vereisen echter een zorgvuldige berekening van het draaipunt. Een achterste gaffelbevestiging plaatst het draaipunt aan het uiterste uiteinde van de cilinder, waardoor de niet-ondersteunde kolomlengte wordt gemaximaliseerd en het risico op knikken toeneemt. Een centrale tapbevestiging brengt het draaipunt dichter bij de last, waardoor de niet-ondersteunde lengte effectief wordt verminderd en de knikweerstand bij lange slagen drastisch wordt verbeterd.
Effectieve lengteaanpassingen
De keuze van de houder verandert direct de totale ingetrokken lengte. Een voorflensmontage biedt doorgaans het kortste pin-tot-pin-equivalent, waardoor de beschikbare slag binnen een vast machinebereik wordt gemaximaliseerd. Een achterste gaffelbevestiging voegt de lengte van de gaffelbeugel en het penoog toe aan de totale montage. Wanneer u met krappe ruimtelijke beperkingen werkt, moet u rekening houden met de dimensionale voetafdruk van het specifieke bevestigingsmateriaal. De houder heeft rechtstreeks invloed op de maximale slag die u in de machine kunt plaatsen voordat de behuizing het omringende frame hindert.
Standaard versus aangepaste slag: afwegingen tussen kosten en doorlooptijd
Standaardslagverhogingen
Kosten en beschikbaarheid
Ontwerpen rond standaardslagstappen levert aanzienlijke financiële voordelen en voordelen op in de doorlooptijd. Fabrikanten hebben doorgaans grondstoffen en voorbewerkte componenten op voorraad voor standaardformaten, zoals 2 inch, 4 inch, 10 inch, of standaard metrische equivalenten zoals 50 mm, 100 mm en 250 mm. Door kant-en-klare maten te bestellen, zijn aangepaste bewerkingsinstellingen overbodig, waardoor de productiekosten vooraf worden verlaagd en de levertijden drastisch worden verkort. Voor de meeste industriële toepassingen is het aanpassen van het machineontwerp aan een standaardslag veel efficiënter dan het eisen van een aangepaste constructie in de fabriek.
Uitwisselbaarheid
Standaardafmetingen vereenvoudigen toekomstig onderhoud en inkoop. Wanneer een standaardcilinder in het veld defect raakt, is het vinden van een directe vervanging bij meerdere leveranciers eenvoudig. Deze uitwisselbaarheid minimaliseert de stilstand van de apparatuur en houdt de productielijnen in beweging. Als u een machine ontwerpt rond een zeer unieke slaglengte, zit u vast aan aangepaste bestelcycli. Standaard slagen zorgen ervoor dat onderhoudsteams snel lokaal vervangende onderdelen kunnen verkrijgen, zonder weken te hoeven wachten op gespecialiseerde fabricage en verzending.
Voordelen van standaard slaggroottes
Toepassingsspecifieke rechtvaardiging
In bepaalde scenario's is machinale bewerking op maat verplicht. OEM-apparatuur met hoge beperkingen beschikt vaak niet over de fysieke ruimte om standaardverhogingen op te vangen. Gespecialiseerde zware machines, zoals op maat gemaakte mijnbouwgraafmachines, op maat gemaakte testopstellingen voor de lucht- en ruimtevaart of stuurinrichtingen voor schepen, vereisen exacte slaglengtes om nauwkeurige kinematische beweging te bereiken. In deze gevallen brengt het forceren van een standaardslag in het ontwerp de functionaliteit en veiligheid van de machine in gevaar. Om ervoor te zorgen dat het mechanisme feilloos werkt, moet u de exacte slag opgeven die tot op een fractie van een inch nodig is.
Geavanceerde engineering versus operationele efficiëntie
Het specificeren van aangepaste slaglengtes brengt hogere engineering- en productiekosten vooraf met zich mee. Ingenieurs moeten nieuwe maattekeningen opstellen, de kolomsterkte valideren voor niet-standaard lengtes en interne toleranties aanpassen. Machinisten moeten op maat gemaakte lopen en staven snijden, wat speciale insteltijd op de draaibank vereist. Deze initiële kosten worden echter vaak gerechtvaardigd door de gewonnen operationele efficiëntie. Een perfect geoptimaliseerde slag zorgt voor een exacte positionering van de last, elimineert de noodzaak van externe mechanische stops en maximaliseert de prestaties van gespecialiseerde machines gedurende de gehele levensduur.
Conclusie
Het selecteren van de juiste slaglengte van de hydraulische cilinder vereist het balanceren van de vereiste mechanische slag met structurele stabiliteit, krachtvereisten en ruimtelijke beperkingen. Het negeren van deze variabelen leidt tot voortijdige uitval van apparatuur, verbogen stangen of operationele inefficiënties. De beslissingsstroom is eenvoudig: bereken de vereiste kracht, meet de ruimtelijke beperkingen nauwkeurig, bereken de vereiste verplaatsing, beoordeel het knikrisico onder belasting, selecteer de juiste montagestijl en kies uiteindelijk tussen standaard of aangepaste afmetingen.
Voer de volgende volgende stappen uit om optimale prestaties en veiligheid te garanderen:
Raadpleeg de belastinggrafieken van de fabrikant om te verifiëren dat de door u gekozen slag- en staafdiameter de verwachte drukkrachten aankan zonder te knikken.
Controleer alle kolomsterkteberekeningen met een vloeistofkrachtingenieur, vooral voor duwtoepassingen met een slaglengte van meer dan 36 inch.
Bekijk de maattekeningen van de specifieke montagestijl om er zeker van te zijn dat de ingetrokken lengte binnen het fysieke bereik van uw machine past.
Implementeer interne stopbuizen voor elke toepassing met lange slag waarbij zijdelingse belasting of horizontale afbuiging een bekend risico is.
Veelgestelde vragen
Vraag: Wat is het verschil tussen boring en slag in een hydraulische cilinder?
A: De boring is de binnendiameter van de cilinderbuis, die de maximale kracht bepaalt die de cilinder kan uitoefenen. De slag is de exacte afstand die de interne zuiger aflegt van volledig intrekken tot volledig uitschuiven, waardoor het lineaire bewegingsbereik wordt bepaald.
Vraag: Hoe bereken je de slaglengte van een hydraulische cilinder?
A: U berekent de slaglengte door de afstand tussen het midden van de basispen en het midden van de stangpen te meten wanneer de cilinder volledig is uitgeschoven, en door de pin-tot-pin-meting af te trekken die is uitgevoerd wanneer de cilinder volledig is ingetrokken.
Vraag: Waarom moet ik de boring- en stangdiameter meten bij het vervangen van een cilinder op basis van de slaglengte?
A: Het afstemmen van de slag zorgt ervoor dat de cilinder de juiste eindpunten bereikt, maar de boring moet overeenkomen met de duwkracht. De staafdiameter is van cruciaal belang om ervoor te zorgen dat de cilinder voldoende kolomsterkte heeft om knikken onder zware belasting te voorkomen.
Vraag: Kan de slag van een hydraulische cilinder na productie worden verkort?
A: Ja, een slag kan worden verkort door de cilinder te demonteren en interne stopbuizen of afstandshouders tussen de zuiger en de koppakking te installeren. Dit beperkt de verlenging, maar vergroot de totale teruggetrokken lengte ten opzichte van de nieuwe werkslag.
Vraag: Wat gebeurt er als een hydraulische cilinderslag te lang is voor de toepassing?
A: Als de slag te lang is, kan de cilinder te ver uitrekken en de mechanische verbindingen van de machine beschadigen. Bovendien vergroot een langere slag het risico op knikken van de stang en vereist dit meer fysieke ruimte voor de ingetrokken behuizing.
Vraag: Wat is een stopbuis en wanneer is deze vereist voor cilinders met lange slag?
A: Een stopbuis is een interne metalen kraag die voorkomt dat de stang volledig kan worden uitgetrokken. Bij duwtoepassingen met lange slag van meer dan 40 inch is het doorgaans nodig om de afstand tussen de interne lagers te vergroten, waardoor de kolomstabiliteit wordt verbeterd en knikken wordt voorkomen.