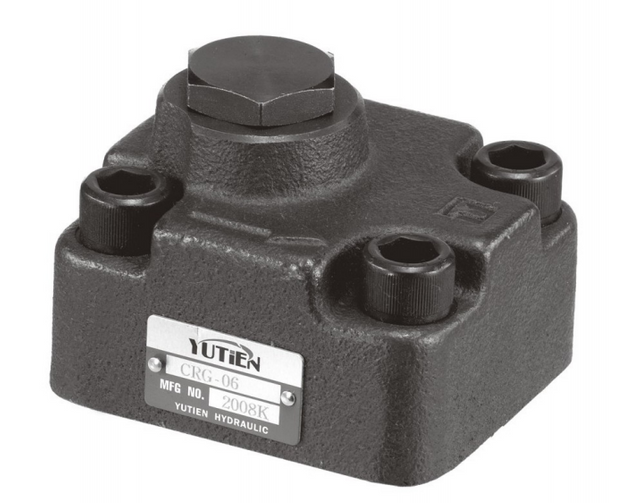
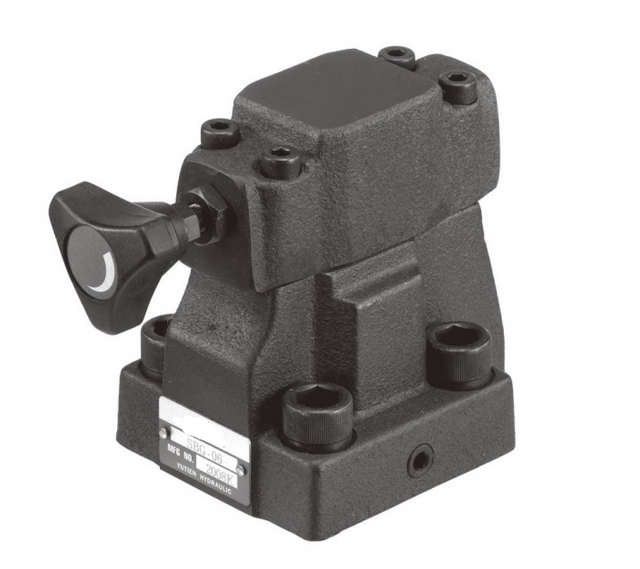
হাইড্রোলিক চাপ নিয়ন্ত্রণ ভালভ চারটি সাধারণ কাজ করে। একটি ত্রাণ ভালভ তেল ছেড়ে যাওয়ার জন্য একটি পথ খোলার মাধ্যমে একটি লাইনে চাপ সীমিত করে। একটি হ্রাসকারী ভালভ নিম্ন চাপে একটি শাখা সরবরাহ করে। একটি সিকোয়েন্স ভালভ একটি দ্বিতীয় ফাংশনের পথ খুলে দেয় যখন এটি একটি নির্দিষ্ট চাপ সংকেত পায়। একটি আনলোডিং ভালভ একটি প্রবাহ পথ বা নিয়ন্ত্রণ সংকেত পরিবর্তন করে যাতে একটি পাম্প বা পাম্প স্টেজ নিম্নচাপের বিরুদ্ধে কাজ করতে পারে। তাদের আলাদা করে বলার জন্য, ভালভের অবস্থান পরিবর্তন হলে ভালভ কোথায় চাপ অনুভব করে এবং তেল কোথায় যায় তা জিজ্ঞাসা করুন।
চাপ নিয়ন্ত্রণ ভালভ কি করে
একটি ক্ল্যাম্প এবং একটি সিলিন্ডার সহ একটি অ্যাসেম্বলি মেশিন কল্পনা করুন যা একটি অংশকে একটি ফিক্সচারে ঠেলে দেয়। অংশটি জায়গায় রাখার জন্য বাতাটির যথেষ্ট শক্তি প্রয়োজন। কাজের সিলিন্ডারের যথেষ্ট বেশি শক্তির প্রয়োজন হতে পারে। একটি স্ট্রোকের শেষে, সরবরাহ লাইনে চাপ বাড়তে পারে। এই অবস্থার প্রতিটি সার্কিট থেকে একটি ভিন্ন প্রতিক্রিয়া জন্য কল করতে পারেন.
পাম্প থেকে তেল আসে। একটি নির্দিষ্ট বিন্দুতে চাপ লোড, সীমাবদ্ধতা এবং পাম্প এবং এর নিয়ন্ত্রণগুলি কী করছে তার উপর নির্ভর করে। একটি চাপ নিয়ন্ত্রণ ভালভ একটি প্রবাহ পথ খোলা, সীমাবদ্ধ বা পরিবর্তন করে একটি চাপ সংকেতকে সাড়া দেয়। কিছু ভালভ চাপ অনুভব করে যেখানে তারা তেল গ্রহণ করে। কেউ কেউ নিচের দিকে একটি শাখা অনুভব করে। অন্যরা একটি পৃথক সংকেত লাইনে সাড়া দিতে পারে। একটি লাইভ প্রেসার রিডিং এর অর্থ আরও বেশি যখন আপনি বলতে পারেন যে এটি সার্কিটের কোন অংশকে প্রতিনিধিত্ব করে।
একটি সাধারণ অঙ্কনে, একটি ত্রাণ ভালভের পাম্প লাইন থেকে ট্যাঙ্ক লাইনের সাথে সংযোগ থাকতে পারে। একটি হ্রাসকারী ভালভ একটি ছোট শাখার সাথে সিরিজে বসতে পারে। একটি সিকোয়েন্স ভালভ একটি দ্বিতীয় ফাংশনে তেল পাঠাতে পারে যখন প্রথমটি একটি পরিকল্পিত চাপ তৈরি করে। একটি আনলোডিং ভালভ একটি পাম্পকে একটি নিম্ন-প্রতিরোধের পথ দিতে পারে। তারা দরকারী শুরু ছবি. বহুগুণে, একই ফাংশনগুলি বাইরে থেকে অদৃশ্য প্যাসেজ সহ একটি ব্লকে তৈরি করা যেতে পারে। প্রতীক এবং সঠিক সমাবেশ কোড দিয়ে শুরু করুন। Bosch Rexroth জলবাহী মৌলিক এবং মৌলিক সার্কিট
সাধারণ ভালভ
এটা কি প্রতিক্রিয়া
সার্কিটে কি পরিবর্তন হয়
একটি প্রশ্ন একটি ক্রেতা জিজ্ঞাসা করতে পারেন
ত্রাণ
লাইনে চাপ একটি সাধারণ ব্যবস্থায় সুরক্ষিত হচ্ছে
খোলার অবস্থায় পৌঁছে গেলে তেল একটি ত্রাণ পথ দিয়ে চলে যেতে পারে
নির্দিষ্ট ত্রাণ প্রবাহে তেল কোথায় যায়?
হ্রাস করা
শাখায় চাপ এটি একটি সাধারণ বিন্যাসে সরবরাহ করে
নিয়ন্ত্রিত শাখা তার চাপ সেটিং এর কাছে আসার সাথে সাথে এটি আগত প্রবাহকে সীমাবদ্ধ করে
কোন শাখা নিম্নচাপে কাজ করা উচিত?
সিকোয়েন্স
অভ্যন্তরীণ বা বাহ্যিক সংকেত পয়েন্টে চাপ
একটি পরবর্তী ফাংশন একটি পথ পরিকল্পিত চাপ অবস্থায় উপলব্ধ হয়
কোন চাপ সংকেত দ্বিতীয় কর্ম অনুমতি উদ্দেশ্যে করা হয়?
আনলোড হচ্ছে
একটি নির্দিষ্ট সংবেদিত চাপ বা নিয়ন্ত্রণ সংকেত, নকশা উপর নির্ভর করে
একটি পাম্প বা পাম্প স্টেজ একটি রিটার্ন বা নিয়ন্ত্রণ ব্যবস্থার মাধ্যমে নিম্ন চাপের বিরুদ্ধে কাজ করতে পারে
কখন পাম্পটি আনলোড করা উচিত এবং কী এটি আবার লোড করা উচিত?
একটি পাম্প নিয়ন্ত্রণ বা একটি ইলেকট্রনিক সার্কিট এই কাজের অংশ সম্পাদন করতে পারে। একটি মেশিন অঙ্কন উপাদান সনাক্ত করতে, এর ওভারভিউ দিয়ে শুরু করুন জলবাহী ভালভ পরিবার এবং তাদের ফাংশন.
ত্রাণ ভালভ সুরক্ষিত লাইনে চাপ সীমিত করে
একটি সাধারণ খোলা সার্কিটে একটি ত্রাণ ভালভ একটি সরবরাহ লাইনকে এমন একটি পথের সাথে সংযুক্ত করে যা ট্যাঙ্কের দিকে নিয়ে যায়। সাধারণ চলাচলের সময় বেশিরভাগ বা সমস্ত উদ্দিষ্ট প্রবাহ অ্যাকচুয়েটরে যেতে পারে। যদি গতি বন্ধ হয়ে যায় এবং একটি স্থির স্থানচ্যুতি পাম্প তেল সরবরাহ করতে থাকে, চাপ বাড়তে পারে। ত্রাণ ভালভ খুলতে পারে যখন এটির খোলার অবস্থা পৌঁছে যায়, যাতে সুরক্ষিত লাইন থেকে তেল প্রবাহিত হতে পারে। সার্কিট ডিজাইনার মেশিনের প্রয়োজনীয় প্রবাহ এবং গ্রহণযোগ্য চাপের জন্য ত্রাণ ব্যবস্থা নির্বাচন করে। HydraForce RV10-26 ত্রাণ ভালভ, অপারেশন এবং পরীক্ষিত ত্রাণ চাপ
শব্দটি ত্রাণ সেটিং একটি প্রস্তুতকারকের পরীক্ষার অবস্থার অধীনে পরিমাপ করা চাপকে নির্দেশ করতে পারে। ডেটা শীটে সংশ্লিষ্ট পরীক্ষার প্রবাহ খুঁজুন। যে চাপে একটি ভালভ অল্প পরিমাণে তেল পাস করতে শুরু করে এবং প্রয়োজনীয় ত্রাণ প্রবাহ অতিক্রম করার সময় যে চাপ দেখা যায় তা আলাদা হতে পারে। গতি পরিবর্তিত হলে একটি গেজ একটি সংক্ষিপ্ত ক্ষণস্থায়ী নিবন্ধন করতে পারে। এগুলি বিভিন্ন পর্যবেক্ষণ, এমনকি যখন একটি প্রতিবেদন তাদের প্রতিটিকে 'ত্রাণ চাপ' লেবেল করে।
সেই তেলের গন্তব্যের সন্ধান করুন। রিটার্ন কানেকশনে ব্যাক প্রেসার থাকতে পারে। কিছু ভালভ একটি আউটলেট চাপ উল্লেখ করে বা একটি পৃথক ড্রেন আছে, এবং কার্যকর খোলার অবস্থার উপর প্রভাব নকশা উপর নির্ভর করে। পাম্পে যে চাপ দেখা যায় তা ভালভ বা দূরবর্তী অ্যাকুয়েটরের চাপ থেকেও আলাদা হতে পারে। যদি পরিমাপ করা পড়া এবং প্রত্যাশিত ত্রাণ আচরণের মধ্যে কোনো মতবিরোধ থাকে, তাহলে প্রথমে পরিমাপ বিন্দু এবং মেশিনের অবস্থা চিহ্নিত করুন। প্রেসার গেজ প্লেসমেন্ট এবং টেস্ট পয়েন্টের জন্য BLINCE গাইড
একটি স্থির পাম্প একটি ত্রাণ পথ দিয়ে তার ডেলিভারির বেশিরভাগ অংশ অতিক্রম করে জলবাহী শক্তিকে তাপে পরিণত করতে পারে। এটি ঘটতে পারে যখন একটি মেশিন স্থবির থাকে বা যখন একটি সার্কিট এমনভাবে চাপ রাখে যখন ডিজাইনার টেকসই ব্যবহারের জন্য অভিপ্রায় করেননি। বিভিন্ন পর্যালোচনার জন্য একটি মাঝে মাঝে শীর্ষ এবং বাইপাস তেল কলের একটি বর্ধিত সময়কাল। একটি প্রতিস্থাপন ভালভ প্রবাহ এবং দায়িত্ব এটি পরিচালনা করা আবশ্যক চেক করা উচিত. একটি উচ্চ মুদ্রিত রেটিং একাই সেই মেশিনটি কীভাবে আচরণ করবে সে সম্পর্কে সামান্য তথ্য দেয়।
ত্রাণ ভালভ একটি অ্যাকচুয়েটরের কাছেও ব্যবহার করা যেতে পারে সেই শাখার স্থানীয় পরিস্থিতি পরিচালনা করতে। পরিবর্তনশীল লোডের অধীনে চলমান একটি মোটর বা আটকে থাকা ভলিউম সহ একটি সিলিন্ডার চাপের ঘটনা দেখতে পারে যা প্রধান সরবরাহ গেজ মিস করে। একটি স্থানীয় ত্রাণ ব্যবস্থা সহ একটি মেশিনের নিজস্ব ডায়াগ্রাম, ভালভ ডেটা এবং রিটার্ন বা ক্রস-পোর্ট স্পেসিফিকেশন প্রয়োজন। একটি প্রস্তুতকারকের পাম্প রিলিফ কার্টিজ অগত্যা একটি মোটর ক্রস-পোর্ট সার্কিটে একই কাজ পরিবেশন করে না। RV10-26 ডকুমেন্টেশন, উদাহরণস্বরূপ, সেই নির্দিষ্ট সিরিজের জন্য অবস্থান এবং অ্যাপ্লিকেশনের সীমাবদ্ধতা চিহ্নিত করে।
কমানো ভালভ একটি নিম্ন চাপ শাখা সরবরাহ
আবার বাতা ছবি. প্রধান লাইন একটি কাজের সিলিন্ডার সরবরাহ করে যার জন্য আরও শক্তি প্রয়োজন। ক্ল্যাম্পটি একটি হ্রাসকারী ভালভের মাধ্যমে তেল গ্রহণ করে যাতে এটি কম চাপে কাজ করতে পারে। একটি সাধারণ বিন্যাসে, রিডুসার ডাউনস্ট্রিম পাশকে অনুধাবন করে এবং শাখাটি উদ্দিষ্ট চাপে পৌঁছানোর সাথে সাথে ইনলেট পথকে সীমাবদ্ধ করে। প্রধান সার্কিট একটি উচ্চ চাপে কাজ চালিয়ে যেতে পারে যখন অন্য লোডের প্রয়োজন হয়। HydraForce HVPR10-E48 চাপ হ্রাস এবং ভালভ উপশম
সেটিং নিম্নচাপ শাখা বর্ণনা করে। একটি Reducer যে শাখা সরবরাহ করার জন্য যথেষ্ট আপস্ট্রিম চাপ এবং প্রবাহ প্রয়োজন. যদি আপস্ট্রিম চাপ ইতিমধ্যেই উদ্দিষ্ট শাখা চাপের নীচে থাকে, ভালভ পার্থক্য করতে পারে না। ক্ল্যাম্প চলার সাথে সাথে প্রয়োজনীয় গতিতে পৌঁছানোর জন্য যথেষ্ট তেলেরও প্রয়োজন। ক্ল্যাম্প স্থির থাকাকালীন পরিমাপ করা চাপের চিত্রটি সিলিন্ডার চলাকালীন ভালভটি কতটা প্রবাহ অতিক্রম করতে পারে তা নির্ধারণ করে না।
একটি চাপ হ্রাসকারী ভালভ এবং একটি চাপ হ্রাসকারী এবং উপশমকারী ভালভের সম্পর্কিত নাম রয়েছে। পার্থক্য গুরুত্বপূর্ণ যখন একটি বাইরের লোড নিম্নচাপের শাখায় চাপ বাড়ায়। একটি হ্রাসকারী শুধুমাত্র ফাংশন ইনকামিং প্রবাহকে সীমাবদ্ধ করতে পারে। একটি হ্রাসকারী এবং উপশমকারী নকশা সেই ভালভের জন্য নির্দিষ্ট শর্তের অধীনে ডাউনস্ট্রিম তেল ছেড়ে যাওয়ার পথও খুলতে পারে। সঠিক প্রতীকে এই ফাংশনটি খুঁজুন। ড্রেন বা ত্রাণ সংযোগের নিজস্ব সীমা রয়েছে এবং প্রকৃত স্রাব পথ অবশ্যই সার্কিটের সাথে সামঞ্জস্যপূর্ণ হতে হবে।
পাশাপাশি বিপরীত প্রবাহ জন্য দেখুন. সিলিন্ডার একদিকে সরে যাওয়ার সময় একটি শাখা রিডুসারের মাধ্যমে তেল গ্রহণ করতে পারে এবং তারপরে ফিরে আসার সময় একটি পৃথক বা অন্তর্নির্মিত রুটের প্রয়োজন হয়। একটি চেক ভালভ কিছু ব্যবস্থায় সেই উদ্দেশ্য পরিবেশন করতে পারে। একটি লেবেল যেমন 'চেক দিয়ে ভালভ কমানো' চেকটি কোন পথে খোলে এবং কোথায় হ্রাসকৃত চাপ পরিমাপ করা হয় তা দেখার অনুরোধ জানানো উচিত।
শাখাটি কেন গুরুত্বপূর্ণ তা দেখানোর জন্য একটি ক্ল্যাম্প উদাহরণ
ধরুন একটি কাজের সিলিন্ডার চলন্ত অবস্থায় সাধারণ সরবরাহ 140 বারে রয়েছে। একটি পৃথক ক্ল্যাম্প শাখা তার বর্ণিত অপারেটিং অবস্থার অধীনে প্রায় 60 বারে সরবরাহ করা হয়। দুটি রিডিং একই মেশিনে বিভিন্ন পয়েন্টে একই সময়ে বিদ্যমান থাকতে পারে।
যদি ক্ল্যাম্প একটি 40 মিমি বোর ব্যবহার করে এবং সম্পূর্ণ পিস্টন এলাকায় চাপ প্রয়োগ করে, তাহলে এলাকাটি প্রায় 1,257 মিমি²। বিপরীত দিকে নগণ্য চাপ এবং ঘর্ষণ উপেক্ষা করে, 60 বার সিলিন্ডার বল প্রায় 7.5 kN উৎপন্ন করে । 140 বারে একই গণনা প্রায় 17.6 kN দেয়। এই দৃষ্টান্তমূলক বলগুলি পিস্টনে প্রযোজ্য, কোনো সংযোগের আগে। প্রয়োজনীয় শাখা চাপ নির্ধারণ করতে মেশিনের নির্দিষ্ট অপারেটিং শর্তাবলী ব্যবহার করুন। অঙ্কন এবং বাস্তব লোড অংশে বল নির্ধারণ করে। একটি রিডুসারের জন্য একটি উদ্ধৃতি কাঙ্ক্ষিত চাপের অবস্থান এবং তেল সরবরাহ করার সময় প্রয়োজনীয় প্রবাহের নাম দেওয়া উচিত।
একটি অর্ডার একটি নতুন নিয়ন্ত্রকের জন্য কল করতে পারে কারণ একটি ওয়ার্কপিস পরিবর্তন হচ্ছে বা সরঞ্জামটি নকল করা হচ্ছে। শাখাটির কী প্রয়োজন তা সিদ্ধান্ত নেওয়ার আগে পছন্দসই বল এবং গতির জন্য জিজ্ঞাসা করুন। দুটি ক্ল্যাম্পে একই চাপ থাকতে পারে এবং তাদের সিলিন্ডার এলাকা ভিন্ন হলে ভিন্ন বল প্রয়োগ করতে পারে। একই বল প্রয়োজনের সাথে দুটি অংশের জন্য এখনও বিভিন্ন ক্ল্যাম্প জ্যামিতি বা সময় প্রয়োজন হতে পারে। মেশিনের প্রয়োজনীয়তা এবং হাইড্রোলিক রিডিং আলাদা লাইনে রেকর্ড করুন।
সিকোয়েন্স ভালভ পরবর্তী ক্রিয়া করার জন্য চাপ ব্যবহার করে
কিছু সার্কিট চাপ ব্যবহার করে সিদ্ধান্ত নেয় কখন অন্য ফাংশন তেল গ্রহণ করতে পারে। কাজের সিলিন্ডার সরানোর আগে ক্ল্যাম্প করার জন্য একটি ফিক্সচার বিবেচনা করুন। ক্ল্যাম্পে প্রতিরোধ একবার খোলার অবস্থায় সংবেদিত চাপ বাড়ালে, একটি সিকোয়েন্স ভালভ পরবর্তী অ্যাকচুয়েটরের পথ খুলতে পারে। সুনির্দিষ্ট সংকেত, প্রধান বন্দর এবং ড্রেন সার্কিট ডিজাইন এবং নির্বাচিত ভালভের অংশ। একটি বাহ্যিকভাবে চালিত মডেল মেশিনের একটি পৃথক অংশ থেকে একটি চাপ ব্যবহার করতে পারে। চাপ স্যুইচিং ভালভের উপর HAWE প্রস্তুতকারকের শব্দকোষ · হাইড্রাফোর্স বাহ্যিকভাবে চালিত সিকোয়েন্স ভালভের উদাহরণ
চাপ ভালভকে বলে যে এর জলবাহী অবস্থা সন্তুষ্ট হয়েছে। নিজেই, সেই সংকেতটি প্রতিষ্ঠিত করে না যে একটি সিলিন্ডার তার স্ট্রোকে কোথায় আছে। একটি সীমাবদ্ধতা বা একটি জ্যাম বাতা তার উদ্দেশ্য অবস্থানে পৌঁছানোর আগে চাপ বাড়াতে পারে। যদি মেশিনটি অবস্থান, অংশের উপস্থিতি বা অন্য অবস্থার উপর নির্ভর করে, তবে সরঞ্জামের নকশায় সেই শর্তটি কীভাবে যাচাই করা হয়েছে তা পরীক্ষা করুন। মেশিনের নিয়ন্ত্রণ এবং পাহারার ব্যবস্থা সহ একটি চাপের ক্রম ভালভ মূল্যায়ন করা উচিত।
একটি ভালভের স্প্রিং চেম্বারটি কোথায় নিঃসৃত হয় এবং এর বন্দরে দেখা চাপ দ্বারাও সিকোয়েন্স চাপ প্রভাবিত হতে পারে। একটি অনুরূপ শরীরের সাথে একটি ভালভ প্রতিস্থাপন করা পরিবর্তন করতে পারে যে খোলার অবস্থা এখনও প্রথম ফাংশন প্রতিনিধিত্ব করে কিনা। পুরানো প্রতীক, উদ্দিষ্ট প্রথম এবং দ্বিতীয় ক্রিয়া এবং চাপ পরিমাপের অবস্থানের জন্য জিজ্ঞাসা করুন। অ্যাকচুয়েটরের একটি ফ্রি রিটার্ন রুট প্রয়োজন কিনা এবং কোন উপাদান এটি প্রদান করে তা জিজ্ঞাসা করুন।
একটি উদ্ধৃতি অনুরোধ করার সময় চক্রটি লিখুন। উদাহরণস্বরূপ, ক্ল্যাম্পটি যোগাযোগের মধ্যে চলে যাচ্ছে, কী প্রয়োজনীয় শর্ত নিশ্চিত করে, কাজের সিলিন্ডার পরবর্তীতে কী করতে পারে এবং উভয় ফাংশন কীভাবে ফিরে আসে তা বর্ণনা করুন। শুধুমাত্র একটি অংশ সংখ্যা এবং একটি চাপ সেটিং সহ একটি অর্ডার সরবরাহকারীকে সামান্য তথ্য দেয় যদি বিদ্যমান ভালভটি অপ্রচলিত হয় বা এর প্রত্যয় পড়া যায় না। প্রত্যাশিত আন্দোলন এবং সংকেত সহ একটি সংক্ষিপ্ত ক্রম সার্কিট অনুমান না করেই প্রতিস্থাপনকে স্পষ্ট করতে পারে।
আনলোডিং ভালভ চক্রের অংশের সময় পাম্পের কাজ পরিবর্তন করে
চাপ বেশি থাকাকালীন একটি সহজ ত্রাণ পথ তেলকে সরিয়ে দিতে পারে। একটি আনলোডিং ব্যবস্থাটি মেশিন চক্রের অংশের সময় প্রাসঙ্গিক পাম্প বা স্টেজকে কম চাপে চলতে দেওয়ার উদ্দেশ্যে করা হয়েছে। একটি হাইড্রোলিক অ্যাকিউমুলেটর সিস্টেম একটি উদাহরণ। একটি সঞ্চয়কারী শক্তি সঞ্চয় করতে পারে এবং একটি পরিকল্পিত সার্কিট একটি নির্দিষ্ট সংবেদনশীল চাপে এটি চার্জ করা বন্ধ করতে পারে এবং কম চাপে আবার চার্জ করা শুরু করতে পারে। ডিজাইনের উপর নির্ভর করে পাম্প বা নিয়ন্ত্রণ সংকেত আনলোড করার সময় একটি চেক বা অন্য সার্কিট উপাদান চার্জ করা দিকটিকে আলাদা করতে পারে। হাইড্রাফোর্স প্রযুক্তিগত বুলেটিন সঞ্চয়ক চার্জিং এবং আনলোডিং
একটি দ্বিতীয় উদাহরণ এমন মেশিনে পাওয়া যেতে পারে যেগুলি দ্রুত পদ্ধতির জন্য উচ্চ-প্রবাহ, নিম্ন-চাপের পর্যায় এবং উচ্চ-চাপের কাজের জন্য আরেকটি পর্যায় ব্যবহার করে। যখন লোড বৃদ্ধি পায়, একটি সঠিকভাবে ডিজাইন করা আনলোডিং ব্যবস্থা উচ্চ-চাপের কাজ থেকে প্রথম পর্যায়টিকে সরিয়ে দিতে পারে। পরিবর্তনটি সরঞ্জামের প্রবাহের পথ এবং চাপের সীমার সাথে মেলে। একটি ক্রয় সংক্ষিপ্তভাবে চিহ্নিত করা উচিত কোন পর্যায়ে আনলোড করা হচ্ছে এবং পরিবর্তনের পরে এর প্রবাহ কোথায় যায়।
একটি সঞ্চয়কারীর চাপের দিকে একটি রিডিং উচ্চ থাকতে পারে যখন আপস্ট্রিম পাম্পের দিকটি অনেক কম চাপ দেখে। পয়েন্ট নামকরণ করা হলে এটি অর্থপূর্ণ হয়। দুটি উদ্ধৃতি তুলনা করতে, আনলোডিং ট্রিগার করে এমন সংকেত চাপ, লোড করা অবস্থায় ফিরে আসার চাপ পরিসীমা এবং সঠিক অংশ দ্বারা পরিচালিত প্রবাহ বা সংকেত লাইন সনাক্ত করুন। কিছু আনলোডিং কার্তুজ অন্য উপাদান পাইলট করে এবং একটি ছোট নিয়ন্ত্রণ প্রবাহের জন্য রেট করা হয়। তারা অগত্যা সম্পূর্ণ পাম্প বিতরণ বহন করে না। HydraForce UP10-40 পণ্য ডেটা, পাইলট আনলোড এবং পুনরায় লোড শর্তাবলী
পাম্প চালু রেখে দীর্ঘ শান্ত সময় দায়িত্বের একটি স্বাভাবিক অংশ হতে পারে। দরকারী প্রশ্ন হল সেই সময়ে পাম্প কি করছে। একটি পরিকল্পিত পথ কি তার আউটপুটকে অপেক্ষাকৃত কম চাপে সঞ্চালন করতে দেয়? এর স্থানচ্যুতি নিয়ন্ত্রণ কি ডেলিভারি হ্রাস করে? একটি ত্রাণ ভালভ প্রবাহ পাস করার কারণে কি চাপ বেশি থাকে? একই বাক্যাংশ 'স্ট্যান্ডবাইতে চলে' বিভিন্ন শক্তির ব্যবহার বর্ণনা করতে পারে। মেশিন অঙ্কন এবং পরিমাপ কোন ব্যাখ্যা মাপসই করা হয়.
চাপ সংকেত অনুসরণ করে অঙ্কন পড়ুন
একটি ভালভ প্রতীক আপনাকে উত্তরগুলির প্রথম সেট দেয়। যে রেখার চাপ নিয়ন্ত্রিত, সেই রেখাটি ভালভের সংবেদনশীল এবং যে পথটি খোলে বা পরিবর্তিত হয় তা খুঁজুন। একটি ছোট প্যাসেজের মাধ্যমে সংযুক্ত একটি চাপ সংকেত প্রধান খোলার মধ্য দিয়ে যাওয়া তেলের চেয়ে ভিন্ন জায়গা থেকে আসতে পারে। একটি বহুগুণ বাইরে এটি একটি পৃথক পায়ের পাতার মোজাবিশেষ হিসাবে প্রদর্শিত হতে পারে. একটি ব্লকের ভিতরে এটি একটি ড্রিল করা প্যাসেজ হতে পারে যার কোন আলাদা ফিটিং নেই। একটি ফটোগ্রাফে একটি ভালভের অবস্থান তাই তার প্রতীকের চেয়ে কম তথ্যপূর্ণ হতে পারে।
মডেল ডেটা শীটে পোর্ট নোট পড়ুন। একটি বন্দরের জন্য একটি উপরের কাজের চাপ স্বয়ংক্রিয়ভাবে ড্রেন বা আউটলেটে প্রযোজ্য হয় না। একটি ক্যাটালগ নম্বর ভিন্ন স্প্রিং রেঞ্জ, পাইলট রেফারেন্স বা প্রবাহের দিক দিয়ে একই দৃশ্যমান হাউজিং সনাক্ত করতে পারে। যদি একটি ভালভের অবস্থা একটি পৃথক ড্রেনের উপর নির্ভর করে, সেই সংযোগটি কোথায় যায় এবং প্রত্যাশিত ব্যাকপ্রেশার রেকর্ড করুন। যদি এটি একটি পাইলট সংকেতের উপর নির্ভর করে, তাহলে সেই সংকেতটি কী ফিড করে এবং চক্রের কোন অংশে এটি পরিবর্তিত হয় তা রেকর্ড করুন।
অঙ্কন বা ডেটা শীটে
কি তুলনা কপি
প্রধান খাঁড়ি এবং আউটলেট
পোর্ট শনাক্তকারী, স্বাভাবিক প্রবাহের দিক এবং পোর্টগুলি কিসের সাথে সংযুক্ত
চাপ সেন্সিং পয়েন্ট
খাঁড়ি, আউটলেট বা পৃথক পাইলট উত্স, ভালভ অবস্থা সহ যা এটি অনুসরণ করা উচিত
ড্রেন বা ভেন্ট
পোর্ট নম্বর এবং সার্কিট গন্তব্য, অনুমতিযোগ্য চাপ এবং তেলের অবস্থা
চাপ এবং সংজ্ঞা সেট করুন
পরীক্ষা প্রবাহ এবং অন্যান্য পরীক্ষার শর্ত, চিত্রটি খোলার, নিয়ন্ত্রিত চাপ বা একটি স্যুইচিং মান উপস্থাপন করে কিনা
প্রত্যাবর্তন এবং প্রবাহ বিপরীত
যখন অ্যাকচুয়েটর ফিরে আসে বা একটি লোড তেলকে ভালভের দিকে ফিরিয়ে নিয়ে যায় তখন কী ঘটে
ভালভ মাউন্ট
কার্টিজ গহ্বর, সাবপ্লেট বা স্ট্যাক প্যাটার্ন, একসাথে সীল এবং পোর্ট ব্যবস্থা
এখন আবার মেশিন অঙ্কন পড়ুন কাজের জন্য এটি করতে হবে। একটি চাপ নিয়ন্ত্রণ পণ্য একটি দিকনির্দেশক ভালভ ব্যাঙ্ক বা একটি পাওয়ার ইউনিটের অংশ হতে পারে। পুরো সমাবেশে সরবরাহ সুরক্ষা, শাখার চাপ বা স্থানীয় ফাংশনের জন্য পৃথক সেটিংস থাকতে পারে। দুটি কার্তুজ যা শারীরিকভাবে একটি গহ্বরের সাথে মানানসই হয় তাদের বিভিন্ন চিহ্ন থাকতে পারে এবং মেশিন চক্রের সময় বিভিন্ন আচরণ তৈরি করতে পারে। একটি বিদ্যমান সমাবেশের জন্য, প্রার্থী হিসাবে উভয় অংশকে চিকিত্সা করার আগে সম্পূর্ণ গহ্বর এবং অংশের তথ্য পান।
কাজের চাপ, ভালভ সেটিং এবং কম্পোনেন্ট রেটিং আলাদা লাইনে রাখুন
একটি কাজের চাপ একটি পরিমাপ বা নির্দিষ্ট অপারেটিং পয়েন্ট বোঝায়। এটি পরিবর্তন হতে পারে যখন একটি অ্যাকচুয়েটর চলে যায় বা লোড পরিবর্তন হয়। একটি ভালভ সেটিং একটি নির্দিষ্ট ফাংশন নিয়ন্ত্রণ বা স্যুইচ করতে ব্যবহৃত চাপের অবস্থা বর্ণনা করে, প্রায়শই একটি পরীক্ষা প্রবাহ সংযুক্ত থাকে। একটি চাপ রেটিং বর্ণিত অবস্থার অধীনে একটি উপাদান সীমা বর্ণনা করে। একটি ক্রয় অনুরোধে এই তিনটি নম্বর আলাদা রাখুন। এটি যন্ত্রটিকে যে চাপে চালানো উচিত তা পড়া থেকে সর্বোচ্চ শরীরের রেটিং প্রতিরোধ করে।
একটি অনুমানমূলক সার্কিটের জন্য, একটি চলমান অবস্থায় 140 বার সাপ্লাই রিডিং পরিলক্ষিত হয় একটি কার্যকরী পরিমাপ। 60 বারের কাছাকাছি একটি ক্ল্যাম্প শাখা নিয়ন্ত্রণ করার অনুরোধ একটি পছন্দসই নিয়ন্ত্রিত চাপ বর্ণনা করে। প্রার্থীর ভালভের উপর মুদ্রিত সর্বাধিক কাজের চাপ সেই পণ্যের বিবৃত অপারেটিং সীমার অন্তর্গত। প্রয়োজনীয় প্রবাহ, তেলের অবস্থা এবং প্রতিটি পোর্টের অবস্থা যোগ করুন। একটি উদ্ধৃতি যা শুধুমাত্র 'একটি 140 বার ভালভ' দেয় সেটি 140 বার একটি সাপ্লাই রিডিং, একটি কন্ট্রোল সেটিং বা একটি সীমা কিনা তা ছেড়ে দেয়।
কিছু ডেটা শীট তালিকাভুক্ত করে প্রমাণ চাপ এবং বিস্ফোরিত চাপ । এগুলি প্রকাশিত কাজের রেটিং থেকে বিভিন্ন পরীক্ষা বা ব্যর্থতার শর্তগুলি বর্ণনা করে। প্রস্তুতকারকের দ্বারা ব্যবহৃত অর্থ পড়ুন এবং স্বাভাবিক অপারেশনের জন্য কাজের সীমা ব্যবহার করুন। ক্রমাগত এবং বিরতিহীন অবস্থার নিজস্ব প্রয়োজনীয়তা থাকতে পারে। একটি নতুন সার্কিটের সাথে, সংযুক্ত পায়ের পাতার মোজাবিশেষ, ফিটিং এবং অ্যাকচুয়েটর সীমা পাশাপাশি ভালভ পরীক্ষা করুন, যেহেতু সবাই তাদের নিজস্ব অবস্থানে সার্কিটের অপারেটিং চাপ দেখতে পায়।
প্রবাহ হার একই নোটের অন্তর্গত। একটি ত্রাণ পথের পাইলট লাইনের চেয়ে অনেক বেশি তেল পরিচালনা করতে হবে যা এটি নিয়ন্ত্রণ করে। একটি হ্রাসকারী ভালভ একটি নিম্ন-প্রবাহ পরীক্ষার অধীনে ভিন্নভাবে আচরণ করতে পারে এবং যখন শাখাটি তার স্বাভাবিক গতিতে চলছে। যদি একটি প্রস্তুতকারক একটি চাপ-প্রবাহ বক্ররেখা দেয়, তাপমাত্রা, চাপের রেফারেন্স এবং তরল বিবরণ সহ অ্যাপ্লিকেশনের সাথে মিলে যাওয়া পয়েন্টটি পড়ুন। সরবরাহকারীকে জিজ্ঞাসা করুন কিভাবে নির্বাচিত ভালভটি সেই সময়ে এবং প্রাসঙ্গিক পুনরাবৃত্তি অপারেশনের সময় কাজ করবে বলে আশা করা হয়।
কোন চাপ ড্রপ তাপ তৈরি করছে তা খুঁজে বের করুন
একটি চাপ ড্রপের মধ্য দিয়ে যাওয়া হাইড্রোলিক শক্তি প্রতি মিনিটে লিটারে প্রবাহকে বারে ড্রপ দ্বারা গুণ করে এবং 600 দ্বারা ভাগ করে অনুমান করা যেতে পারে। ফলাফল কিলোওয়াটে। এটি একটি সীমাবদ্ধতার মাধ্যমে টেকসই প্রবাহের জন্য একটি দরকারী অনুমান, উজানে এবং নিম্নধারার চাপ একইভাবে উল্লেখ করা হয়েছে। এটি আপনাকে অন্যান্য শাখা, পাম্প বা যান্ত্রিক ক্ষতি থেকে গরম করার অবদান বলে না।
ধরুন 20 এল/মিনিট রিলিফ পাথ দিয়ে ফিরে আসে যখন ইনলেটটি 140 বারে থাকে এবং রিটার্নটি 5 বারে থাকে। 135 বার ড্রপটি 4.5 কিলোওয়াট হাইড্রোলিক শক্তিকে বিলুপ্ত করে। সেই উদাহরণের পথে প্রায় অন্য রাজ্যে, 140 থেকে 60 বার পর্যন্ত 6 L/min একটি হ্রাস পাথ 0.8 kW প্রতিনিধিত্ব করে । সেগুলি স্বাধীন দৃষ্টান্ত। শুধুমাত্র পরিমাপ বা নথিভুক্ত যুগপত প্রবাহ একটি প্রকৃত মেশিন বর্ণনা করতে একত্রিত করা যেতে পারে। Bosch Rexroth জলবাহী মৌলিক রেফারেন্স
একটি রিটার্ন লাইন যা উষ্ণ হয় তা দরকারী প্রমাণ হতে পারে যখন এটি অঙ্কনে চিহ্নিত করা হয় এবং একটি পরিচিত মেশিনের অবস্থার সাথে লিঙ্ক করা হয়। সিস্টেমের মধ্য দিয়ে যাওয়ার সাথে সাথে তেল মিশ্রিত হয়, তাই তাপমাত্রা একা একটি ভালভকে তাপ বরাদ্দ করতে পারে না। জিজ্ঞাসা করুন কোন পথটি প্রবাহ বহন করছিল, সেই অবস্থা কতক্ষণ স্থায়ী ছিল এবং উভয় প্রান্তে কী চাপ ছিল। অনুমোদিত পরীক্ষা পদ্ধতি এবং সরঞ্জামের প্রকৃত অপারেটিং সীমা ব্যবহার করুন।
যখন একটি মেশিন ভিন্নভাবে আচরণ করে তখন কী রেকর্ড করতে হবে
আপনি যে কাজটি দেখতে পাচ্ছেন তা দিয়ে শুরু করুন। পুরো মেশিনটি কি দুর্বল, শুধুমাত্র নিম্ন-চাপের শাখাটি কি শক্তি হারায়, দ্বিতীয় ক্রিয়াটি কি তাড়াতাড়ি শুরু হয়, নাকি পাম্পটি চক্রের মধ্যে লোড থাকে? প্রতিটি একটি ভিন্ন অবস্থা এবং একটি ভিন্ন পরবর্তী প্রশ্ন বর্ণনা করে। তেল গরম হলেই যদি আসল উপসর্গ দেখা দেয়, তাহলে বলুন যে মেশিনটি প্রদর্শিত হওয়ার আগে কতক্ষণ দৌড়েছিল। একটি ঠান্ডা পড়া এবং একটি উষ্ণ পড়া দরকারী হতে পারে যেখানে উভয়ই একই আদেশকৃত ফাংশনের অন্তর্গত।
যদি পাম্প দেখায় স্বাভাবিক চাপ যখন একটি অ্যাকচুয়েটরের শক্তির অভাব থাকে , সেই মুহূর্তে তেল বহনকারী পথের সাথে আপনার পরিমাপ মেলান। একটি ভালভের একটি গেজ আপস্ট্রিম সমস্ত অবস্থার নিচের দিকে বর্ণনা করতে পারে না। যদি একটি সিকোয়েন্স ভালভ খুব তাড়াতাড়ি খুলতে দেখা যায়, তাহলে এর সেন্সিং পয়েন্টে প্রকৃত চাপ সনাক্ত করুন এবং প্রথম অ্যাকচুয়েটরটি তার গতিতে কোথায় ছিল তার সাথে তুলনা করুন। লাইভ প্রেসার বা সমর্থিত লোড জড়িত এমন কোনও পরিমাপের জন্য একজন পরিষেবা প্রযুক্তিবিদকে প্রস্তুতকারকের পদ্ধতি ব্যবহার করতে বলুন।
পর্যবেক্ষণ করা অবস্থা
বিশদ যা সরবরাহকারী বা পরিষেবা দলকে সহায়তা করে
অ্যাকচুয়েটর বন্ধ হয়ে গেলে চাপ বেড়ে যায়
গেজ অবস্থান, মেশিন কমান্ড, সেই অবস্থায় সময় এবং স্টপের সময় ডিজাইন করা তেল পথ
নিম্নচাপ শাখা কম বল দেয়
শাখায় কাজের চাপ, সরবরাহের চাপ, লোড, সিলিন্ডারের জ্যামিতি এবং শাখাটি চলছিল কিনা
দ্বিতীয় কর্ম প্রত্যাশিত আগে শুরু হয়
প্রথম অ্যাকশনের অবস্থান বা অবস্থা, সিগন্যাল পোর্ট এবং প্রথম অ্যাকশনে বাধা ছিল কিনা
সিস্টেম চক্র মধ্যে গরম সঞ্চালিত হয়
স্ট্যান্ডবাই এর সময়কাল, কোন পাম্প কাজ করছে এবং কোন রিটার্ন পাথ ডিজাইন এই পর্যায়ে ব্যবহার করে
প্রতিস্থাপন একটি ভিন্ন সংযোগ বা প্রত্যয় আছে
উভয় সম্পূর্ণ মডেল কোড এবং প্রাসঙ্গিক পোর্ট চিহ্নিত অঙ্কন সঙ্গে
যেখানে যন্ত্রপাতি ব্যবহার করে ক তরল-ভরা হাইড্রোলিক চাপ গেজ , সঠিক গেজ পরিসীমা, ইনস্টলেশন এবং প্রতিক্রিয়া এখনও কি পরিমাপ করা প্রয়োজন তার উপর নির্ভর করে। চলমান অবস্থার জন্য একটি স্থির গেজ ইঙ্গিত কার্যকর হতে পারে। একটি সংক্ষিপ্ত ক্ষণস্থায়ী বিভিন্ন সরঞ্জাম এবং একটি নথিভুক্ত পরীক্ষা পদ্ধতির প্রয়োজন হতে পারে। রেখাচিত্র এবং অপারেটিং অবস্থার পাশাপাশি আপনার সংগ্রহ করা প্রমাণের অংশ হিসাবে গেজটিকে বিবেচনা করা উচিত।
চাপ নিয়ন্ত্রণ ভালভ অর্ডার করার আগে কি পাঠাতে হবে
কাজটিকে প্রথমে সাধারণ ভাষায় লেবেল করুন। একটি নোট যেমন 'প্রধান সিস্টেমটি কাজ করার সময় এই ক্ল্যাম্প শাখাটিকে নির্দিষ্ট নিম্ন চাপে রাখুন' টাস্ক সনাক্ত করতে সহায়তা করে। সঠিক ভালভ চিহ্ন যোগ করুন বা সার্কিট অঙ্কনের একটি চিহ্নিত পৃষ্ঠা পাঠান। ভালভটি ম্যানিফোল্ড বা ভালভ ব্যাঙ্কের ভিতরে থাকলে কোন অংশটি প্রতিস্থাপন করা হচ্ছে তা উল্লেখ করুন। একটি সম্পূর্ণ বহুগুণে একটি কোড এবং একটি কার্টিজের একটি কোড বিভিন্ন জিনিস সনাক্ত করতে পারে।
ব্যবহার করুন BLINCE চাপ নিয়ন্ত্রণ ভালভ পরিসীমা । প্রাসঙ্গিক পণ্য গোষ্ঠী খুঁজে পেতে ভালভ বিভিন্ন ফাংশন সহ একটি সমাবেশের অংশ হলে, বিস্তৃত হাইড্রোলিক ভালভ ক্যাটালগ বৈকল্পিক নিশ্চিত করার আগে উপাদানের ধরন সনাক্ত করতে সাহায্য করতে পারে। সঠিক প্রার্থীর জন্য একটি অঙ্কন এবং কাজের ডেটা জিজ্ঞাসা করুন। পারিবারিক পৃষ্ঠাটি সেই কথোপকথনের একটি সূচনা বিন্দু।
প্রতিস্থাপনের জন্য, বিদ্যমান মডেল সনাক্তকরণ, মাউন্টিং বা গহ্বর, প্রত্যাশিত প্রবাহ এবং চাপ এবং পাইলট, ড্রেন বা রিটার্ন হিসাবে ব্যবহৃত পোর্টগুলি দিন। যদি গুরুত্বপূর্ণ হয় তবে কীভাবে তেল শাখার পিছনে বা বাইরে চলে যায় তা রেকর্ড করুন। একটি নতুন মেশিনের জন্য, কর্মের ক্রম এবং চাপ বা আন্দোলন প্রতিটি শাখাকে উদ্দিষ্ট দায়িত্বে তৈরি করতে হবে। তাপমাত্রা এবং তরল তথ্য অন্তর্ভুক্ত করুন যখন এটি কর্মক্ষমতা বা সীল পছন্দ প্রভাবিত করে।
BLINCE-এর সাথে যোগাযোগ করুন । আপনার পরিকল্পিত, বিদ্যমান পার্ট কোড যেখানে উপলব্ধ এবং যে ফাংশনটি আপনাকে নিয়ন্ত্রণ করতে হবে তার সাথে একটি ভাল প্রাথমিক তুলনা একজন প্রার্থীর পরিবারকে চিহ্নিত করে, মাউন্টিং এবং নির্দিষ্ট পোর্ট আচরণ পরীক্ষা করে এবং দেখায় যে কোন ডেটা এখনও একটি উদ্ধৃতির জন্য নিশ্চিত করতে হবে।
চাপ নিয়ন্ত্রণ ভালভ সম্পর্কে সাধারণ প্রশ্ন
একটি ভালভ কি অন্যটি প্রতিস্থাপন করতে পারে যদি উভয়ই একই বার রেটিং তালিকাভুক্ত করে?
একটি ম্যাচিং চিত্র একটি শুরু বিন্দু. এটি কী পরিমাপ করে, এটি কোন পোর্টের অন্তর্গত এবং কন্ডিশনে পৌঁছে গেলে ভালভটি কী করে তা নিশ্চিত করুন। একটি প্রদত্ত চাপে খোলার জন্য একটি ত্রাণ ভালভ এবং সেই চাপের কাছাকাছি একটি শাখাকে নিয়ন্ত্রণ করার উদ্দেশ্যে একটি হ্রাসকারী ভালভ বিভিন্ন কাজ সম্পাদন করে। প্রতিস্থাপন নির্বাচন করার আগে প্রতীক, পরীক্ষা প্রবাহ, পাইলট এবং ড্রেন তুলনা করুন।
একটি সিকোয়েন্স ভালভ কি মেশিনকে বলে যে একটি সিলিন্ডার শেষ পর্যন্ত পৌঁছেছে?
এটি সার্কিটকে বলে যে নির্দিষ্ট চাপ সংকেত সেন্সিং পয়েন্টে পৌঁছেছে। বাধা সহ অন্যান্য কারণে চাপ পরিবর্তন হতে পারে। একটি মেশিনের জন্য যা পরবর্তী ক্রিয়াকলাপের আগে একটি যাচাইকৃত অবস্থানের প্রয়োজন, মেশিন ডিজাইনার দ্বারা নির্দিষ্ট ক্রম এবং অবস্থান যাচাইকরণ ব্যবহার করুন।
কেন একটি পাম্প আনলোড হবে যখন মেশিন এখনও চাপ আছে?
পাম্প এবং সার্কিটের অংশ সংরক্ষণ বা ধারণ করার চাপ একটি পরিকল্পিত ভালভ বিন্যাস দ্বারা পৃথক করা যেতে পারে। সঞ্চয়কারী বা লোডের চাপ পরিমাপক এখনও চাপ নির্দেশ করতে পারে যখন পাম্প নিম্ন চাপের বিরুদ্ধে কাজ করে। দুটি পরিমাপ বিন্দুর নাম দিন এবং অঙ্কনে লোডিং এবং আনলোডিং অবস্থা চিহ্নিত করুন।
একটি চাপ হ্রাসকারী ভালভ কি একটি অ্যাকচুয়েটরের গতি নির্ধারণ করতে পারে?
এটি নির্দিষ্ট বিন্দুতে চাপ নিয়ন্ত্রণ করে। গতি প্রধানত অ্যাকচুয়েটরের কাছে উপলব্ধ প্রবাহ এবং এর স্থানচ্যুতি বা এলাকা, সার্কিট এবং লোড যোগ করার শর্তগুলির উপর নির্ভর করে। যদি মেশিনের একটি ধীর গতির প্রয়োজন হয় এবং শক্তির প্রয়োজন একই থাকে, তাহলে একটি ভিন্ন ভালভ বেছে নেওয়ার আগে সরঞ্জামগুলি কীভাবে প্রবাহ নিয়ন্ত্রণ করে তা সনাক্ত করুন।
কোন পঠনযোগ্য ভালভ কোড না থাকলে আমার কী জিজ্ঞাসা করা উচিত?
সার্কিট প্রতীক এবং বহুগুণ বা মাউন্টের একটি মাত্রাযুক্ত দৃশ্যের জন্য জিজ্ঞাসা করুন। মেশিনের মডেল, ভালভের কাজ এবং চাপের অবস্থা এবং কম্পোনেন্ট এবং এর সংযোগগুলির পরিষ্কার ফটো শেয়ার করুন। সরবরাহকারী তথ্যটি ব্যবহার করে কাজটি সংকুচিত করতে পারে এবং আপনাকে বলতে পারে যে একটি মিলিত অঙ্কন বা আসল সরঞ্জাম রেকর্ড প্রয়োজন কিনা।
এই নিবন্ধটি একটি সাধারণ প্রকৌশল নির্দেশিকা। চূড়ান্ত উপাদান নির্বাচন মেশিন অঙ্কন, পরিমাপ হাইড্রোলিক ডেটা, কাজের অবস্থা, নিরাপত্তা প্রয়োজনীয়তা, এবং একজন যোগ্যতাসম্পন্ন হাইড্রোলিক ইঞ্জিনিয়ার বা সরবরাহকারীর কাছ থেকে নিশ্চিতকরণের উপর ভিত্তি করে হওয়া উচিত।
Blince হাইড্রোলিক দল
ব্লিন্স হাইড্রোলিক হল একটি শিল্প-নেতৃস্থানীয় সংস্থা যা নির্ভুল-ইঞ্জিনিয়ারযুক্ত তরল শক্তি উত্পাদন এবং কাস্টম জলবাহী সমাধানগুলির জন্য নিবেদিত। শিল্প যন্ত্রপাতি এবং হাজার হাজার সফল বৈশ্বিক স্থাপনায় কয়েক দশকের গভীর ক্ষেত্রের দক্ষতার দ্বারা সমর্থিত, আমাদের ইঞ্জিনিয়ারিং টিম সম্পূর্ণভাবে উচ্চ-কার্যক্ষমতা সম্পন্ন হাইড্রোলিক কম্পোনেন্ট তৈরিতে ফোকাস করে, যার মধ্যে রয়েছে বিশেষ অরবিটাল মোটর, উচ্চ চাপ ভ্রমণ মোটর ড্রাইভ , এবং শক্তিশালী দিকনির্দেশক নিয়ন্ত্রণ ভালভ । আমাদের উত্পাদন পরিকাঠামো অত্যাধুনিক মাল্টি-অক্ষ CNC মেশিনিং সিস্টেম ব্যবহার করে এবং প্রতিটি একক উত্পাদন চালানো জুড়ে পুনরাবৃত্তিযোগ্য ভলিউমেট্রিক নির্ভুলতার গ্যারান্টি দেওয়ার জন্য সম্পূর্ণরূপে ISO 9001 প্রত্যয়িত।
আমরা 150 টিরও বেশি দেশে ভারী শিল্প পরিবেশক, মেশিনারি OEM এবং রক্ষণাবেক্ষণ ক্রুদের দ্রুত, অত্যন্ত নির্ভরযোগ্য এবং ব্যয়-দক্ষ জলবাহী সমাধান সরবরাহ করি। আপনার সক্রিয় প্রকল্পটি কাস্টমাইজড শ্যাফ্ট প্রোফাইলের একটি ছোট-আয়তনের ব্যাচ বা একটি বড়-স্কেল উত্পাদন চালানোর জন্য আহ্বান করে কিনা গুরুতর-শুল্ক ঢালাই লোহা গিয়ার পাম্প , আমরা আমাদের নমনীয় উত্পাদন সময়সূচী কনফিগার করি যাতে মোট মূল্যের পূর্বাভাসযোগ্যতার সাথে আপনার টার্গেট লিড টাইম পূরণ করা যায়। ব্লিন্সের সাথে অংশীদারিত্বের অর্থ হল সর্বাধিক সিস্টেম দক্ষতা, অভিজাত উপাদানের গুণমান এবং আপসহীন তরল শক্তি পেশাদারিত্ব সুরক্ষিত করা।
আমাদের সম্পূর্ণ পণ্য লাইনআপ সম্পর্কে আরও জানতে, আমাদের অফিসিয়াল ওয়েবসাইট দেখুন: www.blnce.com.