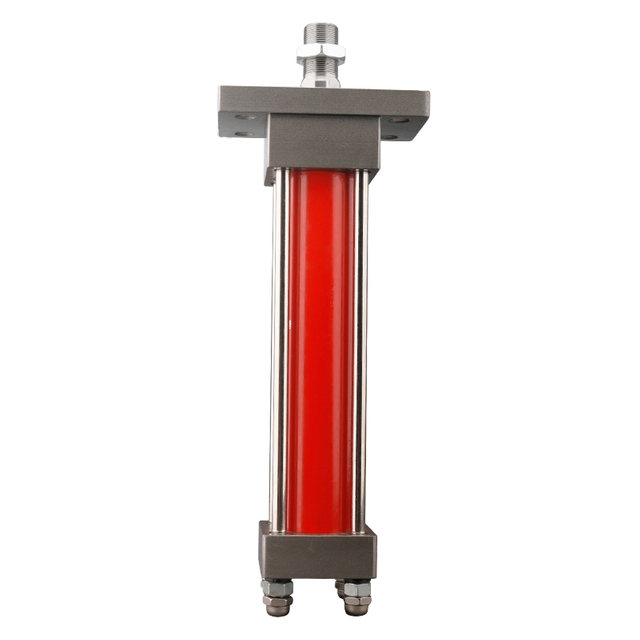
En erstatningssylinder kan ha riktig boring, slag og trykk, og fortsatt svikte tidlig fordi festet setter stangen under bøyning. Den feilen begynner ofte med en tegning som kun viser pin-til-pin-lengde. De manglende detaljene – dreieplan, lastretning, tappposisjon, flensflate eller fothøyde – bestemmer hvordan kraften når maskinrammen.
Kort svar: velg en hydraulisk sylindermonteringstype fra bevegelses- og lastbanen. Bruk et fast senterlinjefeste, for eksempel en flens, når lasten går rett og rammen kan holde presis justering. Bruk en gaffel, bakøye eller tapp når sylinderen må følge en bue i ett plan. Fot- og sidefester kan forenkle emballasjen, men støtteplanet deres er forskjøvet fra sylinderens senterlinje, så maskinstrukturen må motstå det resulterende øyeblikket. Et sfærisk lager kan romme begrenset vinkelbevegelse; den reparerer ikke dårlig koblingsgeometri.
Utvalgsgrense: festet kontrollerer hvordan kraft kommer inn i strukturen. Den etablerer ikke i seg selv boring, stangdiameter, slag, trykkevne, knekkmargin, pinnestyrke eller utskiftbarhet.
Hva er de viktigste monteringstypene for hydraulisk sylinder?
Hydrauliske sylinderfester faller inn i tre arbeidsgrupper: faste senterlinjefester , faste forskyvningsfester og pivotfester . Flenser og utvidede strekkstenger er eksempler på senterlinje; føtter og sideklakker er forskjøvede eksempler; klynger, øyne og tapper er pivoteksempler. Riktig gruppe følger lastbanen og koblingsbevegelsen, ikke navnet på maskinen.
Parkers sylindervalgsguide bruker de samme tre grunnleggende kategoriene. Dens praktiske regel er at monteringsarrangementet skal absorbere kraft på sylinderens senterlinje. Parker anbefaler også å vurdere om sylinderen skyver eller trekker, hvor raskt den beveger seg og om lastebanen er fast eller svinger.
Mount familie
Vanlige former
Bevegelse den skal romme
Hovedfordel
Hovedteknisk bekymring
Fast senterlinje
Hetteflens, hodeflens, forlengede strekkstag
Rett
Direkte lastoverføring og høy stivhet
Ramme og sylinderakser må forbli på linje
Fast offset
Fot, sideskinne, sidekran
Rett
Emballasjetilgang og praktisk støtteoverflate
Offset belastning skaper et moment og festeskjær
Pivot i den ene enden
Bakre gaffel, bakre øye, sfærisk øye
Bue i ett hovedplan
Enkel kobling
Pinne, bøssing, klaring og bevegelse ut av planet
Sving langs kroppen
Hode, cap, mellomtapp eller sentertapp
Bue om tappaksen
Kompakt konvolutt og valgbar dreieplassering
Oppretting av lagerblokk og bøying av tapptapp
Tabellen er et utvalgskart, ikke en dimensjonsstandard. Et 'gaffelfeste' fra to leverandører kan ha forskjellige pinnediametere, gaffelgap, senterhøyder og lukkede lengder. En standard familiebetegnelse er nødvendig når dimensjonal utskiftbarhet er viktig. For eksempel ISO 6020-2:2015 definerer monteringsdimensjoner for en spesifikk metrisk kompakt, enkeltstavs 16 MPa sylinderfamilie. Det gjør ikke alle metriske sylindere utskiftbare.
Begynn med to spørsmål: rett bevegelse eller en bue, skyv eller trekk?
Skisser sylinderen i begge ender av slaget. Koble til hette-endepinnen, stangendepinnen og maskinens dreiepunkter. Hvis stang-endeforbindelsen følger en bue, må minst én sylinderforbindelse rotere med den buen. Låsing av begge ender til stive braketter gjør ikke koblingen rett; den overfører den geometriske feilen til stangen, kjertelen, pinnene og rammen.
Merk deretter den dominerende kraftretningen. En sylinder som primært skyver setter stangen i kompresjon og kan trenge en knekksjekk. En sylinder som primært trekker setter stangen i spenning, men festene og tappene ser fortsatt full last. Parkers generelle valgveiledning foretrekker montering av kappe for kompresjons-/skyvedrift og hodeendemontering for strekk-/trekkbelastning fordi dette forkorter den belastede lastbanen. Emballasje- eller koblingsbegrensninger kan føre til en annen ordning, men designeren bør da beregne konsekvensene i stedet for å anta ekvivalens.
Hastighet endrer bildet. Klarering som forårsaker lite problemer i en treg armatur kan bli et støt ved hver reversering i en hurtigsyklende maskin, vekselvis belaster de to tappbærende flatene. Trykkpigger kan også belaste festet langt utover den jevne måleravlesningen. Statisk kraft alene er ikke nok for sjokk, høyt antall sykluser eller overkjørende last.
Faste senterlinjefester: flens og forlengede strekkstenger
Når et flensfeste er den reneste lastveien
En flens plasserer støtteflaten nær sylinderens senterlinje og overfører skyvekraft inn i et stivt skott eller maskinelement. Det er ofte et sterkt valg for presser, klemmer, porter og lineære aktuatorer hvis belastning forblir på en akse. En hetteflens er vanligvis det mer direkte arrangementet for en push-last; en hodeflens kan passe til en trekklast.
En flens er bare så god som rammen bak den. En tynn plate kan bøye seg nok til å feiljustere en korrekt maskinert sylinder, så monteringsflaten må forbli flat, stiv og firkantet i forhold til reiseaksen under belastning. Boltkvalitet, inngrep, forspenning, kantavstand og flens-flatekontakt krever en strukturell kontroll på tegningsnivå.
Flensmontering bytter også servicetilgang for stivhet. Et bakre skott kan skjule porter eller gjøre seltilgang vanskelig. En frontflens kan ta opp plass i stangenden. Dette er emballasjekostnader, ikke grunner til å akseptere innrettingsfeil.
Utvidet stagfeste
Et utvidet stagfeste kan overføre kraft nær senterlinjen mens sylinderen holdes avtakbar. Det er vanlig på industrielle strekkstagsylindre og lar maskindesigneren støtte kapselenden, hodeenden eller begge i henhold til serietegningen. Strekkstengene og monteringsmutrene er en del av sylinderstrukturen, så erstatninger, ekstra avstandsstykker og ikke-standard mutterplasseringer bør vurderes av produsenten.
Parkers Miller Series-katalog beskriver strekkstang- og flensarrangementer som senterlinje støtter og belaster stiv innretting. Dimensjonstabellene er spesifikke for disse Parker-seriene. De er bevis for belastningsbaneprinsippet, ikke dimensjoner for et annet merke.
Faste forskyvningsfester: fot- og sidemontering
Fot- eller sidefester kan være praktiske når en sylinder skal sitte på en bunnplate, være tilgjengelig ovenfra eller passe ved siden av det drevne elementet. Avveiningen er mekanisk: monteringsplanet sitter under eller ved siden av kraftlinjen. Den forskyvningen skaper et øyeblikk når sylinderen utvikler skyvekraft.
Tenk deg å skyve en dør nær hengslet i stedet for gjennom midten. Kraften er reell i begge tilfeller, men forskyvningen endrer hva festet må motstå. På en sidemontert sylinder deler friksjon ved monteringsflaten, boltforspenning, nøkler, dybler og rammestivhet reaksjonen. Hvis skjøten sklir, kan bolter se gjentatt skjæring og sylinderaksen kan bevege seg.
For tung eller støtbruk viser sylinderkataloger ofte nøkler eller pinner beregnet på å finne festet. Ikke improviser deres posisjon. De Schrader Bellows applikasjonstekniske sider legger merke til at rammer uten senterlinje må tåle det utviklede øyeblikket, og diskuterer sidefester med nøkkel eller feste. De advarer også mot å begrense termisk ekspansjon feil. De nøyaktige nøkkeldimensjonene og fastholdelsesmetoden tilhører den valgte serie- og maskintegningen.
Velg et fot- eller sidefeste når rammen er designet for denne forskjøvede banen, ikke bare fordi en basebrakett er enkel å lage. Sjekk disse elementene før godkjenning:
avstand fra sylindersenterlinje til monteringsplan;
retning av topptrykk og om den reverserer;
baseplatetykkelse, sveiser, bolter, nøkler og kontaktflate;
tilgang for stramming og inspeksjon;
termisk vekst og hvilke funksjoner lokalisere versus klemme sylinderen;
avbøyning ved stang-endeforbindelsen over hele slaget.
Pivotfester: gaffel, bakøye og sfærisk lager
Hydraulisk sylinder gaffelfeste
En gaffel bruker en nål gjennom to kinn og et paringsøye. Den lar sylinderen rotere rundt stiftaksen, noe som gjør den egnet for en kobling som følger en bue i ett plan. Vanlige bruksområder inkluderer dumpekropper, dører, vippeplattformer, landbrukskoblinger og materialhåndteringsmekanismer.
Ordene 'i ett plan' er viktige. En vanlig gaffel kan ikke fritt korrigere vridning eller en andreakse vinkelfeil. Hvis maskinbrakettene ikke er parallelle, kan tappen feste seg og sylinderen kan tvinges sidelengs. En slitt pinne eller et avlangt hull gir støt ved reversering; stramme passformen uten å korrigere braketten kan erstatte støt med binding.
For en erstatning, noter mer enn pinnediameteren. Mål gaffelavstanden, kinntykkelsen, bøsningens bredde, pinnelengden, senterhøyden, tilbaketrukket senter-til-senter-lengde og utvidet senter-til-senter-lengde. Legg merke til om pinnen holdes av en klips, bolt, plate eller gjenget funksjon. Fotografer forbindelsen fra to retninger med maskinen mekanisk støttet.
Bakøye og sfærisk øye
Et vanlig bakøye oppfører seg som en enkelt knast og svinger normalt rundt en pinneakse. Et sfærisk bærende øye kan romme en begrenset mengde vinkelbevegelse, noe som kan være nyttig der koblingen har liten uunngåelig feiljustering. Dens tillatte vinkel, radiell belastning, aksial belastning, smøring og oscillasjonslevetid kommer fra lager- og sylinderprodusenten.
Ikke bruk et sfærisk øye som en universell kur. Hvis koblingsbanen er virkelig flerplan, må skjøtearrangementet være utformet for fleraksebevegelse. Noen kataloger publiserer små tillatte vinkler for spesielle kulelagerfester, men disse verdiene er seriespesifikke. Kopiering av en vinkel fra en ikke-relatert katalog er ikke en teknisk grense for den valgte sylinderen.
Hydraulisk sylindertappfeste
Et tappfeste plasserer to sylindriske tappene på eller nær sylinderhuset. Lagerblokker støtter disse tappene slik at sylinderen roterer om en fast tverrgående akse. Hode-, hette-, senter- og mellomtapper lar designeren plassere denne aksen for å passe til koblingen og tilgjengelig konvolutt.
Fordi pivoten ikke sitter utenfor hetten, kan en tapp passe til en konvolutt som ikke har plass til en bakre gaffel. Flytting av denne pivoten endrer også den effektive ikke-støttede lengden og sylinderens feide bane. De to lagerblokkene må imidlertid være koaksiale, med riktig avstand og nær nok til tappskuldrene for å unngå å bøye tappene.
Tappen er ment å rotere i lagrene og bære skjær. Et bredt ustøttet gap kan gjøre det om til en bøyestift. Feiljusterte lagerblokker kan klemme kroppen eller belaste den ene tappen tyngre enn den andre. Før frigjøring, sjekk produsentens tegning for tappdiameter, skulderavstand, lagerbredde, smøring, aksial retensjon og tillatte monteringstoleranser.
Clevis vs trunnion: hva er bedre?
Velg en gaffel når en bakre pivot er akseptabel, koblingen roterer hovedsakelig i ett plan og en pinne-og-bøssing-forbindelse er enkel å inspisere. Velg en tapp når sylinderen trenger å svinge rundt et punkt langs kroppen eller konvolutten ikke har plass til en bakre tapp. Ingen av dem er iboende sterkere. Styrke og levetid avhenger av de valgte dimensjonene, støttegeometri, trykk, kraft, sjokk og syklustall.
Avgjørelse
Bakspalte/øye
Trunnion
Pivotposisjon
Vanligvis utenfor hetten
På eller langs sylinderhuset
Emballasje
Legger til baklengde
Kan forkorte den bakre konvolutten
Støttedeler
Pinne, ører og bøssing
To innrettede lagerblokker og tapper
Felles slitasjepunkt
Pinne/bøssing og hull
Tapplager og journalskuldre
Justeringsfølsomhet
Brakettparallellisme og pinneakse
Koaksiallagerblokker pluss stiftakse
Beste bruk
Enkel ett-plans kobling
Kompakt ett-plans pivot med kontrollert pivotplassering
Hvorfor monteringsfeil blir sidebelastning
Hydrauliske sylindre er effektive til å bære aksial spenning eller kompresjon. En sidereaksjon gjør at stangen kommer i ujevn kontakt med kjertelen eller lageret og kan legge til bøyning til stangen. Symptomene kan inkludere asymmetrisk lagerslitasje, polerte merker på den ene siden av stangen, gjentatte tetningslekkasjer, stiftslitasje, pip, langsomme flekker eller en sylinder som beveger seg fritt bare når den er koblet fra mekanismen.
Sidelast kan komme fra flere kilder: faste braketter på et buebevegelig ledd, ikke-parallelle gaffelører, forskjøvet maskinbelastning, en fleksibel flensplate, tappblokker som ikke er koaksiale, bøyd struktur, slitte pinner eller en base som forskyves under belastning. Enerpacs sikkerhetsinstruksjoner for løftesylinder identifiserer likeledes eksentrisk belastning, feiljustering, skiftende tyngdepunkt, usynkroniserte løft og ustabile baser som årsaker til sidebelastning. Dette dokumentet dekker løfteutstyr med høy tonnasje, så driftsreglene bør ikke behandles som et BLINCE-sylinderdatablad.
Bearbeidet eksempel: kraft og en forenklet vinkelkomponent
Tenk på en 80 mm sylinder som strekker seg med 100 bar. Konverter 100 bar til 10 MPa:
A = πd⊃2;/4 = π × (0,08 m)⊃2;/4 = 0,005027 m²
F_ideal = pA = 10 000 000 Pa × 0,005027 m² = 50.265 N ≈ 50,3 kN
Resultatet er ideell forlengelseskraft. Det utelukker mottrykk på stangsiden, tetningsfriksjon, strømningstap og trykktransienter.
Bruk nå en hypotetisk 2° mismatch bare for å vise hvordan en stor aksial kraft kan produsere en ikke-triviell tverrkomponent:
Denne 1,75 kN er en forenklet vektorillustrasjon, ikke den faktiske kjertelsidebelastningen og ikke en tillatt feiljusteringsverdi. Virkelige reaksjonskrefter avhenger av hva som begrenser sylinderen, spakearmene, brakettstivhet, pinneklaring, friksjon, akselerasjon og trykkspiker. To grader kan være uakseptabelt i en sammenstilling og kan tilpasses av en klassifisert skjøt i en annen. Bruk de valgte sylinder-, lager- og koblingsdataene for å sette grenser.
Bearbeidet eksempel: hvorfor pinnediameter alene ikke er nok
Hvis de samme 50,3 kN ble båret av en 30 mm pinne i ideell dobbel skjærkraft:
Det nummeret godkjenner ikke pinnen. Den utelater stiftbøyning, lagertrykk i knastene og bøssingen, avstand mellom støtter, materialflyt og utmattingsstyrke, spenningskonsentrasjon, sjokk, korrosjon, smøring og slitasje. En løst støttet pinne kan svikte i å bøye seg selv når et enkelt dobbeltskjærgjennomsnitt ser beskjedent ut.
Flens vs fotfeste: den nyttige avveiningen
En flens gir vanligvis den renere aksiale lastbanen. Den ber om et stivt, firkantet skott og kan begrense servicetilgangen. Et fotfeste forbedrer ofte tilgangen og lar sylinderen sitte på en base, men forskyvningen mellom kraftlinjen og basen produserer et strukturelt moment. Det riktige valget er det som maskinrammen er designet for å bære.
Sylinderprisen er en dårlig sammenligning i seg selv. Inkluder skottet, nøklene, bearbeidede flater, lagerblokker, servicetilgang og eventuell utskifting av pinner; den rimeligere monteringen kan kreve den dyrere maskinstrukturen.
Monteringssjekker etter søknad
Press, klemme eller rett lineær fikstur
En flens- eller senterlinjefeste er vanligvis det første konseptet når den drevne platen eller sleiden forblir på føringer. Kontroller at føringene, ikke sylinderstangen, motstår sidekraft. For et langt skyvslag, utfør en stangknekkingsberegning ved å bruke de faktiske endeforholdene og den ikke-støttede lengden.
Dump kropp, bom eller vippeplattform
Sylinderendene følger skiftende vinkler. Gaffel-, øye- eller sfærisk-bærende forbindelser er vanlige, men koblingstegningen må bekrefte bevegelsesplanet og vinkelen gjennom hele slaget. Kontroller over-senterposisjoner, interferens, slangebøyeradius og belastningsvariasjon når spaken endres. Støtt hevet utstyr mekanisk før inspeksjon.
Kompakt overførings- eller oscillerende mekanisme
En tapp kan plassere tappen nær sylinderhuset og spare plass bak. Modeller den feide konvolutten i tilbaketrukket, midtslags og utvidet posisjon. Hold lagerblokkene på linje og nær tappskuldrene i henhold til den valgte tegningen.
Sidemontert industriaktuator
Et fot- eller sidefeste kan holde porter og trekkstenger tilgjengelige. Design basen for å bære offset-momentet, og bruk lokaliseringsmetoden spesifisert for serien. Kontroller at sveiseforvrengning eller bunnavbøyning ikke endrer sylinderaksen etter montering.
Hvordan BLINCE sylinderfamilier kommer inn i utvalget
Festet er bare ett lag av utvalget. Boring, stangdiameter, slaglengde, driftstrykk, porter, tetninger, hastighet, miljø og driftssyklus må fortsatt samsvare med applikasjonen. De BLINCE hydrauliske sylinderserie gir produktfamiliens utgangspunkt; en prosjekttegning skal styre det endelige valget.
De BLINCE HOB dobbeltvirkende trekkstangsylinder presenteres på sin offentlige side som en kraftig familie med 40–250 mm boringer, en publisert rekkevidde på 0,3–14 MPa og slag opp til 5000 mm. Siden viser alternativer inkludert FA-flens, CA bak-øre og LB fotformer. Dette er kataloggrenser, ikke et løfte om at hver kombinasjon er passende eller umiddelbart tilgjengelig; bekrefte gjeldende datablad og prosjektgeometri.
For lettere industrielle oppgaver BLINCE MOB Series 7 MPa hydraulisk sylinder er beskrevet som en lett type familie med monterings- og tilpasningsmuligheter. Påføringstrykket, belastningen, slaglengden, stangstørrelsen og monteringstegningen avgjør fortsatt om MOB er hensiktsmessig.
An Hydraulisk sylinder i HSG-serien eller en tilpasset sylinder kan passe til mobil eller maskinspesifikk geometri som ikke samsvarer rent med et industrielt trekkstangmønster. BLINCE bør sammenligne tegningene og tjenestedataene før de anbefaler en familie.
Sjekkliste for måling av erstatningssylinder
Ikke fjern en lastbærende sylinder før maskinen er mekanisk støttet, isolert og trykkavlastet i henhold til utstyrsprodusentens prosedyre. Når det er trygt, samle inn følgende:
Maskinfunksjon og om sylinderen skyver, drar eller gjør begge deler.
Maksimalt arbeidstrykk, avlastningsinnstilling og kjente trykktopper.
Nødvendig kraft i hver retning eller last- og koblingsgeometrien som trengs for å beregne den.
Boring, stangdiameter og slag, hvis kjent.
Fullt tilbaketrukket og helt utvidede monteringssenteravstander.
Monteringsstil og dens kode fra den originale tegningen eller navneskiltet.
Gaffel/øyestift diameter, bredde, gap, senterhøyde og retensjonsmetode.
Tappdiameter, skulder-til-skulder-avstand, aksial plassering og lagerblokkdimensjoner.
Flenstykkelse, pilot- eller registerdiameter, bolt-sirkelmønster, hullstørrelse og flateplassering.
Hullmønster for fot- eller sidemontering, høyde fra grunn til senterlinje og posisjonsnøkkel/pluggdetaljer.
Stangende gjenger, gaffel, øye eller sfærisk lagerdimensjoner.
Portgjenger, størrelse, orientering og klaring for beslag og slangebevegelse.
Feid konvolutt og artikulasjonsvinkel ved tilbaketrukket, midtslags og utvidet posisjon.
Syklushastighet, hastighet, oppholdstid og forventede årlige sykluser.
Væske, temperatur, forurensningsnivå, utendørs/korrosiv eksponering og krav til nedvasking.
Bilder fra siden og over, pluss maskin- og sylindernavneskilt.
En stålregel i et fotografi hjelper anmelderen å forstå skala, men det er ikke en målt dimensjon. Merk hver verdi som tegningsavledet, direkte målt eller estimert. Å blande disse kildene uten etiketter er hvordan en erstatning kan komme med riktig slag og feil installert lengde.
Vanlige feil som forkorter sylinderlevetiden
Kopierer kun pin-til-pin-lengde
To sylindre kan dele en tilbaketrukket senteravstand og fortsatt ha forskjellige slag, forlengede sentre, babordposisjoner, gaffelgap eller tappplasseringer. Match hele tegningen.
Gjøre et gaffelledd stivt
Overstrammede kinn, feiljusterte avstandsstykker eller en grepet bøssing kan forhindre den tiltenkte pivot. Koblingen prøver deretter å bøye stangen mens den beveger seg gjennom buen.
Forventer at et sfærisk lager absorberer enhver feil
Sfæriske lagre har endelige vinkler og belastningsklasser. De kan romme en designet liten vinkelbevegelse, ikke strukturell vridning eller en feil plassert pivot.
Støtter trunons for langt fra skuldrene deres
En for stor lagerblokkspalte øker akselbøyningen. Følg valgt serietegning og kontroller bærekonstruksjonen under belastning.
La monteringsbolter lokalisere og bære gjentatt skjæring av seg selv
Noen sidemonterte arrangementer trenger nøkler eller pinner. Bruk produsentens tiltenkte lokaliseringsmetode og beregn rammeskjøten; ikke legg til en vilkårlig dyvel som er i konflikt med termisk vekst eller fjerning av service.
Bruker stangen som en maskinguide
Sylinderen skal gi aksial kraft. Lineære lagre, skinner eller koblingen skal kontrollere sidebevegelse. En ny tetning vil ikke fikse en stang som blir tvunget sidelengs av maskinen.
Forutsatt at katalogmaksimum gjelder for hver montering og bruk
Maksimalt trykk eller slag på en produktside bekrefter ikke knekking, hastighet, demping, tretthet eller monteringsegnethet for en bestemt konfigurasjon. Be om gjeldende måltegning og søknadsgjennomgang.
Når du ikke skal velge fra en nettguide
Stopp og be om teknisk gjennomgang når koblingen beveger seg i mer enn ett plan, den opprinnelige strukturen er bøyd eller sprukket, pinnehull er forlenget, krefter eller trykktopper er ukjente, sylinderen har et langt kompresjonsslag, eller aktuatoren løfter/holder en last hvis utløsning kan skade noen. Den samme forsiktigheten gjelder når en erstatning endrer boring, stangdiameter, driftstrykk, monteringsplassering eller portorientering.
Et sikkerhetskritisk løft eller lastholdingssystem kan trenge mekaniske låser, klassifiserte lastholdeventiler, slangebruddbeskyttelse, redundans og jurisdiksjonsspesifikk samsvar. Monteringsvalg er ikke en erstatning for maskinrisikovurderingen.
Send BLINCE den originale tegningen hvis tilgjengelig, klare bilder, boring, stang, slag, tilbaketrukne og forlengede sentre, monteringsdimensjoner, pinne- eller tapedetaljer, portinformasjon, trykk, krefter, bevegelsesbue, syklushastighet, væske, temperatur og mengde. Merk hvilke dimensjoner som er verifisert og hvilke som er anslag.
BLINCE kan sammenligne HOB, MOB, HSG og spesialsylindrede ruter og identifisere manglende tilbudsdata. Endelig egnethet forblir underlagt bekreftet datablad, maskinstruktur og applikasjonsteknikk. Kontakt BLINCE med sylindertegning og driftsdata.
Ofte stilte spørsmål
Hva er den beste monteringstypen for hydraulisk sylinder?
Det er ingen universell beste feste. En flens eller forlenget stagfeste er vanligvis førstevalget for en rett, stiv og nøyaktig innrettet lastbane. En gaffel, øye eller tapp passer til en kobling som roterer i ett plan. Fot- og sidefester er hensiktsmessige når rammen er utformet for deres offset-moment.
Hva er forskjellen mellom et gaffelfeste og et tappfeste?
En gaffel svinger rundt en pinne ved sylinderenden, vanligvis bak hetten. En tapp svinger rundt tappene plassert på eller langs sylinderkroppen. Gaffelfester bruker pin-og-lug-støtte; tapper krever to koaksiallagerblokker. Begge svinger normalt i ett plan.
Kan en hydraulisk sylindergaffel bevege seg i to plan?
En vanlig gaffel er et en-akset ledd. Det bør ikke forventes å følge en flerplansbane. Et klassifisert sfærisk lager kan tillate begrenset vinkelbevegelse, men dets vinkel- og belastningsgrenser må komme fra den valgte produktdokumentasjonen.
Forhindrer et flensfeste sidebelastning?
Nei. En flens gir en direkte senterlinjelastbane bare når monteringsflaten og den veilede lasten forblir på linje og stiv under kraft. Et fleksibelt skott, feilplassert stangendebrakett eller dårlig styrt last kan fortsatt bøye stangen.
Hvor mye sidebelastning tåler en hydraulisk sylinder?
Det er ingen sikker universell prosentandel. Tillatt sidebelastning avhenger av sylinderens lagerdesign, stangstørrelse, slaglengde, forlengelse, hastighet, montering, momentarm og driftssyklus. Skaff produsentens vurdering eller redesign guidene og koblingen slik at sylinderen bærer aksial kraft.
Er hydrauliske sylinderfester standardiserte?
Noen monteringsdimensjoner er standardisert innenfor definerte sylinderfamilier, for eksempel ISO 6020-2 kompakte metriske 16 MPa sylindre. Familien, nominell størrelse og monteringskode må samsvare. Å kalle begge sylindrene 'flensfeste' eller 'gaffelfeste' beviser ikke dimensjonal utskiftbarhet.
Hvilke dimensjoner er nødvendig for en ny gaffelsylinder?
Registrer som minimum boring, stang, slag, tilbaketrukne og forlengede pinnesenteravstander, pinnediameter, gaffelavstand og -bredde, stangendedimensjoner, portgjenger og orientering, trykk, kraftretning og artikulasjonsplan. Legg til driftssyklus, miljø, bilder og den originale tegningen når tilgjengelig.
Skal sylinderstangen lede maskinlasten?
Nei. Stangen overfører aksial kraft; maskinens skinner, lagre eller koblinger skal kontrollere sidebevegelse. Bruk av stangen som føring øker lagerslitasje, tetningslekkasjerisiko og bøyestress.
Denne artikkelen er en generell teknisk veiledning. Endelig komponentvalg bør være basert på maskintegninger, målte hydrauliske data, arbeidsforhold, sikkerhetskrav og bekreftelse fra en kvalifisert hydraulikkingeniør eller leverandør.
Blince Hydraulic Team
Blince Hydraulic er et bransjeledende selskap dedikert til presisjonskonstruert væskekraftproduksjon og tilpassede hydrauliske løsninger. Støttet av flere tiår med dypfeltekspertise innen industrimaskiner og tusenvis av vellykkede globale distribusjoner, fokuserer ingeniørteamet vårt utelukkende på produksjon av hydrauliske komponenter med høy ytelse, inkludert spesialiserte orbitalmotorer, høytrykkskjøring driver motor , og robuste retningsreguleringsventiler . Produksjonsinfrastrukturen vår bruker toppmoderne multi-akse CNC-maskinering og er fullt ISO 9001-sertifisert for å garantere repeterbar volumetrisk nøyaktighet på tvers av hver eneste produksjonskjøring.
Vi leverer raske, svært pålitelige og kostnadseffektive hydrauliske løsninger til tungindustridistributører, maskin-OEM-er og vedlikeholdsmannskaper i mer enn 150 land. Enten ditt aktive prosjekt krever et lite volum med tilpassede akselprofiler eller en storskala produksjon av kraftig støpejernsgirpumpe , vi konfigurerer våre fleksible produksjonsplaner for å møte dine målleddetider med total prisforutsigbarhet. Å samarbeide med Blince betyr å sikre maksimal systemeffektivitet, elitær materialkvalitet og kompromissløs profesjonalitet med flytende kraft.
For å lære mer om hele produktutvalget vårt, besøk vår offisielle nettside: www.blince.com.