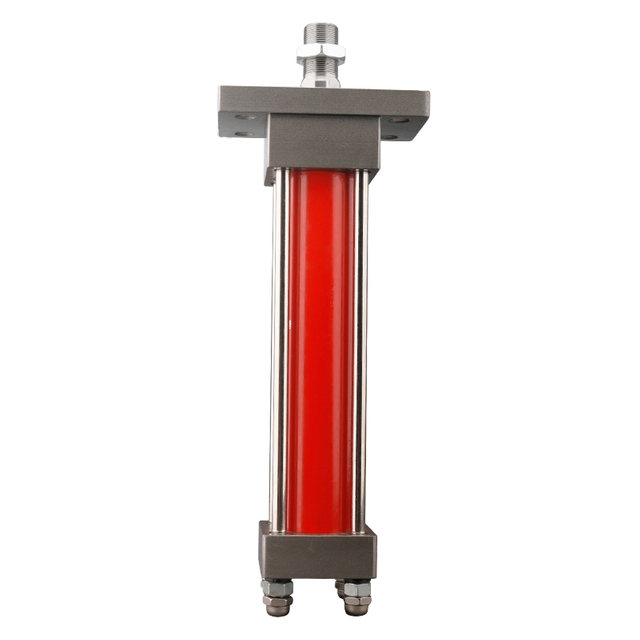
交換用シリンダーのボア、ストローク、圧力定格が適切であっても、マウントがロッドを曲げる状態になるため、早期に故障する可能性があります。この間違いは、多くの場合、ピン間の長さだけを示した図面から始まります。不足している詳細情報 (ピボット面、荷重方向、トラニオン位置、フランジ面、または脚の高さ) によって、力がどのように機械フレームに到達するかが決まります。
簡単に言うと、 動作と負荷経路から油圧シリンダの取り付けタイプを選択してください。荷重が真っ直ぐに移動し、フレームが正確な位置合わせを保持できる場合は、フランジなどの固定中心線マウントを使用します。シリンダが 1 つの平面内で円弧をたどる必要がある場合は、クレビス、リアアイ、またはトラニオンを使用します。フットマウントとサイドマウントは梱包を簡素化できますが、それらの支持面はシリンダーの中心線からオフセットされているため、機械構造は結果として生じるモーメントに抵抗する必要があります。球面ベアリングは、限られた角度の動きに対応できます。不良なリンケージ形状は修復されません。
選択境界: マウントは、力が構造にどのように入るかを制御します。それ自体では、ボア、ロッド直径、ストローク、圧力能力、座屈マージン、ピンの強度、または互換性を確立するものではありません。

油圧シリンダ マウントは、 固定中心線マウント、, 固定オフセット マウント 、 ピボット マウントの 3 つの作業グループに分類されます。フランジと延長タイロッドは中心線の例です。脚とサイドラグはオフセットの例です。クレビス、アイ、トラニオンが中心的な例です。正しいグループは、機械の名前ではなく、負荷パスとリンケージ動作に従います。
パーカーのシリンダー選択ガイドでは、 同じ 3 つの基本的なカテゴリが使用されています。実際的なルールは、取り付け配置がシリンダーの中心線にかかる力を吸収する必要があるということです。パーカー氏はまた、シリンダーが押すのか引くのか、どのくらいの速度で動くのか、荷重経路が固定されているのか旋回しているのかを考慮するようアドバイスしています。
マウントファミリー |
一般的なフォーム |
対応すべき動き |
主な利点 |
エンジニアリング上の主な懸念事項 |
|---|---|---|---|---|
固定中心線 |
キャップフランジ、ヘッドフランジ、延長タイロッド |
真っ直ぐ |
ダイレクトな荷重伝達と高い剛性 |
フレームとシリンダーの軸は一致していなければなりません |
固定オフセット |
フット、サイドラグ、サイドタップ |
真っ直ぐ |
梱包へのアクセスと便利なサポート面 |
オフセット荷重によりモーメントとファスナーせん断が発生します |
一端でピボット |
後クレビス、リアアイ、球面アイ |
1 つの主面内の円弧 |
簡単リンケージ接続 |
ピン、ブッシュ、クリアランス、面外運動 |
体に沿ってピボット |
ヘッド、キャップ、中間トラニオンまたはセンタートラニオン |
トラニオン軸を中心とした円弧 |
コンパクトなエンベロープと選択可能なピボット位置 |
ベアリングブロックの位置合わせとトラニオンピンの曲げ |
この表は選択マップであり、寸法標準ではありません。 2 つのサプライヤーの「クレビス マウント」は、ピンの直径、クレビスのギャップ、中心の高さ、閉じた長さが異なる場合があります。寸法の互換性が重要な場合は、標準的なファミリの指定が必要です。例えば、 ISO 6020-2:2015 では、 特定のメートル単位のコンパクトなシングルロッド 16 MPa シリンダ ファミリの取り付け寸法を定義しています。すべてのメートルシリンダーを交換できるわけではありません。
ストロークの両端で円柱をスケッチします。キャップエンドピン、ロッドエンドピン、機械のピボットポイントを接続します。ロッドエンド接続が円弧に従う場合、少なくとも 1 つのシリンダ接続がその円弧とともに回転する必要があります。両端を剛性ブラケットにロックしても、リンケージはまっすぐになりません。幾何学的誤差がロッド、グランド、ピン、フレームに伝達されます。
次に、支配的な力の方向をマークします。主に押すシリンダーではロッドが圧縮されるため、座屈チェックが必要になる場合があります。主に引っ張るシリンダーによりロッドに張力がかかりますが、マウントとピンには依然として全負荷がかかります。パーカーの一般的な選択ガイダンスでは、圧縮/押し込みの場合はキャップエンドの取り付けが、引張/引っ張りの場合はヘッドエンドの取り付けが推奨されています。これは、応力がかかる荷重経路が短くなるからです。パッケージ化またはリンケージの制約によって別の配置が生じる可能性がありますが、設計者は同等であると仮定するのではなく、その結果を計算する必要があります。
スピードによってイメージが変わります。低速の治具ではほとんど問題を引き起こさないクリアランスが、高速サイクルの機械では反転するたびに影響を及ぼし、2 つのピンベアリング面に交互に負荷がかかります。圧力スパイクにより、定常ゲージの読み取り値をはるかに超えてマウントに負荷がかかる場合もあります。静的な力だけでは、衝撃、高いサイクル数、または過負荷に対して十分ではありません。
フランジは支持面をシリンダーの中心線近くに配置し、推力を剛性の隔壁または機械部材に伝達します。多くの場合、荷重が 1 つの軸に留まるプレス、クランプ、ゲート、リニア アクチュエーターにとっては、これが有力な選択肢となります。通常、キャップ フランジは、押し荷重に対するより直接的な配置です。ヘッドフランジは引っ張り荷重に適しています。
フランジの良さは、その後ろのフレームの良さによって決まります。薄いプレートは、正確に加工されたシリンダーの位置をずらすほど十分に曲がる可能性があるため、取り付け面は負荷がかかった状態でも平らで堅く、移動軸に対して直角を保つ必要があります。ボルトのグレード、かみ合い、プリロード、エッジの距離、フランジ面の接触については、図面レベルの構造チェックが必要です。
フランジ取り付けでは、メンテナンスへのアクセスと引き換えに剛性も確保されます。後部バルクヘッドによりポートが隠れたり、シールへのアクセスが困難になる場合があります。フロントフランジによりロッドエンドスペースが消費される場合があります。これらは梱包コストであり、位置合わせの誤差を許容する理由ではありません。
延長されたタイロッド マウントにより、シリンダーを取り外し可能な状態に保ちながら、中心線近くに力を伝達できます。これは工業用タイロッド シリンダで一般的であり、機械設計者が一連の図面に従ってキャップ エンド、ヘッド エンド、またはその両方をサポートできるようにします。タイロッドと取り付けナットはシリンダー構造の一部であるため、代替品、スペーサーの追加、および標準以外のナットの位置をメーカーが検討する必要があります。
パーカーのミラー シリーズ カタログに は、タイロッドとフランジの配置が中心線サポートとして記載されており、厳密な位置合わせが強調されています。寸法表はパーカー シリーズに固有のものです。これらは荷重経路原理の証拠であり、他のブランドの寸法ではありません。

シリンダをベースプレート上に設置する必要がある場合、上からアクセスできるようにする必要がある場合、または被駆動部材の横に取り付ける必要がある場合は、フットマウントまたはサイドマウントが実用的です。トレードオフは機械的なものです。取り付け面は力線の下または横にあります。このオフセットにより、シリンダーが推力を発生させるときにモーメントが発生します。
ドアの中心ではなく、ヒンジ近くのドアを押すことを想像してください。どちらの場合も力は実際のものですが、オフセットによってアタッチメントが抵抗しなければならないものが変化します。側面に取り付けられたシリンダーでは、取り付け面の摩擦、ボルトの予圧、キー、ダボ、およびフレームの剛性が反作用を共有します。ジョイントが滑ると、ボルトに繰り返しせん断が発生し、シリンダー軸が移動する可能性があります。
ヘビーデューティまたは耐衝撃性の場合、シリンダのカタログにはマウントの位置を特定するためのキーやピンが記載されていることがよくあります。彼らの立場を即興で決めつけないでください。の Schrader Bellows のアプリケーション エンジニアリングのページでは 、非センターライン フレームが発生モーメントに耐えなければならないことが記載されており、キー付きまたはピン止めされたサイド マウントについて説明しています。また、熱膨張を誤って抑制することに対しても警告しています。正確なキーの寸法と拘束方法は、選択したシリーズと機械の図面に属します。
フレームがこのオフセット パス向けに設計されている場合は、ベース ブラケットの製造が容易であるという理由だけでなく、フット マウントまたはサイド マウントを選択してください。承認前に次の項目を確認してください。
シリンダーの中心線から取り付け面までの距離。
ピーク推力の方向とそれが反転するかどうか。
ベースプレートの厚さ、溶接、ボルト、キー、接触面。
締め付けと検査のためのアクセス。
熱膨張とシリンダーを固定する機能と位置する機能。
全ストロークにわたるロッドエンド接続部のたわみ量。
クレビスは、2 つの頬と嵌合アイを通るピンを使用します。これにより、シリンダーがピン軸を中心に回転できるようになり、1 つの平面内で円弧を描くリンケージに適しています。一般的な用途には、ダンプ本体、ドア、傾斜プラットフォーム、農業用リンケージ、マテリアルハンドリング機構などがあります。
「同じ平面内で」という言葉は重要です。プレーンクレビスでは、ねじれや第 2 軸の角度誤差を自由に修正することができません。機械のブラケットが平行でない場合、ピンが引っかかり、シリンダーが横に押し付けられる可能性があります。磨耗したピンや細長い穴は反転時の衝撃を増大させます。ブラケットの位置を修正せずにフィッティングを締めると、衝撃がバインディングに置き換わる可能性があります。
交換の場合はピン径以上を記録してください。クレビスのギャップ、チークの厚さ、ブッシュの幅、ピンの長さ、中心の高さ、収縮後の中心間長さ、および伸張した中心間長さを測定します。ピンがクリップ、ボルト、プレート、またはねじ切りされた機構によって保持されているかどうかに注意してください。機械的にサポートされた状態で、接続を 2 方向から写真に撮ります。
プレーンなリアアイは 1 つのラグのように動作し、通常は 1 つのピン軸を中心に回転します。球面ベアリングアイは、限られた量の角運動に対応できるため、リンケージに避けられない小さな位置ずれがある場合に役立ちます。許容角度、ラジアル荷重、アキシアル荷重、潤滑および振動寿命は、ベアリングおよびシリンダのメーカーから提供されます。
球状の目を万能の治療法として使用しないでください。リンク経路が真に多面である場合、ジョイントの配置は多軸の動きに合わせて設計する必要があります。一部のカタログでは、特定の球面ベアリング マウントに対して小さい許容角度が公開されていますが、それらの値はシリーズ固有です。無関係なカタログから角度をコピーすることは、選択したシリンダのエンジニアリング上の制限にはなりません。
トラニオン マウントは、2 つの円筒形ジャーナルをシリンダー本体上またはその近くに配置します。ベアリング ブロックがこれらのジャーナルをサポートするため、シリンダーは固定された横軸の周りを回転します。設計者は、ヘッド、キャップ、センター、中間トラニオンを使用して、リンケージと利用可能なエンベロープに合わせて軸を配置できます。
トラニオンはピボットがキャップを超えて位置していないため、後部クレビス用のスペースがないエンベロープに適合することができます。そのピボットを移動すると、有効な非支持長と円柱のスイープ パスも変更されます。ただし、2 つのベアリング ブロックは同軸で、適切な間隔で配置され、ジャーナルが曲がらないようにトラニオンの肩部に十分近くなければなりません。
トラニオンはベアリング内で回転し、せん断力を伝達するように設計されています。サポートされていないギャップが広いと、曲がりピンになる可能性があります。ベアリングブロックの位置がずれていると、本体がクランプされたり、一方のジャーナルに他方のジャーナルよりも大きな負荷がかかる可能性があります。発売前に、ジャーナル直径、ショルダー間隔、ベアリング幅、潤滑、軸方向保持力、および許容される取り付け公差についてメーカーの図面を確認してください。
場合は、クレビスを選択してください。 リアピボットが許容可能で、リンケージが主に 1 つの平面内で回転し、ピンとブッシュの接続が検査しやすい 場合、またはエンベロープが後部ピボットに対応できない場合は、トラニオンを選択します。 シリンダが本体に沿った点を中心に回転する必要があるどちらも本質的に強いわけではありません。強度と寿命は、選択した寸法、サポート形状、圧力、力、衝撃、サイクル数によって異なります。
決断 |
後クレビス/アイ |
トラニオン |
|---|---|---|
ピボット位置 |
通常は上限を超えています |
シリンダー本体上またはシリンダー本体に沿って |
包装 |
後ろの長さを追加します |
リアエンベロープを短くできる |
サポートパーツ |
ピン、ラグ、ブッシュ |
2 つの整列したベアリング ブロックとジャーナル |
一般的な摩耗点 |
ピン/ブッシュとラグ穴 |
トラニオンベアリングとジャーナルショルダー |
アライメント感度 |
ブラケット平行度とピン軸 |
同軸ベアリングブロックとピン軸 |
最適な使用方法 |
シンプルな1面リンク |
ピボット位置を制御したコンパクトな 1 面ピボット |

油圧シリンダは、軸方向の張力または圧縮を効率的に伝達します。副反応によりロッドがグランドまたはベアリングに不均一に接触し、ロッドに曲がりが生じる可能性があります。症状としては、ベアリングの非対称摩耗、ロッドの片側の研磨痕、再発するシールの漏れ、ピンの摩耗、鳴き、遅いスポット、または機構から切り離されたときにのみシリンダーが自由に動くなどがあります。
側面荷重は、円弧運動リンケージの固定ブラケット、非平行なクレビスの耳、オフセット機械の荷重、フレキシブルなフランジ プレート、同軸ではないトラニオン ブロック、曲がった構造、磨耗したピン、または荷重下で移動するベースなど、いくつかの原因から発生する可能性があります。 Enerpac のリフティングシリンダの安全説明書 では、偏心荷重、位置ずれ、重心の移動、非同期のリフティング、および不安定なベースを横荷重の原因として特定しています。この文書は高トン数の吊り上げ装置を対象としているため、その操作規則を BLINCE シリンダーのデータシートとして扱うべきではありません。
100 bar で伸びるボア 80 mm のシリンダーを考えてみましょう。 100 バールを 10 MPa に変換します。
A = πd⊃2;/4 = π × (0.08 m)⊃2;/4 = 0.005027 m²
F_ideal = pA = 10,000,000 Pa × 0.005027 m² = 50,265N ≒ 50.3kN
その結果、理想的な伸張力が得られます。ロッド側の背圧、シール摩擦、流量損失、圧力過渡現象は除外されます。
ここで、大きな軸方向の力が重要な横方向成分をどのように生成するかを示すためにのみ、仮定の 2° 不一致を使用します。
F_transverse = F sin(2°) = 50.3 kN × 0.0349 ≈ 1.75 kN
この 1.75 kN は簡略化したベクトル図であり、実際のグランド側荷重や許容誤差値ではありません。 実際の反力は、シリンダー、レバー アーム、ブラケットの剛性、ピンのクリアランス、摩擦、加速度、および圧力スパイクを拘束するものによって異なります。あるアセンブリでは 2 度は許容できない場合がありますが、別のアセンブリでは定格ジョイントによって許容される場合があります。選択したシリンダー、ベアリング、リンケージのデータを使用して制限を設定します。
理想的な二重せん断で同じ 50.3 kN が 30 mm ピンで支えられた場合:
A_1 せん断面 = π × (30 mm)⊃2;/4 = 706.9 mm²
τ_average = 50,265 N /(2 × 706.9 mm²) = 35.6 N/mm² = 35.6MPa
その番号では PIN が承認されません。ピンの曲げ、ラグとブッシュの軸受圧力、サポート間の距離、材料の降伏と疲労強度、応力集中、衝撃、腐食、潤滑、摩耗が除外されます。ピンの支持が緩い場合は、単純な二重せん断平均値が控えめに見えても、曲げに失敗する可能性があります。
通常、フランジによりアキシアル荷重経路がより明確になります。硬い四角い隔壁が必要となり、サービスへのアクセスが制限される可能性があります。多くの場合、フット マウントを使用するとアクセスが向上し、シリンダーをベースに設置できるようになりますが、フォース ラインとベースの間のオフセットによって構造モーメントが発生します。正しい選択は、機械フレームが搭載できるように設計されているものです。
シリンダーの価格だけでは比較にならない。バルクヘッド、キー、機械加工面、ベアリング ブロック、サービス アクセス、および最終的なピン交換が含まれます。低価格のマウントには、より高価な機械構造が必要になる場合があります。
ドリブンプラテンまたはスライドがガイド上に留まる場合、通常、フランジまたは中心線タイロッドマウントが最初のコンセプトとなります。シリンダーロッドではなくガイドが横からの力に抵抗していることを確認してください。長い押しストロークの場合は、実際の端状態と非支持長を使用してロッドの座屈計算を実行します。
シリンダーの端は角度の変化に追従します。クレビス、アイ、または球面ベアリング接続が一般的ですが、リンクの図面ではストローク全体の動作平面と角度を確認する必要があります。レバーアームの変化に応じて、オーバーセンター位置、干渉、ホースの曲げ半径、荷重の変化を確認します。検査前に持ち上げた機器を機械的にサポートします。
トラニオンによりピボットをシリンダ本体の近くに配置でき、後部のスペースを節約できます。後退位置、ストローク中間位置、および伸長位置でスイープエンベロープをモデル化します。選択した図面に従って、ベアリング ブロックをトラニオン肩部の位置に合わせて近づけます。
フットまたはサイドラグマウントにより、ポートとタイロッドにアクセスしやすくなります。ベースはオフセットモーメントを考慮して設計し、シリーズごとに指定された位置決め方法を使用してください。組み立て後に溶接の歪みやベースのたわみによってシリンダの軸が変化しないことを確認してください。
マウントは選択範囲の 1 つのレイヤーにすぎません。ボア、ロッド直径、ストローク、動作圧力、ポート、シール、速度、環境、デューティサイクルは依然として用途に適合する必要があります。の BLINCE 油圧シリンダー シリーズは 、製品ファミリーの出発点となります。プロジェクトの図面が最終的な選択を制御する必要があります。
の BLINCE HOB 複動タイロッド シリンダは 、公開ページで、ボア 40 ~ 250 mm、公開範囲 0.3 ~ 14 MPa、ストローク最大 5000 mm のヘビーデューティ シリーズとして紹介されています。このページには、FA フランジ、CA リアイヤー、LB フット フォームなどのオプションがリストされています。これらはカタログの境界であり、すべての組み合わせが適切であること、またはすぐに利用できることを保証するものではありません。現在のデータシートとプロジェクトのジオメトリを確認します。
より軽い産業任務の場合、 BLINCE MOB シリーズ 7 MPa 油圧ラムは 、取り付けおよびカスタマイズのオプションを備えた軽量タイプのファミリーとして説明されています。 MOB が適切かどうかは、適用圧力、荷重、ストローク、ロッド サイズ、取り付け図面によって決まります。
アン HSG シリーズ油圧シリンダ またはカスタム シリンダは、産業用タイロッド パターンにきれいにマッピングされないモバイルまたは機械固有のジオメトリに適合する場合があります。 BLINCE は、ファミリーを推奨する前に、図面と職務データを比較する必要があります。
機器メーカーの手順に従って機械が機械的にサポートされ、隔離され、減圧されるまで、耐荷重シリンダを取り外さないでください。安全になったら、次のものを収集します。
機械の機能と、シリンダーが押すか引くか、あるいはその両方を行うか。
最大使用圧力、リリーフ設定、既知の圧力スパイク。
各方向に必要な力、またはその計算に必要な荷重とリンクの形状。
既知の場合、ボア、ロッド直径、ストローク。
完全に収縮および完全に拡張された取り付け中心距離。
元の図面または銘板からのマウント スタイルとそのコード。
クレビス/アイピンの直径、幅、ギャップ、中心の高さ、保持方法。
トラニオンの直径、肩から肩の間隔、軸方向の位置、およびベアリングブロックの寸法。
フランジの厚さ、パイロットまたはレジスターの直径、ボルトの円のパターン、穴のサイズ、および面の位置。
フットまたはサイドマウントの穴パターン、ベースから中心線までの高さ、位置決めキー/ダボの詳細。
ロッド先端ねじ、クレビス、アイまたは自動調心軸受の寸法。
ポートのネジ、サイズ、向き、継手およびホースの動きのクリアランス。
後退位置、ストローク中間位置、および伸長位置でのスイープエンベロープと関節角度。
サイクル レート、速度、滞留時間、および予想される年間サイクル。
液体、温度、汚染レベル、屋外/腐食への暴露、および洗浄の要件。
側面と上からの写真、および機械とシリンダーの銘板。
写真内の鉄則はレビュー担当者がスケールを理解するのに役立ちますが、測定された寸法ではありません。すべての値に、図面から得られたもの、直接測定されたもの、または推定されたものとしてラベルを付けます。ラベルのないこれらのソースを混合すると、正しいストロークと間違った取り付け長さの交換品が届く可能性があります。

2 つのシリンダは、後退中心距離を共有しても、異なるストローク、拡張中心、ポート位置、クレビスのギャップ、またはトラニオンの位置を持つことができます。完全な図面と一致させます。
チークを締めすぎたり、スペーサーの位置がずれたり、ブッシュが固着したりすると、意図したピボットが妨げられる可能性があります。次に、リンケージはロッドが円弧を通って移動するときにロッドを曲げようとします。
球面ベアリングには有限の角度と定格荷重があります。構造的なねじれや不適切な位置のピボットではなく、設計された小さな角度の動きに対応できます。
ベアリングとブロックのギャップが過剰になると、ジャーナルの曲がりが増加します。選択したシリーズの図面に従って、荷重がかかっている支持構造を確認してください。
一部の側面取り付け配置ではキーまたはピンが必要です。メーカーが意図した位置決め方法を使用して、フレームの接合部を計算します。熱の増加やサービスの除去と競合するような任意のダボを追加しないでください。
シリンダーは軸方向の力を提供する必要があります。リニアベアリング、レール、またはリンケージは横方向の動きを制御する必要があります。新しいシールでは、機械によって横に押し付けられたロッドは固定されません。
製品ページの最大圧力またはストロークは、座屈、速度、クッション性、疲労、または特定の構成に対する取り付けの適合性を確認するものではありません。現在の寸法図とアプリケーションのレビューを依頼してください。
リンケージが複数の平面で動く場合、元の構造が曲がっているか亀裂がある場合、ピンホールが伸びている場合、力や圧力スパイクが不明である場合、シリンダーの圧縮ストロークが長い場合、またはアクチュエータが荷重を持ち上げたり保持したりすると、その解放が人を傷つける可能性がある場合には、停止してエンジニアリングレビューを要求してください。交換によりボア、ロッド径、使用圧力、取り付け位置、またはポートの方向が変更された場合にも、同様の注意が当てはまります。
安全性が重要なリフトまたは荷重保持システムには、機械的ロック、定格荷重保持バルブ、ホース破裂保護、冗長性、および管轄区域固有のコンプライアンスが必要な場合があります。マウントの選択は、マシンのリスク評価に代わるものではありません。
マウントを選択した後の位置合わせと試運転の手順には、BLINCE を使用してください。 油圧シリンダ設置ガイド。症状がバインディングや摩耗ではなくドリフトである場合は、別の手順に従ってください。 油圧シリンダのドリフトのトラブルシューティング ガイド。 シリンダ、バルブ、負荷保持の原因を特定します。
入手可能な場合は元の図面、鮮明な写真、ボア、ロッド、ストローク、収縮中心と拡張中心、マウント寸法、ピンまたはトラニオンの詳細、ポート情報、圧力、力、運動円弧、サイクル速度、流体、温度および量をBLINCEに送信します。どの寸法が検証され、どの寸法が推定値であるかをマークします。
BLINCE は、HOB、MOB、HSG、およびカスタムシリンダーのルートを比較し、欠落している見積データを特定できます。最終的な適合性は、確認されたデータシート、機械構造、およびアプリケーションエンジニアリングの影響を受けます。 シリンダの図面と動作データを BLINCE にお問い合わせください.
普遍的なベストマウントはありません。通常、真っ直ぐで剛性が高く、正確に位置合わせされた荷重経路を実現するには、フランジまたは延長タイロッド マウントが最初の選択肢となります。クレビス、アイ、またはトラニオンは、同一平面内で回転するリンケージに適しています。フレームがオフセット モーメントに合わせて設計されている場合、フット マウントとサイド マウントが適切です。
クレビスは、通常はキャップの後ろにあるシリンダー端のピンを中心に回転します。トラニオンは、シリンダー本体上またはシリンダー本体に沿って配置されたジャーナルの周りを旋回します。 U字型マウントはピンとラグのサポートを使用します。トラニオンには 2 つの同軸ベアリング ブロックが必要です。通常、両方とも 1 つの平面内で回転します。
プレーンクレビスは 1 軸ジョイントです。マルチプレーン パスをたどることは期待できません。定格球面ベアリングでは、限られた角運動を許容できますが、その角度と荷重の制限は、選択した製品のマニュアルに基づいて決定する必要があります。
いいえ。フランジは、取り付け面とガイド荷重が位置合わせされ、力が加わった状態で硬い場合にのみ、直接中心線の荷重経路を提供します。柔軟なバルクヘッド、位置が間違っているロッドエンドブラケット、または不適切にガイドされた荷重によってもロッドが曲がる可能性があります。
安全な普遍的な割合はありません。許容側面荷重は、シリンダのベアリング設計、ロッドサイズ、ストローク、伸長、速度、取り付け、モーメントアーム、およびデューティサイクルによって異なります。メーカーの評価を取得するか、シリンダが軸力を伝達できるようにガイドとリンケージを再設計してください。
ISO 6020-2 コンパクト メトリック 16 MPa シリンダなど、一部の取り付け寸法は、定義されたシリンダ ファミリ内で標準化されています。ファミリ、呼び径、マウントコードが一致している必要があります。両方のシリンダを「フランジ マウント」または「クレビス マウント」と呼んでも、寸法の互換性は証明されません。
少なくとも、ボア、ロッド、ストローク、後退および伸長ピン中心距離、ピン直径、クレビスのギャップと幅、ロッド端の寸法、ポートのねじ山と方向、圧力、力の方向、および関節面を記録します。使用可能な場合は、デューティ サイクル、環境、写真、および元の図面を追加します。
いいえ、ロッドは軸方向の力を伝達します。機械のレール、ベアリング、またはリンケージは横方向の動きを制御する必要があります。ロッドをガイドとして使用すると、ベアリングの摩耗、シールの漏れのリスク、曲げ応力が増加します。
電話: +86 132 4232 1601
✉️ メール: sales16@blince.com
Webサイト: https://ブリンス.com/
この記事は一般的なエンジニアリング ガイドです。最終的なコンポーネントの選択は、機械の図面、測定された油圧データ、作業条件、安全要件、および資格のある油圧エンジニアまたはサプライヤーからの確認に基づいて行う必要があります。
Blince Hydraulic は業界をリードする企業です。 、精密設計の流体動力製造とカスタム油圧ソリューションに特化した産業機械における数十年にわたる深い専門知識と何千もの世界展開の成功に裏打ちされた当社のエンジニアリングチームは、以下を含む高性能油圧コンポーネントの製造に専念しています。 特殊な軌道モーター, 高圧走行によりモーターが駆動され、 堅牢な方向制御弁。当社の生産インフラストラクチャは最先端の多軸 CNC 加工システムを利用しており、ISO 9001 の完全認証を受けており、すべての製造工程で再現性のある体積精度を保証しています。
当社は、150 か国以上の重工業代理店、機械 OEM、メンテナンス担当者に、迅速で信頼性が高く、コスト効率の高い油圧ソリューションを提供しています。進行中のプロジェクトで、カスタマイズされたシャフト プロファイルの少量バッチが必要な場合でも、大規模な生産が必要な場合でも、 過酷な使用に耐える鋳鉄ギアポンプを使用して、お客様の目標リードタイムに合わせて柔軟な生産スケジュールを設定し、価格を完全に予測できます。 Blince との提携は、最大のシステム効率、優れた材料品質、妥協のない流体動力のプロフェッショナリズムを確保することを意味します。
当社の全製品ラインナップの詳細については、当社の公式 Web サイトをご覧ください。 www.blince.com.