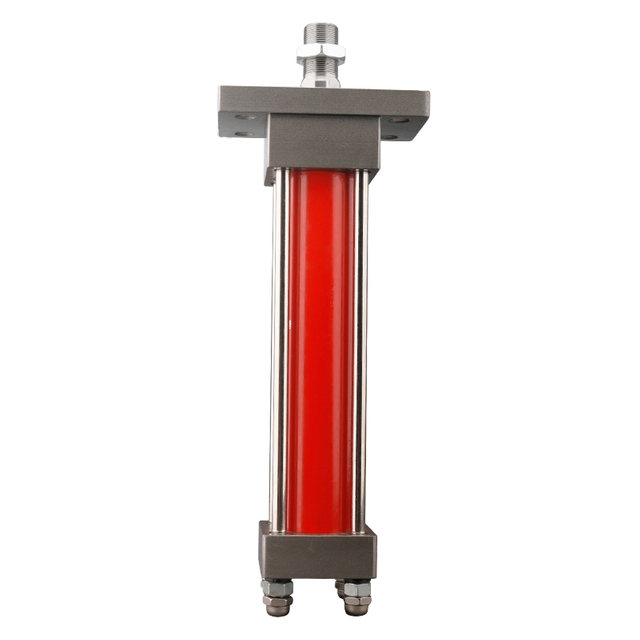
En ersättningscylinder kan ha rätt hål, slaglängd och tryckklassificering och fortfarande misslyckas tidigt eftersom dess fäste sätter stången under böjning. Det misstaget börjar ofta med en ritning som bara visar stift-till-stift-längden. De saknade detaljerna – svängplan, lastriktning, tappläge, flänsyta eller fothöjd – avgör hur kraften når maskinramen.
Kort svar: välj en monteringstyp för hydraulcylinder från rörelse- och lastvägen. Använd ett fast mittlinjefäste, till exempel en fläns, när lasten går rakt och ramen kan hålla exakt inriktning. Använd en gaffel, bakögla eller tapp när cylindern måste följa en båge i ett plan. Fot- och sidofästen kan förenkla förpackningen, men deras stödplan är förskjutet från cylinderns mittlinje, så maskinstrukturen måste motstå det resulterande momentet. Ett sfäriskt lager kan ta emot begränsad vinkelrörelse; den reparerar inte dålig länkgeometri.
Urvalsgräns: fästet styr hur kraft kommer in i strukturen. Den fastställer inte i sig själv borrning, stavdiameter, slaglängd, tryckförmåga, bucklingsmarginal, stiftstyrka eller utbytbarhet.
Vilka är de viktigaste monteringstyperna för hydraulisk cylinder?
Hydrauliska cylinderfästen delas in i tre arbetsgrupper: fasta mittlinjefästen , fasta förskjutna fästen och pivotfästen . Flänsar och förlängda dragstänger är exempel på mittlinje; fötter och sidoöglor är förskjutna exempel; klyftor, ögon och tappar är pivotexempel. Rätt grupp följer lastvägen och länkrörelsen, inte namnet på maskinen.
Parkers cylindervalsguide använder samma tre grundläggande kategorier. Dess praktiska regel är att monteringsarrangemanget ska absorbera kraft på cylinderns mittlinje. Parker råder också att överväga om cylindern trycker eller drar, hur snabbt den rör sig och om lastvägen är fast eller svänger.
Mount familj
Vanliga former
Rörelse den ska rymma
Främsta fördelen
Huvudsaklig ingenjörskonst
Fast mittlinje
Kapfläns, huvudfläns, förlängda dragstänger
Rakt
Direkt lastöverföring och hög styvhet
Ram- och cylinderaxlarna måste hållas i linje
Fast offset
Fot, sidoklack, sidokran
Rakt
Tillgång till förpackning och bekväm stödyta
Offset belastning skapar ett moment och fästelementskjuvning
Vrid i ena änden
Bakre gaffel, baköga, sfäriskt öga
Båge i ett huvudplan
Enkel länkkoppling
Stift, bussning, frigång och rörelse utanför planet
Sväng längs kroppen
Huvud, keps, mellan- eller mitttapp
Båge kring tappaxeln
Kompakt kuvert och valbar vridningsplats
Inriktning av lagerblock och böjning av tappstift
Tabellen är en urvalskarta, inte en dimensionell standard. Ett 'gaffelfäste' från två leverantörer kan ha olika stiftdiametrar, gaffelgap, centrumhöjder och stängda längder. En standard familjebeteckning behövs när dimensionell utbytbarhet är viktig. Till exempel, ISO 6020-2:2015 definierar monteringsmått för en specifik metrisk kompakt, enstavig 16 MPa cylinderfamilj. Det gör inte varje metrisk cylinder utbytbar.
Börja med två frågor: rak resa eller en båge, tryck eller dra?
Skissa cylindern i båda ändarna av dess slag. Anslut kåpans stift, stavändstiftet och maskinens vridpunkter. Om stavändeanslutningen följer en båge måste minst en cylinderkoppling rotera med den bågen. Låsning av båda ändarna till stela konsoler gör inte länkaget rakt; den överför det geometriska felet till staven, glanden, stiften och ramen.
Markera sedan den dominerande kraftriktningen. En cylinder som i första hand trycker sätter staven i kompression och kan behöva en bucklingskontroll. En cylinder som främst drar sätter stången i spänning, men fästena och stiften ser fortfarande full last. Parkers allmänna valvägledning gynnar montering av kåpa för en kompressions-/skjutbelastning och montering i huvudände för en spännings-/dragbelastning eftersom detta förkortar den belastade lastvägen. Förpacknings- eller kopplingsbegränsningar kan leda till ett annat arrangemang, men konstruktören bör då beräkna konsekvenserna snarare än att anta likvärdighet.
Hastigheten förändrar bilden. Frigång som orsakar lite problem i en långsam fixtur kan bli en stöt vid varje vändning i en snabbcyklande maskin, växelvis belastar de två tappbärande ytorna. Tryckspikar kan också belasta fästet långt bortom det fasta mätvärdet. Enbart statisk kraft räcker inte för stötar, högt antal cykler eller överskridande belastning.
Fasta mittlinjefästen: fläns och förlängda dragstänger
När ett flänsfäste är den renaste lastvägen
En fläns placerar den stödjande ytan nära cylinderns mittlinje och överför dragkraft till ett styvt skott eller maskinelement. Det är ofta ett starkt val för pressar, klämmor, grindar och linjära ställdon vars last stannar på en axel. En lockfläns är vanligtvis det mer direkta arrangemanget för en trycklast; en huvudfläns kan passa en draglast.
En fläns är bara så bra som ramen bakom den. En tunn platta kan böjas tillräckligt för att felinrikta en korrekt bearbetad cylinder, så monteringsytan måste förbli platt, styv och kvadratisk mot rörelseaxeln under belastning. Bultkvalitet, ingrepp, förspänning, kantavstånd och kontakt med flänsytan kräver en strukturell kontroll på ritningsnivå.
Flänsmontering byter också serviceåtkomst mot styvhet. Ett bakre skott kan dölja portar eller göra tätningen svåråtkomlig. En främre fläns kan konsumera utrymme i stavänden. Dessa är förpackningskostnader, inte skäl att acceptera inriktningsfel.
Förlängt dragstagsfäste
Ett förlängt dragstångsfäste kan överföra kraft nära mittlinjen samtidigt som cylindern hålls borttagbar. Det är vanligt på industriella dragstångscylindrar och låter maskinkonstruktören stödja lockänden, huvudänden eller båda enligt serieritningen. Dragstängerna och monteringsmuttrarna är en del av cylinderstrukturen, så ersättningar, extra distanser och icke-standardiserade mutterplaceringar bör granskas av tillverkaren.
Parkers Miller Series-katalog beskriver dragstångs- och flänsarrangemang som centrumlinje stöder och belastar stel inriktning. Dess dimensionella tabeller är specifika för dessa Parker-serier. De är bevis för lastvägsprincipen, inte dimensioner för ett annat märke.
Fasta förskjutna fästen: fot- och sidomontering
Fot- eller sidofästen kan vara praktiskt när en cylinder måste sitta på en bottenplatta, vara åtkomlig ovanifrån eller passa bredvid den drivna delen. Avvägningen är mekanisk: monteringsplanet sitter under eller bredvid kraftlinjen. Den förskjutningen skapar ett ögonblick när cylindern utvecklar dragkraft.
Föreställ dig att trycka en dörr nära gångjärnet snarare än genom dess mitt. Kraften är reell i båda fallen, men förskjutningen ändrar vad fästet måste motstå. På en sidomonterad cylinder delar friktion vid monteringsytan, bultförspänning, nycklar, pluggar och ramstyvhet reaktionen. Om leden slirar kan bultar se upprepade skjuvningar och cylinderaxeln kan röra sig.
För tunga eller stötar, cylinderkataloger visar ofta nycklar eller stift avsedda att lokalisera fästet. Improvisera inte deras position. De Schrader Bellows applikationstekniska sidor noterar att ramar utan mittlinje måste motstå det utvecklade momentet och diskutera sidofästen med nycklade eller stiftade. De varnar också för att begränsa värmeutvidgningen felaktigt. De exakta nyckelmåtten och fasthållningsmetoden hör till den valda serie- och maskinritningen.
Välj ett fot- eller sidofäste när ramen har designats för denna förskjutna bana, inte bara för att ett basfäste är lätt att tillverka. Kontrollera dessa artiklar innan godkännande:
avstånd från cylinderns mittlinje till monteringsplanet;
riktning för toppdragkraft och om den vänder;
basplattans tjocklek, svetsar, bultar, nycklar och kontaktyta;
åtkomst för åtdragning och inspektion;
termisk tillväxt och vilka särdrag som lokaliseras kontra klämma fast cylindern;
avböjning vid stångändens anslutning över hela slaget.
Pivotfästen: gaffel, bakögla och sfäriskt lager
Hydraulcylindergaffelfäste
En gaffel använder en nål genom två kinder och ett parningsöga. Det tillåter cylindern att rotera runt stiftaxeln, vilket gör den lämplig för en länk som följer en båge i ett plan. Vanliga applikationer inkluderar tippkroppar, dörrar, tippplattformar, jordbrukslänkar och materialhanteringsmekanismer.
Orden 'i ett plan' är viktiga. En vanlig gaffel kan inte fritt korrigera vridning eller ett vinkelfel på andra axeln. Om maskinfästena inte är parallella kan tappen fastna och cylindern kan tvingas i sidled. En sliten stift eller ett långsträckt hål ger stötar vid vändning; Att dra åt passformen utan att korrigera fästets inriktning kan ersätta stöten med bindning.
För en ersättning, registrera mer än stiftets diameter. Mät gaffelavståndet, kindtjockleken, bussningens bredd, stiftlängden, mitthöjden, indragen längd från mitt till mitt och förlängd längd från mitt till mitt. Notera om stiftet hålls fast av en klämma, bult, platta eller gängad funktion. Fotografera anslutningen från två håll med maskinen mekaniskt stödd.
Baköga och sfäriskt öga
Ett vanligt baköga beter sig som en enda klack och svänger normalt runt en stiftaxel. Ett sfäriskt lageröga kan ta emot en begränsad mängd vinkelrörelser, vilket kan vara användbart där länkaget har en liten oundviklig felinriktning. Dess tillåtna vinkel, radiell belastning, axiell belastning, smörjning och oscillationslivslängd kommer från lager- och cylindertillverkaren.
Använd inte ett sfäriskt öga som ett universellt botemedel. Om länkbanan är genuint flerplansväg måste ledarrangemanget konstrueras för fleraxlig rörelse. Vissa kataloger publicerar små tillåtna vinklar för speciella sfäriska lagerfästen, men dessa värden är seriespecifika. Att kopiera en vinkel från en orelaterade katalog är inte en teknisk begränsning för den valda cylindern.
Hydraulcylinderfäste
Ett tappfäste placerar två cylindriska axeltappar på eller nära cylinderkroppen. Lagerblock stöder dessa axeltappar så att cylindern roterar runt en fast tväraxel. Huvud-, lock-, mitt- och mellantappar låter designern placera den axeln så att den passar länkaget och tillgängligt kuvert.
Eftersom dess pivot inte sitter utanför locket, kan en tapp passa ett kuvert som inte har plats för en bakre gaffel. Att flytta den pivoten ändrar också den effektiva ostödda längden och cylinderns svepande bana. De två lagerblocken måste dock vara koaxiala, korrekt åtskilda och tillräckligt nära tapparna för att undvika att tapparna böjas.
Tappen är avsedd att rotera i sina lager och bära skjuvning. En bred ostödd öppning kan förvandla den till en böjstift. Felinriktade lagerblock kan klämma fast kroppen eller belasta en axel tyngre än den andra. Kontrollera tillverkarens ritning för axeltappsdiameter, skulderavstånd, lagerbredd, smörjning, axiell retention och tillåtna monteringstoleranser.
Clevis vs trunnion: vilket är bättre?
Välj en gaffel när en bakre pivot är acceptabel, länkaget roterar huvudsakligen i ett plan och en stift-och-bussningskoppling är lätt att inspektera. Välj en tapp när cylindern behöver svänga runt en punkt längs sin kropp eller om kuvertet inte kan rymma en bakre svängning. Ingen av dem är i sig starkare. Styrka och livslängd beror på de valda dimensionerna, stödets geometri, tryck, kraft, stötar och antal cykler.
Beslut
Bakre gaffel/öga
Trunnion
Pivotläge
Oftast bortom kepsen
På eller längs cylinderkroppen
Förpackning
Lägger till baklängd
Kan förkorta det bakre kuvertet
Stöddelar
Stift, klackar och bussning
Två inriktade lagerblock och tappar
Vanlig slitpunkt
Pin/bussning och klackhål
Tapplager och axelaxel
Inriktningskänslighet
Konsol parallellitet och stiftaxel
Koaxiallagerblock plus stiftaxel
Bästa användningen
Enkel ettplanskoppling
Kompakt enplanspivot med kontrollerad pivotplacering
Varför monteringsfel blir sidobelastning
Hydraulcylindrar är effektiva för att bära axiell spänning eller kompression. En sidreaktion gör att staven kommer i kontakt med glanden eller lagret ojämnt och kan lägga till böjning till staven. Symptomen kan vara asymmetriskt lagerslitage, polerade märken på ena sidan av stången, återkommande tätningsläckage, stiftslitage, gnisslande, långsamma fläckar eller en cylinder som rör sig fritt endast när den kopplas bort från mekanismen.
Sidobelastning kan komma från flera källor: fasta fästen på ett bågrörligt länkage, icke-parallella gaffelöron, förskjuten maskinbelastning, en flexibel flänsplatta, tappblock som inte är koaxiala, böjda strukturer, slitna stift eller en bas som växlar under belastning. Enerpacs säkerhetsinstruktioner för lyftcylindrar identifierar också excentrisk belastning, snedställning, förskjutning av tyngdpunkter, osynkroniserade lyft och instabila baser som orsaker till sidobelastning. Det dokumentet täcker lyftutrustning med hög tonnage, så dess driftregler bör inte behandlas som ett datablad för BLINCE cylinder.
Arbetat exempel: kraft och en förenklad vinkelkomponent
Tänk på en 80 mm hålcylinder som sträcker sig med 100 bar. Konvertera 100 bar till 10 MPa:
A = πd⊃2;/4 = π × (0,08 m)⊃2;/4 = 0,005027 m²
F_ideal = pA = 10 000 000 Pa × 0,005027 m² = 50 265 N ≈ 50,3 kN
Resultatet är idealisk förlängningskraft. Det utesluter mottryck på stavsidan, tätningsfriktion, flödesförluster och trycktransienter.
Använd nu en hypotetisk 2° missmatchning endast för att visa hur en stor axiell kraft kan producera en icke-trivial tvärgående komponent:
Denna 1,75 kN är en förenklad vektorillustration, inte den faktiska glandsidans belastning och inte ett tillåtet felinställningsvärde. Verkliga reaktionskrafter beror på vad som begränsar cylindern, spakarmarna, fästets styvhet, stiftspel, friktion, acceleration och tryckspikar. Två grader kan vara oacceptabelt i en montering och kan rymmas av en nominell skarv i en annan. Använd vald cylinder, lager och länkdata för att ställa in gränser.
Arbetat exempel: varför enbart stiftdiameter inte räcker
Om samma 50,3 kN skulle bäras av en 30 mm stift i idealisk dubbelskjuvning:
Det numret godkänner inte stiftet. Den utelämnar stiftböjning, lagertryck i klackar och bussning, avstånd mellan stöd, materialflytt och utmattningshållfasthet, spänningskoncentration, stötar, korrosion, smörjning och slitage. En löst stödd stift kan misslyckas med att böjas även när en enkel dubbelskjuvning ser blygsam ut.
Fläns vs fotfäste: den användbara kompromissen
En fläns ger vanligtvis den renare axiella lastvägen. Den kräver ett styvt, fyrkantigt skott och kan begränsa servicetillgången. Ett fotfäste förbättrar ofta åtkomsten och låter cylindern sitta på en bas, men förskjutningen mellan kraftlinjen och basen producerar ett strukturellt moment. Rätt val är den som maskinramen är designad för att bära.
Cylinderpriset är en dålig jämförelse i sig. Inkludera skott, nycklar, bearbetade ytor, lagerblock, serviceåtkomst och eventuellt byte av stift; den billigare monteringen kan kräva den dyrare maskinstrukturen.
Monteringskontroller efter applikation
Press, klämma eller rak linjär fixtur
En fläns eller mittlinjefäste för dragstång är vanligtvis det första konceptet när den drivna plattan eller sliden stannar på styrningarna. Kontrollera att styrningarna, inte cylinderstången, motstår sidokrafter. För ett långt tryckslag, utför en beräkning av stångböjning med de faktiska ändförhållandena och den ostödda längden.
Töm kropp, bom eller tippbar plattform
Cylinderändarna följer växlande vinklar. Gaffel, öga eller sfäriskt bärande anslutningar är vanliga, men kopplingsritningen måste bekräfta rörelseplanet och vinkeln under hela slaget. Kontrollera övercenterlägen, interferens, slangböjningsradie och belastningsvariation när hävarmen ändras. Stöd upplyft utrustning mekaniskt före inspektion.
Kompakt överförings- eller oscillerande mekanism
En tapp kan placera svängtappen nära cylinderkroppen och spara utrymme bak. Modellera det svepande kuvertet i infällt läge, mitt i slag och utdraget läge. Håll lagerblocken inriktade och nära axeltapparna enligt den valda ritningen.
Sidomonterat industriellt ställdon
Ett fot- eller sidofäste kan hålla portar och dragstänger åtkomliga. Designa basen för att bära offsetmomentet och använd den lokaliseringsmetod som specificeras för serien. Kontrollera att svetsförvrängning eller basavböjning inte ändrar cylinderaxeln efter montering.
Hur BLINCE cylinderfamiljer går in i urvalet
Fästet är bara ett lager av urvalet. Borrning, stavdiameter, slaglängd, arbetstryck, portar, tätningar, hastighet, miljö och arbetscykel måste fortfarande matcha applikationen. De BLINCE hydraulcylindersortiment ger produktfamiljens utgångspunkt; en projektritning ska styra det slutliga valet.
De BLINCE HOB dubbelverkande dragstångscylinder presenteras på sin publika sida som en kraftig familj med 40–250 mm hål, ett publicerat intervall på 0,3–14 MPa och slaglängder upp till 5000 mm. Sidan listar alternativ inklusive FA-fläns, CA bakre öra och LB-fotformer. Dessa är kataloggränser, inte ett löfte om att varje kombination är lämplig eller omedelbart tillgänglig; bekräfta det aktuella databladet och projektgeometrin.
För lättare industriella uppgifter, BLINCE MOB Series 7 MPa hydraulcylinder beskrivs som en familj av lätt typ med monterings- och anpassningsmöjligheter. Appliceringstrycket, belastningen, slaglängden, stångstorleken och monteringsritningen avgör fortfarande om MOB är lämpligt.
En HSG-seriens hydraulcylinder eller en specialcylinder kan passa mobil eller maskinspecifik geometri som inte stämmer överens med ett industriellt dragstångsmönster. BLINCE bör jämföra ritnings- och tjänstedata innan han rekommenderar en familj.
Checklista för mätning av ersättningscylinder
Ta inte bort en lastbärande cylinder förrän maskinen är mekaniskt stödd, isolerad och trycklös enligt utrustningstillverkarens procedur. När du är säker, samla in följande:
Maskinfunktion och om cylindern trycker, drar eller gör både och.
Maximalt arbetstryck, avlastningsinställning och kända tryckspikar.
Erforderlig kraft i varje riktning eller den last- och länkgeometri som behövs för att beräkna den.
Borrning, stångdiameter och slaglängd, om känt.
Helt indragna och helt förlängda monteringscentrumavstånd.
Monteringsstil och dess kod från originalritningen eller namnskylten.
Gaffel/ögonstifts diameter, bredd, gap, centrumhöjd och retentionsmetod.
Tappdiameter, axel-till-axelavstånd, axiell placering och lagerblockdimensioner.
Flänstjocklek, pilot- eller registerdiameter, bultcirkelmönster, hålstorlek och ytans placering.
Hålmönster för fot- eller sidomontering, höjd från bas till mittlinje och lokaliseringsnyckel/pluggdetaljer.
Stånggänga, gaffel, öga eller sfäriska mått.
Portgänga, storlek, orientering och spelrum för kopplingar och slangrörelser.
Svept kuvert och artikulationsvinkel i infällt läge, mellanslag och utdraget läge.
Cykelhastighet, hastighet, uppehållstid och förväntade årscykler.
Vätska, temperatur, föroreningsnivå, utomhus/frätande exponering och krav på tvättning.
Foton från sidan och ovan, plus maskin- och cylindernamnskyltar.
En stålregel i ett fotografi hjälper granskaren att förstå skalan, men det är inte en uppmätt dimension. Märk varje värde som ritningshärlett, direkt uppmätt eller uppskattat. Att blanda dessa källor utan etiketter är hur en ersättning kan komma fram med rätt slaglängd och fel installerad längd.
Vanliga misstag som förkortar cylinderlivslängden
Kopierar endast pin-till-pin-längd
Två cylindrar kan dela ett indraget centrumavstånd och fortfarande ha olika slag, förlängda mittpunkter, portpositioner, gaffelgap eller tappplaceringar. Matcha hela ritningen.
Att göra en gaffelfog stel
För hårt åtdragna kinder, felinriktade distansbrickor eller en kärv bussning kan förhindra den avsedda vridningen. Länkverket försöker sedan böja stången när den rör sig genom bågen.
Förväntar sig att ett sfäriskt lager absorberar eventuella fel
Sfäriska lager har ändliga vinklar och belastningsklasser. De kan ta emot en designad liten vinkelrörelse, inte strukturell vridning eller en felaktigt placerad pivot.
Stödande tappar för långt från deras axlar
Ett för stort lagerblocksgap ökar axelböjningen. Följ den valda serieritningen och kontrollera stödkonstruktionen under belastning.
Att låta monteringsbultar lokalisera och bära upprepade skjuvningar av sig själva
Vissa sidomonterade arrangemang behöver nycklar eller stift. Använd tillverkarens avsedda lokaliseringsmetod och beräkna ramskarven; lägg inte till en godtycklig plugg som står i konflikt med termisk tillväxt eller borttagning av service.
Använder stången som en maskinstyrning
Cylindern ska ge axiell kraft. Linjära lager, skenor eller länkaget bör kontrollera sidorörelser. En ny tätning fixerar inte en stång som tvingas i sidled av maskinen.
Förutsatt att katalogmaximum gäller för varje montering och användning
Maximalt tryck eller slag på en produktsida bekräftar inte buckling, hastighet, dämpning, utmattning eller monteringslämplighet för en viss konfiguration. Be om aktuell måttritning och applikationsgranskning.
När man inte ska välja från en webbguide
Stoppa och begär en teknisk granskning när länkaget rör sig i mer än ett plan, den ursprungliga strukturen är böjd eller sprucken, stifthålen är förlängda, krafter eller tryckspikar är okända, cylindern har ett långt kompressionsslag eller ställdonet lyfter/håller en last vars frigöring kan skada någon. Samma försiktighet gäller när en ersättning ändrar borrning, stavdiameter, arbetstryck, monteringsplats eller portorientering.
En säkerhetskritisk hiss eller lasthållningssystem kan behöva mekaniska lås, klassificerade lasthållningsventiler, slangbrottsskydd, redundans och jurisdiktionsspecifik överensstämmelse. Val av montering är inte en ersättning för maskinriskbedömningen.
Skicka BLINCE originalritningen om tillgänglig, klara foton, borrning, stång, slag, indragna och förlängda centra, monteringsmått, stift- eller tappdetaljer, portinformation, tryck, krafter, rörelsebåge, cykelhastighet, vätska, temperatur och kvantitet. Markera vilka dimensioner som är verifierade och vilka som är uppskattningar.
BLINCE kan jämföra HOB-, MOB-, HSG- och specialcylindervägar och identifiera saknade offertdata. Slutlig lämplighet förblir beroende av det bekräftade databladet, maskinstruktur och applikationsteknik. Kontakta BLINCE med din cylinderritning och driftdata.
Vanliga frågor
Vilken är den bästa monteringstypen för hydraulcylinder?
Det finns inget universellt bästa fäste. En fläns eller förlängt dragstångsfäste är vanligtvis förstahandsvalet för en rak, styv och noggrant inriktad lastbana. En gaffel, öga eller tapp passar en länk som roterar i ett plan. Fot- och sidofästen är lämpliga när ramen är designad för deras förskjutna moment.
Vad är skillnaden mellan ett gaffelfäste och ett tappfäste?
En gaffel svänger runt en tapp vid cylinderänden, vanligtvis bakom locket. En tapp svänger runt axeltappar placerade på eller längs cylinderkroppen. Gaffelfästen använder stift-och-klackstöd; tapparna kräver två koaxiallagerblock. Båda svänger normalt i ett plan.
Kan en hydraulcylindergaffel röra sig i två plan?
En vanlig gaffel är en enaxlig led. Det bör inte förväntas följa en flerplansbana. Ett klassificerat sfäriskt lager kan tillåta begränsad vinkelrörelse, men dess vinkel- och lastgränser måste komma från den valda produktdokumentationen.
Förhindrar ett flänsfäste sidobelastning?
Nej. En fläns ger en direkt belastningsbana i mitten endast när monteringsytan och den styrda lasten förblir inriktade och styva under kraft. Ett flexibelt skott, felplacerad stavände eller dåligt styrd last kan fortfarande böja staven.
Hur mycket sidobelastning kan en hydraulcylinder acceptera?
Det finns ingen säker universell procentsats. Tillåten sidobelastning beror på cylinderns lagerkonstruktion, stångstorlek, slaglängd, förlängning, hastighet, montering, momentarm och arbetscykel. Skaffa tillverkarens betyg eller designa om styrningarna och länkaget så att cylindern bär axiell kraft.
Är hydraulcylinderfästen standardiserade?
Vissa monteringsmått är standardiserade inom definierade cylinderfamiljer, såsom ISO 6020-2 kompakta metriska 16 MPa cylindrar. Familjen, nominell storlek och monteringskoden måste matcha. Att kalla båda cylindrarna för 'flänsfäste' eller 'gaffelfäste' bevisar inte dimensionell utbytbarhet.
Vilka mått behövs för en ersättningsgaffelcylinder?
Anteckna åtminstone borrning, stav, slag, indragna och förlängda stift-centrumavstånd, stiftdiameter, gaffelgap och bredd, stavändes dimensioner, portgänga och orientering, tryck, kraftriktning och ledplan. Lägg till driftcykel, miljö, foton och originalritningen när den är tillgänglig.
Ska cylinderstången styra maskinlasten?
Nej. Stången överför axiell kraft; maskinens skenor, lager eller länkage bör kontrollera sidorörelser. Att använda stången som styrning ökar lagerslitaget, risken för tätningsläckage och böjspänningar.
Den här artikeln är en allmän teknisk guide. Slutligt komponentval bör baseras på maskinritningar, uppmätta hydrauliska data, arbetsförhållanden, säkerhetskrav och bekräftelse från en kvalificerad hydraulingenjör eller leverantör.
Blince Hydraulic Team
Blince Hydraulic är ett branschledande företag dedikerat till precisionskonstruerad vätskekraftstillverkning och anpassade hydrauliska lösningar. Uppbackad av årtionden av djupfältsexpertis inom industrimaskiner och tusentals framgångsrika globala implementeringar, fokuserar vårt ingenjörsteam helt på högpresterande hydraulisk komponenttillverkning, inklusive specialiserade orbitalmotorer, högtrycksresor driver motor , och robusta riktningsventiler . Vår produktionsinfrastruktur använder toppmoderna fleraxliga CNC-bearbetningssystem och är helt ISO 9001-certifierade för att garantera repeterbar volymetrisk noggrannhet över varje enskild tillverkningsserie.
Vi levererar snabba, mycket pålitliga och kostnadseffektiva hydrauliska lösningar till tungindustridistributörer, maskintillverkare och underhållspersonal i mer än 150 länder. Oavsett om ditt aktiva projekt kräver en liten volym av skräddarsydda axelprofiler eller en storskalig produktionsserie av kraftfull kugghjulspump i gjutjärn konfigurerar vi våra flexibla produktionsscheman för att möta dina målledtider med total prissättningsförutsägbarhet. Att samarbeta med Blince innebär att säkerställa maximal systemeffektivitet, elitmaterialkvalitet och kompromisslös vätskekraftsprofessionellitet.
För att lära dig mer om vårt kompletta produktsortiment, besök vår officiella hemsida: www.blince.com.