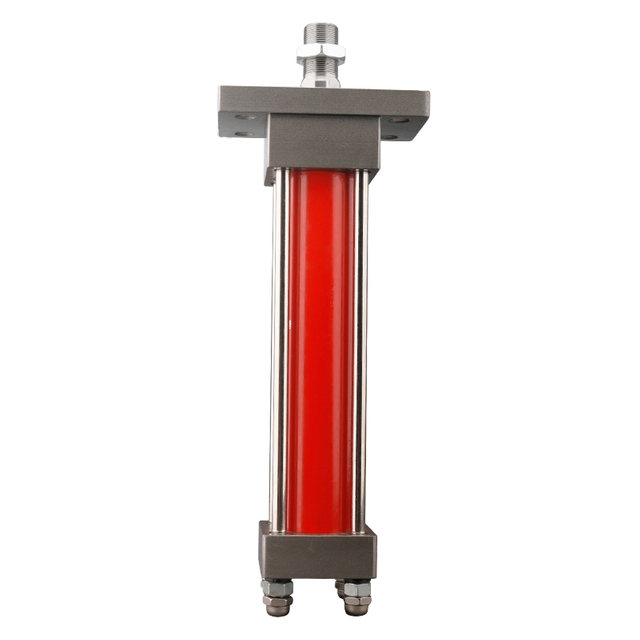
Ein Ersatzzylinder kann die richtige Bohrung, den richtigen Hub und die richtige Druckstufe haben und trotzdem frühzeitig ausfallen, weil die Stange durch die Halterung verbogen wird. Dieser Fehler beginnt oft mit einer Zeichnung, die nur die Pin-zu-Pin-Länge anzeigt. Die fehlenden Details – Drehebene, Lastrichtung, Zapfenposition, Flanschfläche oder Fußhöhe – entscheiden darüber, wie die Kraft den Maschinenrahmen erreicht.
Kurze Antwort: Wählen Sie anhand des Bewegungs- und Lastpfads eine Montageart für den Hydraulikzylinder aus. Verwenden Sie eine feste Mittellinienbefestigung, z. B. einen Flansch, wenn die Last gerade verläuft und der Rahmen eine präzise Ausrichtung gewährleisten kann. Verwenden Sie einen Gabelkopf, eine hintere Öse oder einen Zapfen, wenn der Zylinder einem Bogen in einer Ebene folgen muss. Fuß- und Seitenhalterungen können die Verpackung vereinfachen, ihre Stützebene ist jedoch von der Mittellinie des Zylinders versetzt, sodass die Maschinenstruktur dem resultierenden Moment standhalten muss. Ein sphärisches Lager kann begrenzte Winkelbewegungen aufnehmen; Es repariert keine schlechte Verbindungsgeometrie.
Auswahlgrenze: Die Halterung steuert, wie Kraft in die Struktur eindringt. Bohrung, Stangendurchmesser, Hub, Druckfähigkeit, Knickspielraum, Stiftfestigkeit oder Austauschbarkeit werden nicht allein festgelegt.
Was sind die wichtigsten Befestigungsarten für Hydraulikzylinder?
Hydraulikzylinderhalterungen lassen sich in drei Arbeitsgruppen einteilen: feste Mittellinienhalterungen, , feste versetzte Halterungen und Schwenkhalterungen . Flansche und verlängerte Zugstangen sind Beispiele für Mittellinien; Füße und seitliche Laschen sind versetzte Beispiele; Gabelköpfe, Ösen und Zapfen sind Beispiele für Drehzapfen. Die richtige Gruppe folgt dem Lastweg und der Gestängebewegung, nicht dem Namen der Maschine.
Der Leitfaden zur Zylinderauswahl von Parker verwendet dieselben drei grundlegenden Kategorien. Die praktische Regel lautet, dass die Montageanordnung die Kraft auf der Zylindermittellinie absorbieren sollte. Parker empfiehlt außerdem, darüber nachzudenken, ob der Zylinder drückt oder zieht, wie schnell er sich bewegt und ob der Lastpfad fest oder schwenkbar ist.
Stift, Buchse, Spiel und Bewegung außerhalb der Ebene
Entlang des Körpers schwenken
Kopf-, Kappen-, Zwischen- oder Mittelzapfen
Bogen um die Zapfenachse
Kompaktes Gehäuse und wählbare Drehposition
Ausrichtung des Lagerblocks und Biegen des Zapfenbolzens
Bei der Tabelle handelt es sich um eine Auswahlkarte, nicht um einen Maßstandard. Eine „Gabelkopfhalterung“ von zwei Anbietern kann unterschiedliche Bolzendurchmesser, Gabelkopfabstände, Spitzenhöhen und geschlossene Längen haben. Wenn es auf die dimensionale Austauschbarkeit ankommt, ist eine einheitliche Familienbezeichnung erforderlich. Zum Beispiel, ISO 6020-2:2015 definiert Montageabmessungen für eine bestimmte metrische Kompaktzylinderfamilie mit 16 MPa-Einzelkolben. Es macht nicht jeden metrischen Zylinder austauschbar.
Beginnen Sie mit zwei Fragen: gerade Fahrt oder Bogen, drücken oder ziehen?
Skizzieren Sie den Zylinder an beiden Enden seines Hubs. Verbinden Sie den Kappenendstift, den Stangenendstift und die Drehpunkte der Maschine. Wenn die Stangenendverbindung einem Bogen folgt, muss sich mindestens eine Zylinderverbindung mit diesem Bogen drehen. Durch die Befestigung beider Enden an starren Halterungen wird die Verbindung nicht gerade; Es überträgt den geometrischen Fehler auf die Stange, die Buchse, die Stifte und den Rahmen.
Markieren Sie als nächstes die dominante Kraftrichtung. Ein Zylinder, der hauptsächlich drückt, setzt die Stange unter Druck und erfordert möglicherweise eine Knickprüfung. Ein Zylinder, der hauptsächlich zieht, setzt die Stange unter Spannung, aber die Halterungen und Stifte sehen immer noch die volle Last. Die allgemeinen Auswahlrichtlinien von Parker bevorzugen die Montage am Kopfende für einen Druck-/Druckbetrieb und die Montage am Kopfende für einen Zug-/Zugbetrieb, da dadurch der belastete Lastweg verkürzt wird. Verpackungs- oder Verknüpfungsbeschränkungen können zu einer anderen Anordnung führen, aber der Designer sollte dann die Konsequenzen berechnen, anstatt von einer Äquivalenz auszugehen.
Geschwindigkeit verändert das Bild. Ein Spiel, das bei einer langsamen Vorrichtung kaum Probleme verursacht, kann bei einer schnell laufenden Maschine bei jeder Umkehr zu einem Stoß werden, der die beiden Stiftlagerflächen abwechselnd belastet. Druckspitzen können die Halterung auch weit über den konstanten Manometerwert hinaus belasten. Bei Stößen, hoher Zyklenzahl oder übermäßiger Belastung reicht die statische Kraft allein nicht aus.
Feste Mittellinienhalterungen: Flansch und verlängerte Spurstangen
Bei einer Flanschmontage handelt es sich um den saubersten Lastpfad
Ein Flansch platziert die Stützfläche in der Nähe der Zylindermittellinie und überträgt den Schub auf eine starre Trennwand oder ein Maschinenelement. Es ist oft eine gute Wahl für Pressen, Klemmen, Tore und Linearantriebe, deren Last auf einer Achse bleibt. Ein Kappenflansch ist normalerweise die direktere Anordnung für eine Drucklast; Ein Kopfflansch kann einer Zuglast standhalten.
Ein Flansch ist nur so gut wie der Rahmen dahinter. Eine dünne Platte kann sich so stark verbiegen, dass ein ordnungsgemäß bearbeiteter Zylinder falsch ausgerichtet wird. Daher muss die Montagefläche unter Last flach, steif und rechtwinklig zur Verfahrachse bleiben. Schraubenqualität, Eingriff, Vorspannung, Randabstand und Flansch-Stirn-Kontakt erfordern eine Strukturprüfung auf Zeichnungsebene.
Bei der Flanschmontage geht auch der Wartungszugang gegen die Steifigkeit verloren. Eine hintere Trennwand kann Anschlüsse verdecken oder den Zugang zu Dichtungen erschweren. Ein vorderer Flansch kann Platz am Stangenende beanspruchen. Hierbei handelt es sich um Verpackungskosten und nicht um einen Grund, einen Ausrichtungsfehler zu akzeptieren.
Erweiterte Spurstangenbefestigung
Eine verlängerte Spurstangenhalterung kann die Kraft nahe der Mittellinie übertragen, während der Zylinder abnehmbar bleibt. Dies ist bei industriellen Zugstangenzylindern üblich und ermöglicht es dem Maschinenkonstrukteur, das Kappenende, das Kopfende oder beide entsprechend der Serienzeichnung zu stützen. Die Zugstangen und Befestigungsmuttern sind Teil der Zylinderstruktur, daher sollten Ersatz, zusätzliche Distanzstücke und nicht standardmäßige Mutterpositionen vom Hersteller überprüft werden.
Der Katalog der Miller-Serie von Parker beschreibt Spurstangen- und Flanschanordnungen als Mittellinienstützen und betont die starre Ausrichtung. Die Maßtabellen sind spezifisch für die Parker-Serie. Sie sind ein Beweis für das Last-Weg-Prinzip, keine Maße für eine andere Marke.
Feste versetzte Halterungen: Fuß- und Seitenmontage
Fuß- oder Seitenbefestigungen können praktisch sein, wenn ein Zylinder auf einer Grundplatte stehen, von oben zugänglich bleiben oder neben dem angetriebenen Element passen muss. Der Kompromiss ist mechanischer Natur: Die Montageebene liegt unterhalb oder neben der Kraftlinie. Dieser Versatz erzeugt einen Moment, wenn der Zylinder Schub entwickelt.
Stellen Sie sich vor, Sie schieben eine Tür in die Nähe des Scharniers und nicht durch die Mitte. Die Kraft ist in beiden Fällen real, aber der Versatz verändert, was die Befestigung aushalten muss. Bei einem seitlich montierten Zylinder wirken Reibung an der Montagefläche, Bolzenvorspannung, Keile, Dübel und Rahmensteifigkeit gemeinsam. Wenn die Verbindung durchrutscht, können die Bolzen wiederholt scheren und die Zylinderachse kann sich bewegen.
Für Schwer- oder Stoßbelastungen sind in Zylinderkatalogen häufig Schlüssel oder Stifte zur Positionierung der Halterung angegeben. Improvisieren Sie ihre Position nicht. Der Auf den anwendungstechnischen Seiten von Schrader Bellows wird darauf hingewiesen, dass nicht mittig ausgerichtete Rahmen dem auftretenden Moment standhalten müssen, und es werden verkeilte oder verstiftete Seitenbefestigungen besprochen. Sie warnen auch davor, die Wärmeausdehnung falsch einzudämmen. Die genauen Schlüsselabmessungen und die Einspannmethode sind der ausgewählten Serie und Maschinenzeichnung zu entnehmen.
Wählen Sie eine Fuß- oder Seitenmontage, wenn der Rahmen für diesen Versatzweg ausgelegt ist, und zwar nicht nur, weil eine Basishalterung einfach herzustellen ist. Überprüfen Sie diese Punkte vor der Genehmigung:
Abstand von der Zylindermittellinie zur Montageebene;
Richtung des Spitzenschubs und ob er sich umkehrt;
Grundplattendicke, Schweißnähte, Bolzen, Keile und Kontaktfläche;
Zugang zum Anziehen und Prüfen;
thermisches Wachstum und welche Merkmale den Zylinder positionieren bzw. klemmen;
Durchbiegung an der Stangenendverbindung über den gesamten Hub.
Schwenklager: Gabelkopf, hinteres Auge und sphärisches Lager
Gabelkopfbefestigung für Hydraulikzylinder
Ein Gabelkopf verwendet einen Stift durch zwei Wangen und ein passendes Auge. Es ermöglicht die Drehung des Zylinders um die Stiftachse und eignet sich daher für eine Verbindung, die einem Bogen in einer Ebene folgt. Zu den üblichen Anwendungen gehören Kippmulden, Türen, Kippplattformen, landwirtschaftliche Gestänge und Materialtransportmechanismen.
Wichtig sind die Worte „in einer Ebene“. Ein einfacher Gabelkopf kann eine Verdrehung oder einen Winkelfehler der zweiten Achse nicht frei korrigieren. Wenn die Maschinenhalterungen nicht parallel sind, kann der Stift klemmen und der Zylinder kann zur Seite gedrückt werden. Ein verschlissener Stift oder ein verlängertes Loch erhöht den Aufprall beim Umkehren; Durch Festziehen der Passform ohne Korrigieren der Halterungsausrichtung kann ein Aufprall mit einer Bindung ersetzt werden.
Notieren Sie für einen Austausch mehr als den Stiftdurchmesser. Messen Sie den Gabelkopfspalt, die Wangendicke, die Buchsenbreite, die Stiftlänge, die Mittenhöhe, die eingefahrene Mitte-zu-Mitte-Länge und die ausgefahrene Mitte-zu-Mitte-Länge. Beachten Sie, ob der Stift durch einen Clip, eine Schraube, eine Platte oder ein Gewindeelement gehalten wird. Fotografieren Sie die Verbindung aus zwei Richtungen bei mechanisch unterstützter Maschine.
Hinteres Auge und Kugelauge
Eine einfache hintere Öse verhält sich wie eine einzelne Öse und dreht sich normalerweise um eine Stiftachse. Ein sphärisches Lagerauge kann eine begrenzte Winkelbewegung aufnehmen, was nützlich sein kann, wenn das Gestänge kleine, unvermeidbare Fehlausrichtungen aufweist. Der zulässige Winkel, die Radiallast, die Axiallast, die Schmierung und die Schwingungslebensdauer werden vom Lager- und Zylinderhersteller bestimmt.
Verwenden Sie ein kugelförmiges Auge nicht als Allheilmittel. Bei einer echten Mehrebenenverbindung muss die Gelenkanordnung für eine mehrachsige Bewegung ausgelegt sein. Einige Kataloge geben kleine zulässige Winkel für bestimmte Gelenklager an, diese Werte sind jedoch serienspezifisch. Das Kopieren eines Winkels aus einem nicht zugehörigen Katalog stellt keine technische Einschränkung für den ausgewählten Zylinder dar.
Zapfenbefestigung für Hydraulikzylinder
Bei einer Zapfenhalterung werden zwei zylindrische Zapfen auf oder in der Nähe des Zylinderkörpers platziert. Lagerblöcke tragen diese Zapfen, sodass sich der Zylinder um eine feste Querachse dreht. Kopf-, Kappen-, Mittel- und Zwischenzapfen ermöglichen es dem Konstrukteur, diese Achse entsprechend der Verbindung und dem verfügbaren Raum zu positionieren.
Da sein Drehpunkt nicht über die Kappe hinausragt, passt ein Zapfen in eine Hülle, in der kein Platz für einen hinteren Gabelkopf ist. Das Verschieben dieses Drehpunkts ändert auch die effektive freitragende Länge und den überstrichenen Weg des Zylinders. Die beiden Lagerböcke müssen jedoch koaxial sein, den richtigen Abstand haben und nahe genug an den Lagerzapfenschultern liegen, um ein Verbiegen der Lagerzapfen zu vermeiden.
Der Drehzapfen soll sich in seinen Lagern drehen und Scherkräfte aufnehmen. Ein großer, nicht unterstützter Spalt kann ihn in einen Biegestift verwandeln. Falsch ausgerichtete Lagerböcke können das Gehäuse festklemmen oder einen Lagerzapfen stärker belasten als den anderen. Überprüfen Sie vor der Freigabe die Herstellerzeichnung auf Zapfendurchmesser, Schulterabstand, Lagerbreite, Schmierung, Axialsicherung und zulässige Montagetoleranzen.
Gabelkopf vs. Zapfen: Was ist besser?
Wählen Sie einen Gabelkopf, wenn ein hinterer Drehpunkt akzeptabel ist, sich das Gestänge hauptsächlich in einer Ebene dreht und eine Bolzen-Buchsen-Verbindung leicht zu überprüfen ist. Wählen Sie einen Drehzapfen, wenn der Zylinder um einen Punkt entlang seines Körpers schwenken muss oder die Hülle keinen hinteren Drehpunkt aufnehmen kann. Keines von beiden ist von Natur aus stärker. Festigkeit und Lebensdauer hängen von den gewählten Abmessungen, der Stützgeometrie, dem Druck, der Kraft, dem Stoß und der Zyklenzahl ab.
Entscheidung
Hinterer Gabelkopf / Auge
Zapfen
Drehpunkt
Normalerweise jenseits der Obergrenze
Auf oder entlang des Zylinderkörpers
Verpackung
Fügt die hintere Länge hinzu
Kann den hinteren Umschlag verkürzen
Stützteile
Stift, Laschen und Buchse
Zwei ausgerichtete Lagerblöcke und Zapfen
Häufiger Verschleißpunkt
Stift-/Buchsen- und Radnabenlöcher
Zapfenlager und Zapfenschultern
Ausrichtungsempfindlichkeit
Halterungsparallelität und Stiftachse
Koaxiale Lagerböcke plus Stiftachse
Beste Verwendung
Einfache Ein-Ebenen-Verbindung
Kompakter Ein-Ebenen-Drehpunkt mit kontrollierter Drehpunktposition
Warum Montagefehler zur Seitenlast werden
Hydraulikzylinder können axiale Spannung oder Kompression effizient übertragen. Eine Nebenreaktion führt dazu, dass die Stange die Stopfbüchse oder das Lager ungleichmäßig berührt, was zu einer Biegung der Stange führen kann. Zu den Symptomen können asymmetrischer Lagerverschleiß, Polierspuren auf einer Seite der Stange, wiederkehrende Dichtungslecks, Stiftverschleiß, Quietschen, langsame Stellen oder ein Zylinder gehören, der sich nur dann frei bewegt, wenn er vom Mechanismus getrennt ist.
Seitenlast kann aus mehreren Quellen stammen: feste Halterungen an einem bogenförmigen Gestänge, nicht parallele Gabelösen, versetzte Maschinenbelastung, eine flexible Flanschplatte, nicht koaxiale Zapfenblöcke, eine verbogene Struktur, verschlissene Stifte oder eine Basis, die sich unter Last verschiebt. In den Sicherheitsanweisungen für Hubzylinder von Enerpac werden außerdem exzentrische Belastung, Fehlausrichtung, verschobene Schwerpunkte, unsynchronisiertes Heben und instabile Untergründe als Seitenlastursachen identifiziert. Dieses Dokument deckt schwere Hebegeräte ab, daher sollten seine Betriebsregeln nicht als Datenblatt für BLINCE-Zylinder behandelt werden.
Arbeitsbeispiel: Kraft und eine vereinfachte Winkelkomponente
Stellen Sie sich einen Zylinder mit 80 mm Bohrung vor, der bei 100 bar ausfährt. 100 bar in 10 MPa umrechnen:
A = πd⊃2;/4 = π × (0,08 m)⊃2;/4 = 0,005027 m²
F_ideal = pA = 10.000.000 Pa × 0,005027 m² = 50.265 N ≈ 50,3 kN
Das Ergebnis ist eine ideale Auszugskraft. Es schließt stangenseitigen Gegendruck, Dichtungsreibung, Strömungsverluste und Drucktransienten aus.
Verwenden Sie nun eine hypothetische Fehlanpassung von 2°, um zu zeigen, wie eine große Axialkraft eine nichttriviale Querkomponente erzeugen kann:
Bei diesen 1,75 kN handelt es sich um eine vereinfachte Vektordarstellung, nicht um die tatsächliche seitliche Belastung der Stopfbuchse und um keinen zulässigen Fehlausrichtungswert. Die tatsächlichen Reaktionskräfte hängen davon ab, was den Zylinder, die Hebelarme, die Steifigkeit der Halterung, das Bolzenspiel, die Reibung, die Beschleunigung und die Druckspitzen einschränkt. Zwei Grad können in einer Baugruppe inakzeptabel sein und in einer anderen durch eine Nennverbindung ausgeglichen werden. Verwenden Sie die ausgewählten Zylinder-, Lager- und Gestängedaten, um Grenzwerte festzulegen.
Ausgearbeitetes Beispiel: Warum der Stiftdurchmesser allein nicht ausreicht
Wenn die gleichen 50,3 kN bei idealer Doppelscherung von einem 30-mm-Stift getragen würden:
Diese Nummer genehmigt den Pin nicht. Dabei werden Bolzenbiegung, Lagerdruck in den Laschen und Buchse, Abstand zwischen Stützen, Materialstreckung und Ermüdungsfestigkeit, Spannungskonzentration, Stöße, Korrosion, Schmierung und Verschleiß außer Acht gelassen. Ein locker gelagerter Stift kann beim Biegen versagen, selbst wenn ein einfacher Doppelschnitt mittelmäßig aussieht.
Flansch- oder Fußmontage: der sinnvolle Kompromiss
Ein Flansch sorgt normalerweise für einen saubereren axialen Lastpfad. Es erfordert eine steife, quadratische Trennwand und kann den Wartungszugang einschränken. Eine Fußhalterung verbessert oft den Zugang und ermöglicht das Aufsetzen des Zylinders auf einer Basis, aber der Versatz zwischen der Kraftlinie und der Basis erzeugt ein strukturelles Moment. Die richtige Wahl ist diejenige, für die der Maschinenrahmen ausgelegt ist.
Der Zylinderpreis allein ist ein schlechter Vergleich. Berücksichtigen Sie die Trennwand, die Keile, die bearbeiteten Flächen, die Lagerblöcke, den Wartungszugang und den eventuellen Austausch der Stifte. Die preisgünstigere Halterung erfordert möglicherweise eine teurere Maschinenstruktur.
Montageprüfungen nach Antrag
Press-, Klemm- oder gerade Linearvorrichtung
Eine Flansch- oder Mittellinien-Zugstangenmontage ist normalerweise das erste Konzept, wenn die angetriebene Platte oder der Schlitten auf Führungen bleibt. Stellen Sie sicher, dass die Führungen und nicht die Zylinderstange der seitlichen Kraft standhalten. Führen Sie für einen langen Schubhub eine Berechnung der Stangenknickung unter Verwendung der tatsächlichen Endbedingungen und der nicht unterstützten Länge durch.
Kippmulde, Ausleger oder Kippplattform
Die Zylinderenden folgen wechselnden Winkeln. Gabel-, Augen- oder Kugellagerverbindungen sind üblich, die Verbindungszeichnung muss jedoch die Bewegungsebene und den Winkel während des gesamten Hubs bestätigen. Überprüfen Sie Übertotpunktpositionen, Interferenzen, Schlauchbiegeradius und Lastschwankungen, wenn sich der Hebelarm ändert. Stützen Sie angehobene Geräte vor der Inspektion mechanisch ab.
Kompakter Transfer- oder Schwingmechanismus
Ein Zapfen kann den Drehpunkt in der Nähe des Zylinderkörpers platzieren und so Platz auf der Rückseite sparen. Modellieren Sie den geschwenkten Umschlag in eingefahrener, mittlerer und ausgefahrener Position. Halten Sie die Lagerblöcke gemäß der ausgewählten Zeichnung ausgerichtet und nahe an den Zapfenschultern.
Seitlich montierter Industrieantrieb
Durch eine Fuß- oder Seitenlaschenmontage können Anschlüsse und Zugstangen zugänglich bleiben. Entwerfen Sie die Basis so, dass sie das Versatzmoment aufnehmen kann, und verwenden Sie die für die Serie angegebene Positionierungsmethode. Stellen Sie sicher, dass sich die Zylinderachse nach dem Zusammenbau nicht durch Schweißnahtverzug oder Bodendurchbiegung verändert.
Wie BLINCE-Zylinderfamilien in die Auswahl gelangen
Die Halterung ist nur eine Ebene der Auswahl. Bohrung, Stangendurchmesser, Hub, Betriebsdruck, Anschlüsse, Dichtungen, Drehzahl, Umgebung und Einschaltdauer müssen dennoch zur Anwendung passen. Der Das Hydraulikzylinder-Sortiment von BLINCE bildet den Ausgangspunkt der Produktfamilie. Eine Projektzeichnung sollte die endgültige Entscheidung regeln.
Der Der doppeltwirkende Zugstangenzylinder von BLINCE HOB wird auf seiner öffentlichen Seite als Hochleistungsfamilie mit Bohrungen von 40–250 mm, einem veröffentlichten Bereich von 0,3–14 MPa und Hüben bis zu 5000 mm präsentiert. Auf der Seite werden Optionen aufgeführt, darunter FA-Flansch-, CA-Hinterohr- und LB-Fußformen. Hierbei handelt es sich um Kataloggrenzen, nicht um ein Versprechen, dass jede Kombination geeignet oder sofort verfügbar ist; Bestätigen Sie das aktuelle Datenblatt und die Projektgeometrie.
Für leichtere Industrieaufgaben ist die Die Hydraulikzylinder der BLINCE MOB-Serie mit 7 MPa werden als leichte Familie mit Montage- und Anpassungsoptionen beschrieben. Der Anwendungsdruck, die Last, der Hub, die Stangengröße und die Montagezeichnung entscheiden immer noch darüber, ob MOB geeignet ist.
Ein Hydraulikzylinder der HSG-Serie oder kundenspezifische Zylinder passen möglicherweise zu mobilen oder maschinenspezifischen Geometrien, die nicht sauber zu einem industriellen Spurstangenmuster passen. BLINCE sollte die Zeichnungs- und Zolldaten vergleichen, bevor er eine Familie empfiehlt.
Checkliste für die Messung von Ersatzflaschen
Entfernen Sie einen tragenden Zylinder erst, wenn die Maschine gemäß den Anweisungen des Geräteherstellers mechanisch abgestützt, isoliert und drucklos ist. Sobald Sie sicher sind, sammeln Sie Folgendes ein:
Maschinenfunktion und ob der Zylinder drückt, zieht oder beides tut.
Maximaler Arbeitsdruck, Entlastungseinstellung und bekannte Druckspitzen.
Erforderliche Kraft in jede Richtung oder die zu ihrer Berechnung erforderliche Last- und Gestängegeometrie.
Bohrung, Stangendurchmesser und Hub, sofern bekannt.
Vollständig eingefahrene und vollständig ausgefahrene Montagemittenabstände.
Montagestil und sein Code aus der Originalzeichnung oder dem Typenschild.
Durchmesser, Breite, Spalt, Mittenhöhe und Haltemethode des Gabelkopfes/Ösenbolzens.
Zapfendurchmesser, Schulter-zu-Schulter-Abstand, axiale Lage und Lagerblockabmessungen.
Flanschdicke, Führungs- oder Registerdurchmesser, Lochkreismuster, Lochgröße und Lage der Stirnfläche.
Lochmuster für Fuß- oder Seitenmontage, Höhe der Basis bis zur Mittellinie und Details zur Positionierung von Schlüsseln/Dübeln.
Abmessungen für Stangengewinde, Gabelkopf, Auge oder Kugellager.
Anschlussgewinde, Größe, Ausrichtung und Spielraum für Anschlüsse und Schlauchbewegung.
Geschwungener Hüllkurven- und Gelenkwinkel in eingefahrener, mittlerer und ausgefahrener Position.
Taktrate, Geschwindigkeit, Verweildauer und erwartete Jahreszyklen.
Flüssigkeit, Temperatur, Verschmutzungsgrad, Außen-/Korrosionsbelastung und Abwaschanforderungen.
Fotos von der Seite und von oben, außerdem die Typenschilder der Maschine und des Zylinders.
Ein Stahlmaßstab in einem Foto hilft dem Rezensenten, den Maßstab zu verstehen, es handelt sich jedoch nicht um eine gemessene Abmessung. Kennzeichnen Sie jeden Wert als aus der Zeichnung abgeleitet, direkt gemessen oder geschätzt. Durch das Mischen dieser Quellen ohne Etiketten kann ein Ersatz mit dem richtigen Hub und der falschen installierten Länge geliefert werden.
Häufige Fehler, die die Lebensdauer des Zylinders verkürzen
Es wird nur die Pin-zu-Pin-Länge kopiert
Zwei Zylinder können sich einen eingefahrenen Achsabstand teilen und dennoch unterschiedliche Hübe, verlängerte Achsmitten, Anschlusspositionen, Gabelkopfabstände oder Zapfenpositionen haben. Passen Sie die vollständige Zeichnung an.
Eine Gabelkopfverbindung starr machen
Zu fest angezogene Wangen, falsch ausgerichtete Distanzstücke oder eine festsitzende Buchse können den beabsichtigten Drehpunkt verhindern. Das Gestänge versucht dann, die Stange zu biegen, während sie sich durch den Bogen bewegt.
Ich erwarte, dass ein sphärisches Lager jeden Fehler auffangen kann
Gelenklager haben endliche Winkel und Tragzahlen. Sie können eine geplante kleine Winkelbewegung aufnehmen, keine strukturelle Verdrehung oder einen falsch positionierten Drehpunkt.
Stützzapfen zu weit von ihren Schultern entfernt
Ein zu großer Lagerblockspalt verstärkt die Durchbiegung des Lagerzapfens. Folgen Sie der ausgewählten Serienzeichnung und prüfen Sie die Tragkonstruktion unter Belastung.
Lassen Sie die Befestigungsschrauben wiederholte Scherkräfte selbstständig lokalisieren und tragen
Einige seitlich montierte Anordnungen erfordern Schlüssel oder Stifte. Verwenden Sie die vom Hersteller vorgesehene Ortungsmethode und berechnen Sie die Rahmenverbindung. Fügen Sie keinen willkürlichen Dübel hinzu, der die Wärmeausdehnung oder die Serviceentfernung beeinträchtigt.
Verwendung der Stange als Maschinenführung
Der Zylinder sollte eine Axialkraft bereitstellen. Linearlager, Schienen oder das Gestänge sollen die seitliche Bewegung steuern. Eine neue Dichtung kann eine Stange nicht fixieren, die von der Maschine zur Seite gedrückt wird.
Es wird davon ausgegangen, dass das Katalogmaximum für jede Halterung und jeden Einsatz gilt
Der auf einer Produktseite angegebene maximale Druck oder Hub bestätigt nicht die Knickung, Geschwindigkeit, Dämpfung, Ermüdung oder Montageeignung für eine bestimmte Konfiguration. Fordern Sie die aktuelle Maßzeichnung und Anwendungsübersicht an.
Wann Sie nicht aus einem Web-Guide auswählen sollten
Halten Sie an und fordern Sie eine technische Überprüfung an, wenn sich das Gestänge in mehr als einer Ebene bewegt, die ursprüngliche Struktur verbogen oder gerissen ist, die Stiftlöcher verlängert sind, Kräfte oder Druckspitzen unbekannt sind, der Zylinder einen langen Kompressionshub hat oder der Aktuator eine Last anhebt/hält, deren Loslassen jemanden verletzen könnte. Die gleiche Vorsicht gilt, wenn sich bei einem Austausch Bohrung, Stangendurchmesser, Betriebsdruck, Montageort oder Anschlussausrichtung ändern.
Für einen sicherheitskritischen Aufzug oder ein Lasthaltesystem sind möglicherweise mechanische Verriegelungen, Lasthalteventile mit Nennleistung, ein Schlauchplatzschutz, Redundanz und länderspezifische Konformität erforderlich. Die Auswahl der Montage ist kein Ersatz für die Risikobewertung der Maschine.
Senden Sie BLINCE die Originalzeichnung, falls verfügbar, klare Fotos, Bohrung, Stange, Hub, eingefahrene und ausgefahrene Zentren, Montageabmessungen, Bolzen- oder Zapfendetails, Anschlussinformationen, Druck, Kräfte, Bewegungsbogen, Zyklusrate, Flüssigkeit, Temperatur und Menge. Markieren Sie, welche Maße verifiziert und welche Schätzungen sind.
BLINCE kann HOB-, MOB-, HSG- und benutzerdefinierte Zylinderrouten vergleichen und fehlende Angebotsdaten identifizieren. Die endgültige Eignung unterliegt weiterhin dem bestätigten Datenblatt, der Maschinenstruktur und der Anwendungstechnik. Kontaktieren Sie BLINCE mit Ihren Zylinderzeichnungen und Betriebsdaten.
Häufig gestellte Fragen
Was ist die beste Montageart für Hydraulikzylinder?
Es gibt keine universell beste Halterung. Für einen geraden, steifen und genau ausgerichteten Lastpfad ist meist eine Flansch- oder verlängerte Spurstangenbefestigung die erste Wahl. Ein Gabelkopf, eine Öse oder ein Zapfen eignen sich für ein Gestänge, das sich in einer Ebene dreht. Fuß- und Seitenhalterungen sind geeignet, wenn der Rahmen für ihr Versatzmoment ausgelegt ist.
Was ist der Unterschied zwischen einer Gabelkopfmontage und einer Zapfenmontage?
Ein Gabelkopf dreht sich um einen Stift am Zylinderende, normalerweise hinter der Kappe. Ein Zapfen dreht sich um Zapfen, die auf oder entlang des Zylinderkörpers positioniert sind. Gabelkopfbefestigungen verwenden eine Stift- und Laschenhalterung; Zapfen erfordern zwei koaxiale Lagerblöcke. Beide schwenken normalerweise in einer Ebene.
Kann sich ein Gabelkopf eines Hydraulikzylinders in zwei Ebenen bewegen?
Ein Gabelkopf ist ein einachsiges Gelenk. Es sollte nicht erwartet werden, dass es einem Pfad mit mehreren Ebenen folgt. Ein spezifiziertes Gelenklager kann eine begrenzte Winkelbewegung zulassen, seine Winkel- und Belastungsgrenzen müssen jedoch der ausgewählten Produktdokumentation entnommen werden.
Verhindert eine Flanschmontage seitliche Belastungen?
Nein. Ein Flansch bietet nur dann einen direkten Lastpfad in der Mittellinie, wenn die Montagefläche und die geführte Last ausgerichtet und unter Krafteinwirkung steif bleiben. Eine flexible Trennwand, eine falsch platzierte Stangenendhalterung oder eine schlecht geführte Last können die Stange dennoch verbiegen.
Wie viel Seitenlast kann ein Hydraulikzylinder aufnehmen?
Es gibt keinen sicheren universellen Prozentsatz. Die zulässige Seitenlast hängt von der Lagerkonstruktion des Zylinders, der Stangengröße, dem Hub, der Verlängerung, der Geschwindigkeit, der Montage, dem Hebelarm und dem Arbeitszyklus ab. Holen Sie die Herstellerbewertung ein oder konstruieren Sie die Führungen und das Gestänge so, dass der Zylinder die Axialkraft überträgt.
Sind hydraulische Zylinderhalterungen standardisiert?
Einige Montageabmessungen sind innerhalb definierter Zylinderfamilien standardisiert, z. B. kompakte metrische 16-MPa-Zylinder nach ISO 6020-2. Familie, Nenngröße und Montagecode müssen übereinstimmen. Die Bezeichnung beider Zylinder als „Flanschmontage“ oder „Gabelkopfmontage“ beweist nicht, dass die Abmessungen austauschbar sind.
Welche Abmessungen werden für einen Ersatz-Gabelkopfzylinder benötigt?
Notieren Sie mindestens Bohrung, Stange, Hub, eingefahrene und ausgefahrene Stiftmittenabstände, Stiftdurchmesser, Gabelkopfspalt und -breite, Abmessungen des Stangenendes, Anschlussgewinde und -ausrichtung, Druck, Kraftrichtung und Gelenkebene. Fügen Sie Arbeitszyklus, Umgebung, Fotos und die Originalzeichnung hinzu, sofern verfügbar.
Soll die Zylinderstange die Maschinenlast führen?
Nein. Die Stange überträgt die Axialkraft; Die Schienen, Lager oder Gestänge der Maschine sollten die seitliche Bewegung steuern. Die Verwendung der Stange als Führung erhöht den Lagerverschleiß, das Risiko von Dichtungslecks und die Biegebelastung.
Dieser Artikel ist ein allgemeiner technischer Leitfaden. Die endgültige Auswahl der Komponenten sollte auf Maschinenzeichnungen, gemessenen Hydraulikdaten, Arbeitsbedingungen, Sicherheitsanforderungen und der Bestätigung eines qualifizierten Hydraulikingenieurs oder Lieferanten basieren.
Blinke Hydraulic Team
Blince Hydraulic ist ein branchenführendes Unternehmen, das sich auf präzisionsgefertigte Fluidtechnikfertigung und kundenspezifische Hydrauliklösungen spezialisiert hat. Gestützt auf jahrzehntelanges Fachwissen im Bereich Industriemaschinen und Tausende erfolgreicher weltweiter Einsätze konzentriert sich unser Ingenieursteam ausschließlich auf die Herstellung leistungsstarker hydraulischer Komponenten, einschließlich spezielle Orbitalmotoren, Hochdruck-Fahrantriebe , Motor und robuste Wegeventile . Unsere Produktionsinfrastruktur nutzt modernste mehrachsige CNC-Bearbeitungssysteme und ist vollständig nach ISO 9001 zertifiziert, um eine wiederholbare volumetrische Genauigkeit bei jedem einzelnen Fertigungsdurchlauf zu gewährleisten.
Wir liefern schnelle, höchst zuverlässige und kosteneffiziente Hydrauliklösungen an Händler in der Schwerindustrie, Maschinenhersteller und Wartungsteams in mehr als 150 Ländern. Ganz gleich, ob Ihr aktives Projekt eine Kleinserie kundenspezifischer Wellenprofile oder eine Großserienproduktion erfordert Als Hochleistungs-Zahnradpumpe aus Gusseisen konfigurieren wir unsere flexiblen Produktionspläne so, dass Sie Ihre angestrebten Vorlaufzeiten bei absoluter Preisvorhersehbarkeit einhalten. Eine Partnerschaft mit Blince bedeutet die Sicherstellung maximaler Systemeffizienz, erstklassiger Materialqualität und kompromissloser Fluidtechnik-Professionalität.
Um mehr über unser komplettes Produktsortiment zu erfahren, besuchen Sie unsere offizielle Website: www.blince.com.
Tek, Viskosität und Luft. Lernen Sie effektive Lösungen kennen, um eine Motorüberlastung zu verhindern, Ihr System zu schützen und eine zuverlässige Leistung sicherzustellen. Eine Pflichtlektüre für die Wartung hydraulischer Systeme.'