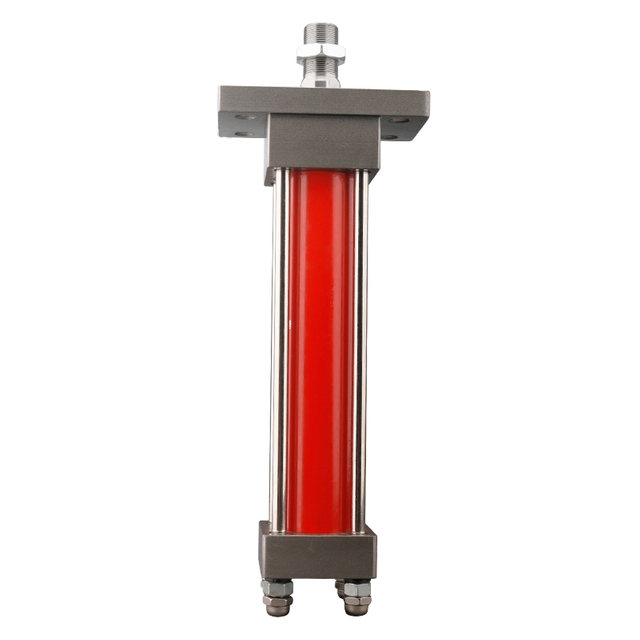
Un cilindro de repuesto puede tener el diámetro, la carrera y la presión nominal correctos y aun así fallar prematuramente porque su soporte hace que la varilla se doble. Ese error a menudo comienza con un dibujo que muestra sólo la longitud de pin a pin. Los detalles que faltan (plano de pivote, dirección de la carga, posición del muñón, cara de la brida o altura del pie) deciden cómo llega la fuerza al bastidor de la máquina.
Respuesta corta: elija un tipo de montaje de cilindro hidráulico de la ruta de movimiento y carga. Utilice un soporte de línea central fija, como una brida, cuando la carga se desplace recta y el marco pueda mantener una alineación precisa. Utilice una horquilla, un ojo trasero o un muñón cuando el cilindro deba seguir un arco en un plano. Los soportes laterales y de patas pueden simplificar el embalaje, pero su plano de soporte está desplazado de la línea central del cilindro, por lo que la estructura de la máquina debe resistir el momento resultante. Un rodamiento esférico puede adaptarse a un movimiento angular limitado; no repara la mala geometría del varillaje.
Límite de selección: el soporte controla cómo entra la fuerza en la estructura. Por sí solo, no establece el diámetro interior, el diámetro de la varilla, la carrera, la capacidad de presión, el margen de pandeo, la resistencia del pasador o la intercambiabilidad.
¿Cuáles son los principales tipos de montaje de cilindros hidráulicos?
Los soportes de cilindros hidráulicos se dividen en tres grupos de trabajo: soportes fijos de línea central, , soportes fijos desplazados y soportes de pivote . Las bridas y los tirantes extendidos son ejemplos de líneas centrales; los pies y las orejetas laterales son ejemplos desplazados; horquillas, ojos y muñones son ejemplos de pivotes. El grupo correcto sigue la trayectoria de la carga y el movimiento del varillaje, no el nombre de la máquina.
La guía de selección de cilindros de Parker utiliza las mismas tres categorías fundamentales. Su regla práctica es que la disposición de montaje debe absorber la fuerza en la línea central del cilindro. Parker también aconseja considerar si el cilindro empuja o tira, qué tan rápido se mueve y si la trayectoria de carga es fija o gira.
familia de monte
Formas comunes
Movimiento que debe adaptarse
Ventaja principal
Principal preocupación de ingeniería
Línea central fija
Brida de tapa, brida de cabeza, tirantes extendidos
Derecho
Transferencia directa de carga y alta rigidez.
Los ejes del marco y del cilindro deben permanecer alineados
Compensación fija
Pie, orejeta lateral, grifo lateral
Derecho
Acceso al embalaje y cómoda superficie de apoyo
La carga compensada crea un momento y un corte en el sujetador.
Pivote en un extremo
Horquilla trasera, ojo trasero, ojo esférico
Arco en un plano principal
Conexión de enlace simple
Pasador, casquillo, holgura y movimiento fuera del plano
Girar a lo largo del cuerpo
Cabeza, tapa, muñón intermedio o central
Arco sobre el eje del muñón.
Envolvente compacto y ubicación de pivote seleccionable
Alineación del bloque de rodamiento y flexión del pasador del muñón
La tabla es un mapa de selección, no un estándar dimensional. Un 'montaje de horquilla' de dos proveedores puede tener diferentes diámetros de pasador, espacios de horquilla, alturas centrales y longitudes cerradas. Se necesita una designación de familia estándar cuando la intercambiabilidad dimensional es importante. Por ejemplo, ISO 6020-2:2015 define las dimensiones de montaje para una familia específica de cilindros métricos compactos de vástago único de 16 MPa. No hace que todos los cilindros métricos sean intercambiables.
Comience con dos preguntas: ¿viaje recto o en arco, empujar o tirar?
Dibuja el cilindro en ambos extremos de su carrera. Conecte el pasador del extremo de la tapa, el pasador del extremo de la varilla y los puntos de pivote de la máquina. Si la conexión del extremo del vástago sigue un arco, al menos una conexión del cilindro debe girar con ese arco. Bloquear ambos extremos a soportes rígidos no endereza el vínculo; transfiere el error geométrico a la varilla, casquillo, pasadores y marco.
Luego marque la dirección de la fuerza dominante. Un cilindro que empuja principalmente comprime la varilla y puede necesitar una verificación de pandeo. Un cilindro que tira principalmente pone la varilla en tensión, pero los soportes y los pasadores aún ven la carga completa. La guía de selección general de Parker favorece el montaje en el extremo de la tapa para tareas de compresión/empuje y el montaje en la cabecera para tareas de tensión/tracción porque esto acorta la trayectoria de carga estresada. Las limitaciones del empaquetado o de los vínculos pueden conducir a otra disposición, pero el diseñador debería entonces calcular las consecuencias en lugar de asumir la equivalencia.
La velocidad cambia la imagen. La holgura que causa pocos problemas en un dispositivo lento puede convertirse en un impacto en cada inversión en una máquina de ciclo rápido, cargando alternativamente las dos caras que soportan los pasadores. Los picos de presión también pueden cargar el soporte mucho más allá de la lectura constante del manómetro. La fuerza estática por sí sola no es suficiente para un choque, un alto número de ciclos o una carga excesiva.
Montajes de línea central fija: brida y tirantes extendidos
Cuando un montaje con brida es la ruta de carga más limpia
Una brida coloca la cara de soporte cerca de la línea central del cilindro y transmite el empuje a un mamparo rígido o miembro de la máquina. Suele ser una buena opción para prensas, abrazaderas, compuertas y actuadores lineales cuya carga permanece en un eje. Una brida de tapa suele ser la disposición más directa para una carga de empuje; una brida de cabeza puede adaptarse a una carga de tracción.
Una brida es tan buena como el marco que hay detrás. Una placa delgada puede flexionarse lo suficiente como para desalinear un cilindro correctamente mecanizado, por lo que la cara de montaje debe permanecer plana, rígida y cuadrada con respecto al eje de desplazamiento bajo carga. La calidad del perno, el enganche, la precarga, la distancia al borde y el contacto entre la brida y la cara requieren una verificación estructural a nivel del plano.
El montaje con brida también cambia el acceso de servicio por rigidez. Un mamparo trasero puede ocultar puertos o dificultar el acceso al sello. Una brida frontal puede consumir espacio en el extremo del vástago. Estos son costos de embalaje, no razones para aceptar un error de alineación.
Montaje con tirante extendido
Un soporte de tirante extendido puede transferir fuerza cerca de la línea central mientras mantiene el cilindro extraíble. Es común en cilindros de tirante industriales y permite al diseñador de la máquina soportar el extremo de la tapa, el extremo de la cabeza o ambos según el dibujo de la serie. Los tirantes y las tuercas de montaje son parte de la estructura del cilindro, por lo que el fabricante debe revisar las sustituciones, los espaciadores agregados y las ubicaciones de las tuercas no estándar.
El catálogo de la serie Miller de Parker describe disposiciones de tirantes y bridas como soportes de línea central y enfatiza la alineación rígida. Sus tablas de dimensiones son específicas de aquellas series Parker. Son evidencia del principio de trayectoria de carga, no dimensiones de otra marca.
Soportes desplazados fijos: montaje de pie y lateral
Los soportes de pie o laterales pueden ser prácticos cuando un cilindro debe asentarse sobre una placa base, permanecer accesible desde arriba o encajar al lado del miembro accionado. La compensación es mecánica: el plano de montaje se encuentra debajo o al lado de la línea de fuerza. Ese desplazamiento crea un momento a medida que el cilindro desarrolla empuje.
Imagínese empujar una puerta cerca de la bisagra en lugar de empujarla por el centro. La fuerza es real en ambos casos, pero la compensación cambia lo que debe resistir el accesorio. En un cilindro de montaje lateral, la fricción en la superficie de montaje, la precarga del perno, las chavetas, los pasadores y la rigidez del marco comparten la reacción. Si la junta se desliza, los pernos pueden sufrir cortes repetidos y el eje del cilindro puede moverse.
Para trabajos pesados o de impacto, los catálogos de cilindros suelen mostrar llaves o pasadores destinados a ubicar el soporte. No improvises su posición. El Las páginas de ingeniería de aplicaciones de Schrader Bellows señalan que los marcos no centrales deben resistir el momento desarrollado y analizan los soportes laterales con chaveta o pasadores. También advierten contra la restricción incorrecta de la expansión térmica. Las dimensiones clave exactas y el método de restricción pertenecen a la serie seleccionada y al dibujo de la máquina.
Elija un soporte de pie o lateral cuando el marco haya sido diseñado para este recorrido desplazado, no simplemente porque un soporte de base sea fácil de fabricar. Verifique estos elementos antes de la aprobación:
distancia desde la línea central del cilindro hasta el plano de montaje;
dirección del empuje máximo y si se invierte;
espesor de la placa base, soldaduras, pernos, chavetas y superficie de contacto;
acceso para ajuste e inspección;
crecimiento térmico y qué características ubican versus sujetan el cilindro;
deflexión en la conexión del extremo del vástago a lo largo de toda la carrera.
Soportes de pivote: horquilla, ojo trasero y cojinete esférico
Soporte de horquilla para cilindro hidráulico
Una horquilla utiliza un alfiler a través de dos mejillas y un ojo de acoplamiento. Permite que el cilindro gire alrededor del eje del pasador, lo que lo hace adecuado para un varillaje que sigue un arco en un plano. Las aplicaciones comunes incluyen volquetes, puertas, plataformas basculantes, varillajes agrícolas y mecanismos de manipulación de materiales.
Las palabras 'en un solo plano' son importantes. Una horquilla simple no puede corregir libremente la torsión o un error angular del segundo eje. Si los soportes de la máquina no están paralelos, el pasador puede trabarse y el cilindro puede verse forzado hacia un lado. Un pasador desgastado o un orificio alargado añade impacto al dar marcha atrás; apretar el ajuste sin corregir la alineación del soporte puede reemplazar el impacto con atascamiento.
Para un reemplazo, registre más que el diámetro del pasador. Mida la separación de la horquilla, el espesor de la mejilla, el ancho del casquillo, la longitud del pasador, la altura del centro, la longitud de centro a centro retraída y la longitud de centro a centro extendida. Observe si el pasador está retenido por un clip, perno, placa o elemento roscado. Fotografíe la conexión desde dos direcciones con la máquina apoyada mecánicamente.
Ojo trasero y ojo esférico.
Un ojo trasero simple se comporta como una sola orejeta y normalmente gira alrededor del eje de un pasador. Un ojo de rodamiento esférico puede acomodar una cantidad limitada de movimiento angular, lo que puede ser útil cuando el varillaje tiene una pequeña desalineación inevitable. Su ángulo permitido, carga radial, carga axial, lubricación y vida de oscilación provienen del fabricante del rodamiento y del cilindro.
No utilice un ojo esférico como cura universal. Si la trayectoria del varillaje es realmente multiplano, la disposición de la articulación debe diseñarse para un movimiento multieje. Algunos catálogos publican pequeños ángulos permitidos para soportes de rodamientos esféricos particulares, pero esos valores son específicos de la serie. Copiar un ángulo de un catálogo no relacionado no es un límite de ingeniería para el cilindro seleccionado.
Soporte de muñón del cilindro hidráulico
Un soporte de muñón coloca dos muñones cilíndricos sobre o cerca del cuerpo del cilindro. Los bloques de cojinetes sostienen esos muñones para que el cilindro gire alrededor de un eje transversal fijo. Los muñones de cabeza, tapa, centro e intermedio permiten al diseñador posicionar ese eje para adaptarse al varillaje y al envolvente disponible.
Debido a que su pivote no se asienta más allá de la tapa, un muñón puede caber en un sobre que no tiene espacio para una horquilla trasera. Mover ese pivote también cambia la longitud efectiva sin soporte y la trayectoria de barrido del cilindro. Sin embargo, los dos bloques de cojinetes deben ser coaxiales, estar correctamente espaciados y lo suficientemente cerca de los hombros del muñón para evitar doblar los muñones.
El muñón está destinado a girar sobre sus cojinetes y soportar cortes. Un espacio amplio sin soporte puede convertirlo en un pasador para doblar. Los bloques de cojinetes desalineados pueden bloquear el cuerpo o cargar un muñón más que el otro. Antes del lanzamiento, verifique el dibujo del fabricante para conocer el diámetro del muñón, el espaciamiento de los hombros, el ancho del rodamiento, la lubricación, la retención axial y las tolerancias de montaje permitidas.
Horquilla vs muñón: ¿cuál es mejor?
Elija una horquilla cuando sea aceptable un pivote trasero, el varillaje gire principalmente en un plano y la conexión entre pasador y buje sea fácil de inspeccionar. Elija un muñón cuando el cilindro necesite girar alrededor de un punto a lo largo de su cuerpo o la envoltura no pueda acomodar un pivote trasero. Ninguno de los dos es inherentemente más fuerte. La resistencia y la vida dependen de las dimensiones seleccionadas, la geometría del soporte, la presión, la fuerza, el impacto y el número de ciclos.
Decisión
Horquilla/ojo trasero
muñón
Posición de pivote
Generalmente más allá del límite
Sobre o a lo largo del cuerpo del cilindro
Embalaje
Añade longitud trasera
Puede acortar el sobre trasero.
Piezas de soporte
Pasador, orejetas y casquillos
Dos bloques de rodamientos y muñones alineados
Punto de desgaste común
Pasadores/casquillos y orificios para orejetas
Cojinetes de muñón y hombros de muñón
Sensibilidad de alineación
Paralelismo del soporte y eje del pasador.
Bloques de rodamientos coaxiales más eje de pasador
Mejor uso
Enlace simple en un solo plano
Pivote compacto de un solo plano con ubicación de pivote controlada
Por qué los errores de montaje se convierten en una carga lateral
Los cilindros hidráulicos son eficientes para soportar tensión o compresión axial. Una reacción secundaria hace que la varilla entre en contacto con el casquillo o el cojinete de manera desigual y puede agregar flexión a la varilla. Los síntomas pueden incluir desgaste asimétrico de los cojinetes, marcas pulidas en un lado de la varilla, fugas recurrentes en el sello, desgaste del pasador, chirridos, puntos lentos o un cilindro que se mueve libremente solo cuando se desconecta del mecanismo.
La carga lateral puede provenir de varias fuentes: soportes fijos en un varillaje de movimiento en arco, orejas de horquilla no paralelas, carga de máquina desplazada, una placa de brida flexible, bloques de muñón que no son coaxiales, estructura doblada, pasadores desgastados o una base que se desplaza bajo carga. Las instrucciones de seguridad de los cilindros de elevación de Enerpac también identifican cargas excéntricas, desalineación, centros de gravedad cambiantes, elevación no sincronizada y bases inestables como causas de carga lateral. Ese documento cubre equipos de elevación de alto tonelaje, por lo que sus reglas de operación no deben tratarse como una hoja de datos del cilindro BLINCE.
Ejemplo resuelto: fuerza y componente angular simplificada
Considere un cilindro de 80 mm de diámetro que se extiende a 100 bar. Convertir 100 bar a 10 MPa:
A = πd⊃2;/4 = π × (0,08 m)⊃2;/4 = 0,005027 m²
F_ideal = pA = 10.000.000 Pa × 0,005027 m² = 50.265 N ≈ 50,3 kN
El resultado es una fuerza de extensión ideal. Excluye la contrapresión del lado del vástago, la fricción del sello, las pérdidas de flujo y los transitorios de presión.
Ahora utilice un desajuste hipotético de 2° sólo para mostrar cómo una fuerza axial grande puede producir una componente transversal no trivial:
Este 1,75 kN es una ilustración vectorial simplificada, no la carga lateral real del prensaestopas ni un valor de desalineación permitido. Las fuerzas de reacción reales dependen de lo que limita el cilindro, los brazos de palanca, la rigidez del soporte, la holgura del pasador, la fricción, la aceleración y los picos de presión. Dos grados pueden ser inaceptables en un conjunto y pueden acomodarse mediante una junta nominal en otro. Utilice los datos de cilindro, rodamiento y varillaje seleccionados para establecer límites.
Ejemplo resuelto: por qué el diámetro del pasador por sí solo no es suficiente
Si los mismos 50,3 kN fueran transportados por un pasador de 30 mm en doble corte ideal:
A_un plano de corte = π × (30 mm)⊃2;/4 = 706,9 mm²
Ese número no aprueba el pin. Omite la flexión del pasador, la presión de los cojinetes en las orejetas y los casquillos, la distancia entre soportes, el rendimiento del material y la resistencia a la fatiga, la concentración de tensiones, los golpes, la corrosión, la lubricación y el desgaste. Un pasador mal apoyado puede fallar al doblarse incluso cuando un simple promedio de doble corte parece modesto.
Brida versus soporte de pie: la compensación útil
Una brida suele proporcionar una trayectoria de carga axial más limpia. Requiere un mamparo cuadrado y rígido y puede limitar el acceso de servicio. Un soporte de pie a menudo mejora el acceso y permite que el cilindro se asiente sobre una base, pero el desplazamiento entre la línea de fuerza y la base produce un momento estructural. La elección correcta es aquella para la que está diseñado el bastidor de la máquina.
El precio del cilindro es una mala comparación en sí mismo. Incluya el mamparo, las chavetas, las caras mecanizadas, los bloques de cojinetes, el acceso de servicio y el eventual reemplazo de pasadores; la montura de menor precio puede exigir una estructura de máquina más cara.
Comprobaciones de montaje por aplicación.
Prensa, abrazadera o fijación lineal recta
Un montaje de brida o tirante de línea central suele ser el primer concepto cuando la placa accionada o el deslizamiento permanecen en las guías. Verifique que las guías, no el vástago del cilindro, resistan la fuerza lateral. Para una carrera de empuje larga, realice un cálculo de pandeo de la varilla utilizando las condiciones reales del extremo y la longitud sin soporte.
Caja basculante, pluma o plataforma basculante
Los extremos del cilindro siguen ángulos cambiantes. Las conexiones de horquilla, ojo o cojinetes esféricos son comunes, pero el dibujo del vínculo debe confirmar el plano de movimiento y el ángulo a lo largo del recorrido. Verifique las posiciones sobrecéntricas, la interferencia, el radio de curvatura de la manguera y la variación de carga a medida que cambia el brazo de palanca. Apoye mecánicamente el equipo elevado antes de la inspección.
Transferencia compacta o mecanismo oscilante.
Un muñón puede colocar el pivote cerca del cuerpo del cilindro y ahorrar espacio trasero. Modele la envolvente barrida en posiciones retraída, a mitad de carrera y extendida. Mantenga los bloques de rodamiento alineados y cerca de los hombros del muñón según el dibujo seleccionado.
Actuador industrial de montaje lateral
Un soporte de pie o de orejeta lateral puede mantener accesibles los puertos y tirantes. Diseñe la base para soportar el momento de compensación y utilice el método de ubicación especificado para la serie. Compruebe que la distorsión de la soldadura o la desviación de la base no cambie el eje del cilindro después del montaje.
Cómo entran en la selección las familias de cilindros BLINCE
La montura es sólo una capa de la selección. El diámetro interior, el diámetro de la varilla, la carrera, la presión de funcionamiento, los puertos, los sellos, la velocidad, el entorno y el ciclo de trabajo aún tienen que coincidir con la aplicación. El La gama de cilindros hidráulicos BLINCE proporciona el punto de partida de la familia de productos; un dibujo del proyecto debe controlar la elección final.
El El cilindro con tirante de doble efecto BLINCE HOB se presenta en su página pública como una familia de servicio pesado con diámetros de 40 a 250 mm, un rango publicado de 0,3 a 14 MPa y carreras de hasta 5000 mm. La página enumera opciones que incluyen formas de brida FA, oreja trasera CA y pie LB. Estos son límites del catálogo, no una promesa de que cada combinación sea adecuada o esté disponible de inmediato; Confirme la hoja de datos actual y la geometría del proyecto.
Para tareas industriales más ligeras, el El ariete hidráulico BLINCE MOB Serie 7 MPa se describe como una familia de tipo liviano con opciones de montaje y personalización. La presión de aplicación, la carga, la carrera, el tamaño de la varilla y el plano de montaje aún deciden si MOB es apropiado.
Un El cilindro hidráulico de la serie HSG o un cilindro personalizado pueden adaptarse a una geometría móvil o específica de maquinaria que no se corresponde claramente con un patrón de tirantes industrial. BLINCE debería comparar los datos del dibujo y de los deberes antes de recomendar una familia.
Lista de verificación de medición de cilindros de repuesto
No retire un cilindro de soporte de carga hasta que la máquina esté soportada mecánicamente, aislada y despresurizada según el procedimiento del fabricante del equipo. Una vez que esté seguro, recopile lo siguiente:
Función de la máquina y si el cilindro empuja, tira o hace ambas cosas.
Presión máxima de trabajo, ajuste de alivio y picos de presión conocidos.
Fuerza requerida en cada dirección o la geometría de carga y varillaje necesaria para calcularla.
Diámetro interior, diámetro de la varilla y carrera, si se conocen.
Distancias entre centros de montaje completamente retraídas y completamente extendidas.
Estilo de montaje y su código del dibujo o placa de identificación original.
Diámetro, ancho, espacio, altura central y método de retención de la horquilla/pasador de ojo.
Diámetro del muñón, espacio entre hombros, ubicación axial y dimensiones del bloque de rodamiento.
Espesor de brida, diámetro piloto o de registro, patrón de círculo de pernos, tamaño del orificio y ubicación de la cara.
Patrón de orificios para el pie o el montaje lateral, altura de la base a la línea central y detalles de ubicación de la llave/pasador.
Dimensiones de rosca del extremo del vástago, horquilla, ojo o cojinete esférico.
Rosca de puerto, tamaño, orientación y espacio libre para accesorios y movimiento de manguera.
Envoltura de barrido y ángulo de articulación en posiciones retraída, a mitad de carrera y extendida.
Tasa de ciclo, velocidad, tiempo de permanencia y ciclos anuales esperados.
Requisitos de fluido, temperatura, nivel de contaminación, exposición a la corrosión/exteriores y lavado.
Fotos desde un lado y desde arriba, además de las placas de identificación de la máquina y los cilindros.
Una regla de acero en una fotografía ayuda al crítico a comprender la escala, pero no es una dimensión medida. Etiquete cada valor como derivado del dibujo, medido directamente o estimado. Mezclar esas fuentes sin etiquetas es la forma en que puede llegar un reemplazo con el trazo correcto y la longitud instalada incorrecta.
Errores comunes que acortan la vida útil del cilindro
Copiar solo la longitud pin a pin
Dos cilindros pueden compartir una distancia entre centros retraídos y aun así tener diferentes carreras, centros extendidos, posiciones de puertos, espacios de horquilla o ubicaciones de muñones. Une el dibujo completo.
Hacer rígida una articulación de horquilla
Las mejillas demasiado apretadas, los espaciadores desalineados o un casquillo atascado pueden impedir el giro deseado. Luego, el varillaje intenta doblar la varilla a medida que se mueve a través del arco.
Esperar que un rodamiento esférico absorba cualquier error
Los rodamientos esféricos tienen ángulos y capacidades de carga finitos. Pueden acomodar un pequeño movimiento angular diseñado, no una torsión estructural o un pivote ubicado incorrectamente.
Apoyar los muñones demasiado lejos de sus hombros.
Una holgura excesiva entre el bloque de rodamiento aumenta la flexión del muñón. Siga el dibujo de la serie seleccionada y verifique la estructura de soporte bajo carga.
Dejar que los pernos de montaje localicen y transporten por sí solos el corte repetido
Algunas disposiciones de montaje lateral necesitan llaves o pasadores. Utilice el método de localización previsto por el fabricante y calcule la junta del marco; no agregue una clavija arbitraria que entre en conflicto con el crecimiento térmico o la eliminación del servicio.
Usando la varilla como guía de la máquina
El cilindro debe proporcionar fuerza axial. Los cojinetes lineales, los rieles o el varillaje deben controlar el movimiento lateral. Un sello nuevo no arreglará una varilla que la máquina está forzando hacia un lado.
Suponiendo que el máximo del catálogo se aplica a cada montaje y tarea
La presión o carrera máxima en la página de un producto no confirma la deformación, la velocidad, la amortiguación, la fatiga o la idoneidad del montaje para una configuración particular. Solicite el plano dimensional actual y la revisión de la aplicación.
Cuándo no seleccionar de una guía web
Deténgase y solicite una revisión de ingeniería cuando el varillaje se mueve en más de un plano, la estructura original está doblada o agrietada, los orificios de los pasadores están alargados, se desconocen las fuerzas o los picos de presión, el cilindro tiene una carrera de compresión larga o el actuador levanta/sostiene una carga cuya liberación podría lesionar a alguien. Se aplica la misma precaución cuando un reemplazo cambia el diámetro interior, el diámetro de la varilla, la presión de operación, la ubicación del montaje o la orientación del puerto.
Un sistema de elevación o de retención de carga de seguridad crítica puede necesitar bloqueos mecánicos, válvulas de retención de carga nominales, protección contra roturas de mangueras, redundancia y cumplimiento de jurisdicciones específicas. La selección del soporte no sustituye a la evaluación de riesgos de la máquina.
Envíe a BLINCE el dibujo original si está disponible, fotografías claras, diámetro interior, varilla, carrera, centros retraídos y extendidos, dimensiones de montaje, detalles del pasador o muñón, información del puerto, presión, fuerzas, arco de movimiento, velocidad del ciclo, fluido, temperatura y cantidad. Marque qué dimensiones están verificadas y cuáles son estimaciones.
BLINCE puede comparar rutas HOB, MOB, HSG y cilindros personalizados e identificar datos de cotización faltantes. La idoneidad final queda sujeta a la hoja de datos confirmada, la estructura de la máquina y la ingeniería de aplicación. Contacte con BLINCE con el plano de su cilindro y datos de funcionamiento..
Preguntas frecuentes
¿Cuál es el mejor tipo de montaje de cilindro hidráulico?
No existe una mejor montura universal. Un soporte de brida o tirante extendido suele ser la primera opción para una trayectoria de carga recta, rígida y alineada con precisión. Una horquilla, ojo o muñón es adecuado para un varillaje que gira en un plano. Los soportes de pie y laterales son apropiados cuando el marco está diseñado para su momento de compensación.
¿Cuál es la diferencia entre una montura de horquilla y una montura de muñón?
Una horquilla gira alrededor de un pasador en el extremo del cilindro, generalmente detrás de la tapa. Un muñón gira alrededor de muñones colocados sobre o a lo largo del cuerpo del cilindro. Los soportes de horquilla utilizan un soporte de pasador y orejeta; Los muñones requieren dos bloques de soporte coaxiales. Ambos normalmente pivotan en un plano.
¿Puede la horquilla de un cilindro hidráulico moverse en dos planos?
Una horquilla simple es una articulación de un eje. No se debe esperar que siga una trayectoria de múltiples planos. Un rodamiento esférico clasificado puede permitir un movimiento angular limitado, pero sus límites de ángulo y carga deben provenir de la documentación del producto seleccionado.
¿Un montaje con brida evita la carga lateral?
No. Una brida proporciona una trayectoria de carga directa en la línea central solo cuando la cara de montaje y la carga guiada permanecen alineadas y rígidas bajo fuerza. Un mamparo flexible, un soporte del extremo de la varilla mal ubicado o una carga mal guiada aún pueden doblar la varilla.
¿Cuánta carga lateral puede aceptar un cilindro hidráulico?
No existe un porcentaje universal seguro. La carga lateral permitida depende del diseño del cojinete del cilindro, el tamaño de la varilla, la carrera, la extensión, la velocidad, el montaje, el brazo de momento y el ciclo de trabajo. Obtenga la clasificación del fabricante o rediseñe las guías y el varillaje para que el cilindro soporte la fuerza axial.
¿Están estandarizados los soportes de cilindros hidráulicos?
Algunas dimensiones de montaje están estandarizadas dentro de familias de cilindros definidas, como los cilindros métricos compactos ISO 6020-2 de 16 MPa. La familia, el tamaño nominal y el código de montaje deben coincidir. Llamar a ambos cilindros 'montaje de brida' o 'montaje de horquilla' no prueba la intercambiabilidad dimensional.
¿Qué dimensiones se necesitan para un cilindro de horquilla de repuesto?
Como mínimo, registre el diámetro interior, la varilla, la carrera, las distancias entre el centro del pasador retraído y extendido, el diámetro del pasador, el espacio y el ancho de la horquilla, las dimensiones del extremo de la varilla, la rosca y la orientación del puerto, la presión, la dirección de la fuerza y el plano de articulación. Agregue el ciclo de trabajo, el entorno, las fotografías y el dibujo original cuando esté disponible.
¿Debe el vástago del cilindro guiar la carga de la máquina?
No. La varilla transmite fuerza axial; Los rieles, cojinetes o varillajes de la máquina deben controlar el movimiento lateral. El uso de la varilla como guía aumenta el desgaste del rodamiento, el riesgo de fugas en el sello y la tensión de flexión.
Este artículo es una guía de ingeniería general. La selección final de componentes debe basarse en los dibujos de la máquina, los datos hidráulicos medidos, las condiciones de trabajo, los requisitos de seguridad y la confirmación de un ingeniero o proveedor hidráulico calificado.
Equipo Hidráulico Blince
Blince Hydraulic es una empresa líder en la industria dedicada a la fabricación de energía hidráulica con ingeniería de precisión y soluciones hidráulicas personalizadas. Respaldado por décadas de profunda experiencia en el campo de maquinaria industrial y miles de implementaciones globales exitosas, nuestro equipo de ingeniería se enfoca completamente en la fabricación de componentes hidráulicos de alto rendimiento, incluidos motores orbitales especializados, motor de accionamiento de desplazamiento de alta presión , y válvulas de control direccional robustas . Nuestra infraestructura de producción utiliza sistemas de mecanizado CNC multieje de última generación y cuenta con la certificación ISO 9001 para garantizar una precisión volumétrica repetible en cada ejecución de fabricación.
Brindamos soluciones hidráulicas rápidas, altamente confiables y rentables a distribuidores de la industria pesada, fabricantes de equipos originales de maquinaria y equipos de mantenimiento en más de 150 países. Ya sea que su proyecto activo requiera un lote pequeño de perfiles de eje personalizados o una producción a gran escala de Bomba de engranajes de hierro fundido para servicio pesado , configuramos nuestros programas de producción flexibles para cumplir con sus plazos de entrega objetivo con total previsibilidad de precios. Asociarse con Blince significa garantizar la máxima eficiencia del sistema, una calidad de material de élite y una profesionalidad sin concesiones en materia de energía hidráulica.
Para obtener más información sobre nuestra línea completa de productos, visite nuestro sitio web oficial: www.blince.com.