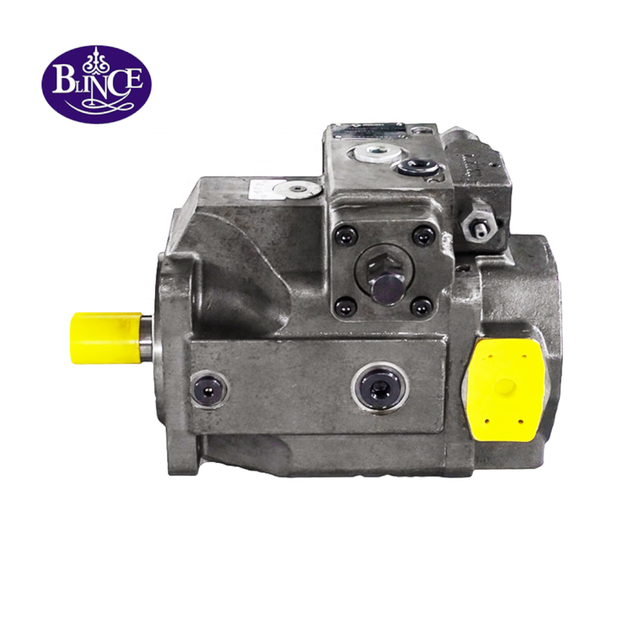
मेसिन चलिरहेको छ। सिलिन्डर यसको स्ट्रोकको अन्त्यमा पुग्छ, पम्प बसोबास गर्नुपर्छ, र यसको सट्टा गेज सुई खोज्छ। निष्क्रिय सर्किट र केस अझै न्यानो हुन्छ। लोड अन्तर्गत सम्पूर्ण चक्र नरम जान्छ। स्पष्ट चाल, त्यस बिन्दुमा, दबाब पेंच फेला पार्न र यसलाई घुमाउनु हो।
एक निश्चित-विस्थापन पम्पमा, त्यो पेंच सामान्यतया राहत भल्भ हो र फिक्स सीधा छ। एक चर-विस्थापन अक्षीय पिस्टन पम्पले चीजहरूलाई राम्रो लुकाउँछ। के एकल समायोजक जस्तो देखिन्छ एक दबाब क्षतिपूर्तिकर्ता, एक लोड-सेन्सिङ क्षतिपूर्ति, वा एक पावर-सीमा पाइलट हुन सक्छ - र ती मध्ये एक मात्र तपाईं चाहनुहुन्छ। गलतलाई घुमाउनुहोस् र पम्पले शिकार गर्छ, वा तातो दौडन्छ, वा प्राइम मूभरले वास्तवमा के समात्न सक्छ भनेर सेट अप समाप्त हुन्छ।
छोटो जवाफ यो हो कि दबाव अस्थिरता सामान्यतया मापन समस्या हो पहिले यो क्षतिपूर्ति समस्या हो। स्ट्यान्डबाइ प्रेशर रेकर्ड गर्नुहोस्, कुनै पनि कुरा समायोजन गर्नु अघि देखिने रूपमा प्रवाह हुने दबाव, लोड-सेन्सिङ मार्जिन, लोड गरिएको प्रवाह, र केस ड्रेन प्रवाह। त्यसपछि फ्लो वा लोड-सेन्सिङ कम्पेन्सेटरलाई पहिले र अधिकतम-दबाव क्षतिपूर्तिकर्ता दोस्रो सेट गर्नुहोस्, र पम्प आउटलेटमा गेजको साथ पम्प डेडहेड भएपछि मात्र।
यो गाइड प्रयोग गर्दछ BLINCE PVE श्रृंखला चर विस्थापन अक्षीय पिस्टन पम्प उत्पादन एंकरको रूपमा, जबकि क्षतिपूर्ति र लोड-सेन्सिङ सिद्धान्तहरू प्रकाशित चर-पम्प नियन्त्रण कागजातबाट आउँछन्। उदाहरणहरूले खुला-सर्किट, दबाव-नियन्त्रित पम्प मान्छन्। तपाईंले यसलाई छुनु अघि तपाईंको आफ्नै इकाईमा वास्तविक नियन्त्रण व्यवस्था जाँच गर्नुहोस्।
के प्रकाशित छ, र के तपाइँ अझै पनि पुष्टि गर्न छ
तलका सबै कुराले प्रकाशित आंकडा, गणना गरिएको नतिजा, उदाहरण इनपुट, र मानलाई अलग गर्छ डेटासिटद्वारा अज्ञात / पुष्टि भएको । यो महत्त्वपूर्ण छ किनभने एक क्षतिपूर्ति सेटिङ, एक स्ट्यान्डबाइ मान, र लोड-सेन्सिङ मार्जिन सबै मोडेल-विशिष्ट हुन् र एक विशेष मेसिनमा सामान्य लेखबाट प्रतिलिपि गर्न सकिँदैन।
BLINCE उत्पादन
प्रकाशित तथ्यहरू प्रयोग गरियो
स्रोत
PVE श्रृंखला
चर विस्थापन अक्षीय पिस्टन पम्प; विस्थापन 60-145 cm³/rev; अधिकतम प्रवाह 80 एल / मिनेट; शिखर दबाव 420 बार; वजन 35 किलो; अधिकतम शक्ति 27 किलोवाट; 3000 rpm को गति; कास्ट फलाम शरीर; 1/2/3-चरण विकल्पहरू
दुई हब पृष्ठहरू खुला राख्न लायक छन्: अक्षीय पिस्टन र चर श्रृंखलाको लागि BLINCE पिस्टन पम्प श्रेणी , र फराकिलो हाइड्रोलिक पम्प वर्ग जसले स्थिर र परिवर्तनशील परिवारहरूलाई सँगै समावेश गर्दछ। हामी अगाडि बढ्नु अघि एउटा सावधानी। PVE पृष्ठले विस्थापनको वर्णन गर्दछ जुन आफैलाई प्रणालीको मागमा समायोजन गर्दछ, तर यसले लोड-सेन्सिङ वा दबाव-कम्पेन्सेटर कोड प्रकाशित गर्दैन। तलको नियन्त्रण सिद्धान्तलाई सामान्य चर-पम्प व्यवहारको रूपमा व्यवहार गर्नुहोस्, र तपाईंको आफ्नै डेटा पानाबाट सही सेटिङ र समायोजन दिशा लिनुहोस्।
एक दबाव क्षतिपूर्ति एक प्रवाह मोड्युलेटर हो, राहत भल्भ होइन
सच्याउनको लागि पहिलो विचार भनेको दबाव क्षतिपूर्तिकर्ताले राहत भल्भले गर्ने तरिकाले 'दबाव बाहिर निस्कन दिन्छ'। यो गर्दैन; यसले विस्थापन परिवर्तन गर्दछ त्यसैले पम्पले प्रवाह थप्न रोक्छ। विस्थापन किन नियन्त्रण चर हो भन्ने पृष्ठभूमिको लागि, चर विस्थापन पिस्टन पम्प र को परिचय चर विस्थापन पम्प प्रकार र अनुप्रयोगहरूको सिंहावलोकन उपयोगी सुरूवात बिन्दुहरू हुन्।
विस्थापन swashplate कोण द्वारा सेट गरिएको छ। प्लेट झुकाउनुहोस् र प्रत्येक पिस्टनले प्रति क्रान्ति छोटो वा लामो स्ट्रोक यात्रा गर्दछ। प्रकाशित सम्बन्ध Q = Vg × n × ηv / 1000 — Q L/min मा, Vg cm³/rev, n rpm मा, ηv दशमलवको रूपमा हो। प्लेटलाई पूर्ण स्ट्रोकमा पुश गर्नुहोस् र पम्पले अधिकतम प्रवाहमा एक निश्चित इकाईको रूपमा व्यवहार गर्दछ। यसलाई शून्य कोण र विस्थापन ड्रपहरू तिर ड्राइभ गर्नुहोस्, र यसको साथ प्रवाह ड्रपहरू। त्यो शब्द औपचारिकता होइन। यो कहाँ छ पम्प दक्षता र प्रणाली दक्षता भाग कम्पनी, र यो निर्णय कति पम्प-टु-ड्राइभ-मोटर मिल्दो मार्जिन साँच्चै तेल तातो भएपछि छोडिन्छ।
सेट दबाब मुनि, प्लेट अधिकतम कोणमा रहन्छ र पम्पले पूर्ण प्रवाह जारी राख्छ। सेटिङमा पुग्नुहोस् र क्षतिपूर्तिकर्ताले नियन्त्रण पिस्टनमा दबाब पठाउँदछ, त्यसैले प्लेट फिर्ता हुन्छ, प्रवाह घट्छ, र के बाँकी छ आन्तरिक चुहावट कभर गर्न र क्लियरेन्सहरू मार्फत चुपचाप बाहिर निस्कने विरुद्ध लाइन होल्ड गर्न पर्याप्त छ। यही कारणले गर्दा अवरुद्ध सर्किटले राहतले गर्ने तरिकालाई उडाउँदैन: पम्पले मात्र अतिरिक्त प्रवाह उत्पादन गर्न रोक्छ। यसैले पनि तपाईले कार्य गर्ने नम्बरलाई पम्पको आफ्नै आउटलेटमा राम्रोसँग राखिएको मापन गर्नुपर्छ। प्रेसर गेज , र किन सेटिङ आफै फराकिलोसँग सम्बन्धित छ पम्प दबाब विधिहरू । स्क्रूको अन्धा मोड भन्दा
दबाव कम्पेन्सेटर बनाम लोड-सेन्सिङ कम्पेन्सेटर
धेरै चर पिस्टन पम्पहरूले दुईवटा बाह्य समान समायोजकहरू बोक्छन्, र यहाँ धेरै गलत समायोजन सुरु हुन्छ।
अधिकतम-दबाव क्षतिपूर्तिकर्ता (पीसी) उच्चतम प्रणाली दबाव सीमित गर्दछ। सेटिङको तल पम्प पूर्ण स्ट्रोकमा चल्छ; सेटिङमा यसले दबाब समात्न डि-स्ट्रोक गर्छ। यसको स्ट्यान्डबाइ प्रेशर पूर्ण सेटिङ हो, त्यसैले PC-मात्र पम्पले ब्लक गरिएको पोर्टमा लामो समय निष्क्रिय हुँदा तातो वा तनाव महसुस गर्न सक्छ। लोड-सेन्सिङ कम्पेन्सेटर (LS), वा फ्लो कम्पेन्सेटर, यसको सट्टा मिटरिङ भल्भमा लगभग स्थिर दबाव ड्रप राख्छ, त्यसैले पम्प आउटलेट दबाव लोड दबाव र मार्जिन हुन्छ। दुई विचार एउटै मा कभर छन् चर विस्थापन पम्प प्राइमर र प्रकार र अनुप्रयोग सन्दर्भ.
जब मेसिन निष्क्रिय हुन्छ, LS पायलटले पम्पलाई कम स्ट्यान्डबाइ प्रेसर तर्फ लैजान्छ, प्रायः कम टेन्स बारमा, पूर्ण अधिकतम सेटिङको सट्टा। नतिजा कम गर्मी र निष्क्रिय समयमा कम सील लोड हुन्छ। सेटिङ अर्डर र निदानको लागि भिन्नता महत्त्वपूर्ण छ: दबाब क्षतिपूर्तिकर्ताले छत सेट गर्दछ, जबकि लोड-सेन्सिङ भल्भले मार्जिन र कम स्ट्यान्डबाइ सेट गर्दछ। अधिकतम-दबाव समायोजक हो भन्ने विश्वास गर्दा LS समायोजक घुमाउँदा अस्थिर, ओभरशुटिंग, वा नरम पम्पको क्लासिक लक्षण उत्पन्न हुन्छ, र केही एकाइहरूमा यसले पम्पलाई अभिप्रेरित अपरेटिङ खाम माथि धकेल्न सक्छ। तपाईले देख्नु भएको निष्क्रिय तापक्रममा छलफल गरिएको उही संकेत हो तेल चिपचिपापन चयन र तातो लोड मा कि a पावर एकाइ साइजिङ व्यायामको लागि खाता हुनुपर्छ।
तपाईको पम्पले कुन नियन्त्रण गर्छ
समायोजन गर्नु अघि, मोडेल कोड, नेमप्लेट, र पायलट पोर्टहरूको संख्या र स्थितिबाट नियन्त्रण व्यवस्था पहिचान गर्नुहोस्। यो पढ्ने कार्य हो, अनुमान होइन, र उही हेरचाह लागू हुन्छ जब पम्प बेयर कम्पोनेन्टको सट्टा प्याकेज गरिएको इकाईको अंश हो।
एउटा समायोजक र कुनै छुट्टै LS वा रिमोट पायलट पोर्ट नभएको एकल क्षतिपूर्ति सामान्यतया दबाव क्षतिपूर्ति मात्र हो।
दुई समायोजकहरू, वा एउटा सानो पाइलट भल्भलाई मुख्य क्षतिपूर्तिकर्तामा वा डाउनस्ट्रीम मिटरिङ भल्भमा LS पोर्टको साथ स्ट्याक गरिएको छ, सामान्यतया दबाब क्षतिपूर्ति प्लस लोड सेन्सिङ वा रिमोट/फ्लो कम्पेन्सेटर हो।
'दोहोरो-चरण दबाव क्षतिपूर्ति' को लागी लेबल गरिएको पम्पले लोड सेन्सिङको सट्टा दुई-चरण दबाव नियन्त्रण प्रयोग गर्न सक्छ। द BLINCE A7V शृङ्खला यस शब्दको साथ प्रकाशित गरिएको छ A4V अक्षीय चर विस्थापन पम्पले औद्योगिक सेवाको लागि ठूला-फ्रेम चर विस्थापन कभर गर्दछ, र A10 श्रृंखला उच्च-प्रवाह चर विकल्प हो।
यदि मोडेल कोड, LS रेखा, र नियन्त्रण रेखाचित्र उपलब्ध छैन भने, रोक्नुहोस् र तिनीहरूलाई प्राप्त गर्नुहोस्। मेसिन कोटि एक चयन सुराग हो, अनुकूलता निष्कर्ष होइन।
तपाईं घुमाउनु अघि मापन गर्नुहोस्
गेजले पम्प पढ्नुपर्छ, भल्भ, फिल्टर, वा लामो नली रनको रिमोट पोइन्ट डाउनस्ट्रीम होइन। पम्प आउटलेट परीक्षण पोर्टमा परीक्षण गेज राख्नुहोस्, र तीन अवस्थाहरूमा दबाव रेकर्ड गर्नुहोस्: अनलोड गरिएको/निष्क्रिय, डेडहेड, र ज्ञात कार्य प्रकार्य विरुद्ध लोड। ट्याप स्थानले नम्बर परिवर्तन गर्दछ, त्यसैले प्रेशर गेज प्लेसमेन्ट र गलत पढाइहरू तपाईंले पढाइमा विश्वास गर्नु अघि समीक्षा गर्न लायक छ।
स्ट्यान्डबाइ प्रेशर रेकर्ड गर्नुहोस्, डि-स्ट्रोक प्रेशर जहाँ प्रवाह स्पष्ट रूपमा कम हुन्छ, LS पम्पको लागि लोड-सेन्सिङ मार्जिन, लोड गरिएको प्रवाह, र केस ड्रेन फ्लो - सबै तपाईंले केहि समायोजन गर्नु अघि। दुईवटा रिडिङले धेरैजसो अलग गर्ने काम गर्छ: डेडहेड स्ट्यान्डबाइ प्रेशर, र तेल तापक्रममा भएपछि केस ड्रेन प्रवाह। यदि स्ट्यान्डबाइ सही मूल्यमा आउँछ र होल्ड गर्छ, तर मेसिन अझै पनि लोड अन्तर्गत खस्छ, क्षतिपूर्तिकर्ता सम्भवतः अपराधी होइन, र तपाईंले यसलाई घुमाउन बिताउनुभएको समयले पहिले नै सही भएको नम्बर मात्र सार्न सक्छ। द पिस्टन पम्प केस ड्रेन गाइडले कसरी निकास प्रवाह र ताप बिन्दु आन्तरिक चुहावटलाई बताउँछ, र दबाब विधिहरू सन्दर्भले लोडेड र डेडहेडेड जाँचहरू क्रमबद्ध रूपमा चल्छ।
काम गरिएको उदाहरण: प्रवाह, शक्ति, र किन अधिकतम दबाव र अधिकतम प्रवाह सँगै हुँदैन
डाटा पानामा दुई प्रकाशित अधिकतमहरू तिनीहरू एकै समयमा हुन्छन् भन्ने होइन। PVE पृष्ठले 80 L/min, 420 बार, र 27 kW सूचीबद्ध गर्दछ। शक्तिले दबाब र प्रवाहलाई सँगै पछ्याउँछ: P = p × Q / 600, kW मा P, बारमा p, र L/min मा Q।
ती नम्बरहरूको लागि पछाडि काम गर्नुहोस्। 420 बारमा, 27 kW ले Q = 27 × 600 / 420 = 38.6 L/min (गणना गरिएको) मात्र खरिद गर्छ। यसको सट्टा 80 एल/मिनेट चलाउनुहोस् र उही 27 kW 202 बारको नजिक बाहिर जान्छ। यहाँ केही बिग्रिएको छैन। अधिकतम प्रवाह, अधिकतम दबाव, र अधिकतम शक्ति तीन अलग-अलग सीमाहरू हुन्, र क्षतिपूर्तिकर्ताले प्राइम मूभरले आपूर्ति गर्न सक्ने जुनसुकै भित्र काम गर्दछ। जब पम्प बढ्दो चापमा डि-स्ट्रोक हुन्छ, यसले ड्राइभलाई पूरा गर्न नसक्ने मागबाट जोगाउँछ - सटीक सीमा a पावर एकाइ साइजिङ वा पम्प-देखि-मोटर मिलान चेक समात्न को लागी हो।
विस्थापन र गति एउटै तरिकाले जोडिन्छ। ηv = ०.९५ (उदाहरण इनपुटहरू): Q = 45 × 1500 × 0.95 / 1000 = 64.1 L/min सँग 1500 rpm मा 45 cm³/rev घुमाउनुहोस्। भन्नुहोस् मेसिनले 65 L/min चाहन्छ। त्यो विस्थापन र गतिमा यो त्यहाँ पुग्ने छैन, र कुनै पनि क्षतिपूर्तिकर्ताले हराएको लिटर फेला पार्ने छैन - जवाफ ड्राइभ गति, विस्थापन सेटिङ, वा भोल्युमेट्रिक दक्षतामा बस्छ। तातो, पातलो तेलले ηv लाई तल तान्छ, जसले यसलाई a मा परिणत गर्छ पम्प बनाम प्रणाली दक्षता प्रश्न र ए चिपचिपापन ग्रेड प्रश्न। एकैचोटि
अब यसको छेउमा लोड सेन्सिङ राख्नुहोस्। 15-बार मार्जिन भएको 160-बारको लोडले पम्प आउटलेटलाई 175 बारको नजिक समात्नु पर्छ, जब प्रकार्यले 420-बारको छतको नजिक कतै पनि काम गर्दैन। त्यो मार्जिन त्यो संख्या हो जसले तपाईंलाई पम्पले भार पछ्याउँदै छ वा छतमा झुकेको छ भनी बताउँछ।
निर्णय तालिका: सम्भावित कारण जाँच गर्न लक्षण
लक्षणलाई तल काम गर्नुहोस्, र समायोजकको लागि पुग्नु अघि मापनको साथ दिशा पुष्टि गर्नुहोस्।
अवलोकन गरिएको अवस्था
सम्भावित दिशा
पहिलो जाँच
तथ्याङ्क जसले यसलाई पुष्टि गर्छ वा यसलाई नियमन गर्छ
दबाब खोज्छ वा सेटिङ वरिपरि दोलन
एलएस/प्रवाह क्षतिपूर्तिकर्ता गलत समायोजन, पायलट लाइनमा हावा, वा दूषित क्षतिपूर्तिकर्ता
पायलट लाइन ब्लीड गर्नुहोस् र LS प्लम्बिंग जाँच गर्नुहोस्
रक्तस्राव पछि स्थिर दबाव; चिसो/तातो मा दोहोर्याउन सकिने मार्जिन
स्ट्यान्डबाइ दबाव बनाम नेमप्लेट सेटिङ; तापमान मा केस नाली प्रवाह
लोड अन्तर्गत ढिलो वा नरम चक्र
प्रारम्भिक डि-स्ट्रोकिंग, प्रतिबन्धित इनलेट, वा आन्तरिक चुहावट
लोड गरिएको प्रवाह र इनलेट वैक्यूम सँगै मापन गर्नुहोस्
प्रवाह बनाम दबाव ढलान; नाली प्रवाह; सीमा भित्र इनलेट वैक्यूम
निष्क्रिय मा तातो
उच्च स्ट्यान्डबाइ दबाब वा ट्याङ्कीमा चुहने राहत/पाइलट मार्ग
स्ट्यान्डबाइ दबाव र केस तापमान रेकर्ड गर्नुहोस्
कम LS स्ट्यान्डबाइ बनाम पूर्ण पीसी सेटिङको नजिक स्ट्यान्डबाइ
राम्रो चिसो, अस्थिर तातो
चिपचिपापन परिवर्तन वा प्रदूषण निपटान
दुई तेल तापक्रममा एउटै मापन दोहोर्याउनुहोस्
मार्जिन वा स्ट्यान्डबाइ बहाव; तापमान संग नाली प्रवाह वृद्धि
ठूलो आवाज वा दबाब स्पाइकहरू
पायलट अस्थिरता, फँसिएको हावा, वा इनलेट भोकमरी
जलाशय, इनलेट प्रतिबन्ध, र तरल स्तर जाँच गर्नुहोस्
इनलेट / पायलट सुधार पछि शोर खाली हुन्छ
सेटिङ परिवर्तन गर्ने प्रणाली सर्तहरू
सही क्षतिपूर्तिकर्ता सेटिङ एक निश्चित संख्या होइन जुन सर्किटमा हरेक परिवर्तन जीवित रहन्छ। चार प्रणाली सर्तहरूले जवाफलाई सार्दछ, र तपाइँले दबाब मूल्यमा प्रतिबद्ध हुनु अघि प्रत्येक जाँच गर्न लायक छ।
तेल तापमान र चिपचिपापन। एक मार्जिन वा स्ट्यान्डबाइ जुन तातो, पातलो तेलमा सही छ, चिसो सुरुमा फरक तरिकाले पढ्न सक्छ, किनभने नियन्त्रणको प्रतिक्रिया र आन्तरिक चुहावट दुवै चिपचिपापनसँग सर्छ। द हाइड्रोलिक तेल चिपचिपापन गाइडले ग्रेड चयन र समायोजन गर्दा तपाईंले समात्नु पर्ने तापमान विन्डोलाई समेट्छ।
प्रदूषण। सानो पाइलट ओरिफिस वा कम्पेन्सेटर स्पूलमा राखिएको कणले पम्प हन्ट वा स्टिक बनाउँछ, र स्क्रू घुमाउने कुनै मात्राले कण हटाउँदैन। फिल्टर र पायलट सर्किट जाँच गर्नुहोस्, र प्रयोग गर्नुहोस् प्रदूषण नियन्त्रण गाइड । फ्लश वास्तविक समाधान हो कि भनेर निर्णय गर्न
प्राइम मूभर र ड्राइभ। ड्राइभको पावर सीमा नजिक वा माथि सेट गरिएको क्षतिपूर्तिकर्ताले इन्जिन वा मोटरलाई रोक्छ वा लगाउँछ, र पम्पले अस्थिरता जस्तो देखिने तरिकामा डि-स्ट्रोक गर्नेछ। उपलब्ध गति र शक्ति पहिले पुष्टि गर्नुहोस्, त्यसपछि यसको विरुद्धमा सट्टा खाम भित्र दबाव सेट गर्नुहोस्।
इनलेट र फिर्ता सर्तहरू। एक प्रतिबन्धित इनलेट वा सानो हावा चुहावटले आवाज र दबाब स्पाइकको साथ पूर्ण नियन्त्रण त्रुटिको नक्कल गर्न सक्छ। जलाशय स्तर, इनलेट तापक्रम, वा ताजा फिल्टरको साथ लक्षण परिवर्तन हुँदा, क्षतिपूर्तिकर्ताको अगाडि शंकास्पद सूचीमा इनलेट राख्नुहोस्।
कसरी सही क्रममा क्षतिपूर्तिकर्ताहरू सेट गर्ने
अर्डर यहाँ महत्त्वपूर्ण छ। फ्लो वा लोड-सेन्सिङ क्षतिपूर्तिकर्ता पहिलो, अधिकतम-दबाव क्षतिपूर्ति दोस्रो, र पम्प आउटलेटमा गेज बिना कुनै समायोजन छैन।
अरू केहि भन्दा पहिले अलग गर्नुहोस् र बन्द गर्नुहोस्। अवरुद्ध-पोर्ट र भण्डारण-ऊर्जा प्रक्रियाहरूको लागि मेसिन म्यानुअल पालना गर्नुहोस्।
पम्प आउटलेट परीक्षण पोर्टमा परीक्षण गेज फिट गर्नुहोस् , रिमोट भल्भमा होइन।
पम्पलाई डेडहेड गर्नुहोस् वा लोडिङ भल्भलाई यसको निष्क्रिय स्थितिमा राखिएको छ, ठ्याक्कै म्यानुअलले आवश्यकता अनुसार। सर्किट अवरुद्ध भएको
पहिले लोड-सेन्सिङ वा प्रवाह क्षतिपूर्ति सेट गर्नुहोस्। अवरुद्ध पोर्टको बिरूद्ध पम्प सुस्त रहँदा, LS/फ्लो सेटिङलाई चाहिएको कम स्ट्यान्डबाइ वा मार्जिनमा समायोजन गर्नुहोस्। धेरै नियन्त्रणहरू लगभग 15-30 बारको कम स्ट्यान्डबाइमा कारखाना सेट गरिएका छन्, तर तपाईंको मोडेलको मूल्य पुष्टि गर्नुहोस्।
त्यसपछि अधिकतम-दबाव क्षतिपूर्ति सेट गर्नुहोस्। लोडिङ पथलाई ऊर्जा दिनुहोस् वा खोल्नुहोस् ताकि दबाव क्षतिपूर्तिकर्ता विरुद्ध निर्माण गर्न सकोस्, र आवश्यक छतमा अधिकतम दबाव समायोजन गर्नुहोस्, अझै आउटलेट गेज हेर्दै।
चिसो र तातो पुन: जाँच गर्नुहोस्। प्रत्येक चक्र पम्प फिर्ता इच्छित स्ट्यान्डबाइमा समाप्त हुनुपर्छ।
घडीको दिशाले सामान्यतया सेटिङ बढाउँछ र घडीको विपरीत दिशाले यसलाई घटाउँछ, यद्यपि दिशा नियन्त्रणमा निर्भर गर्दछ। यसलाई रेखाचित्रबाट पुष्टि गर्नुहोस्, वा तपाईंले सानो समायोजन गर्दा गेज हेर्नुहोस्। प्रकाशित अधिकतम दबाब वा प्राइम मूभरको पावर सीमा नाघ्नुहोस्, र प्रणाली कम्पोनेन्टहरूलाई होल्ड गर्न मूल्याङ्कन गरिएको दबाब भन्दा माथि छत सेट नगर्नुहोस्।
सामान्य गल्तीहरू र तिनीहरूले वास्तवमा के खर्च गर्छन्
तलका गल्तीहरू व्यावहारिक देखिन्छन् र अझै पनि वास्तविक क्षति निम्त्याउँछन्।
दुई समायोजकहरूलाई विनिमेयको रूपमा व्यवहार गर्दै। प्रवाह/लोड-सेन्सिङ समायोजक र अधिकतम-दबाव समायोजक उस्तै देखिन्छन् र सँगै बस्छन्। LS समायोजकलाई 'अधिकतम दबाब' बढाउनको लागि घुमाउँदा मार्जिन र स्ट्यान्डबाइ परिवर्तन हुन्छ, जुन शिकार र ओभरशुटको सामान्य कारण हो।
डेडहेडिङ बिना वा पम्प साइड गेज बिना दबाव सेट गर्दै। थ्रॉटल भल्भ वा फिल्टरको डाउनस्ट्रीम लिइएको पढाइ पम्पको क्षतिपूर्तिकर्ता दबाब होइन। त्यसपछि सेटिङ गलत नम्बर विरुद्ध बनाइन्छ र अर्को शिफ्टमा दोहोर्याइएको छ।
हराएको प्रवाह पुन: प्राप्ति गर्न दबाब बढाउँदै। यदि पम्पले भोल्युमेट्रिक दक्षता गुमाएको छ भने, उच्च दबावले चुहावटलाई खराब बनाउँछ र तेललाई तताउँछ। लक्षण एक क्षणको लागि सुधार हुन्छ र त्यसपछि खराब हुन्छ।
स्ट्यान्डबाइ मान बेवास्ता गर्दै। लामो निष्क्रिय अवधिहरूमा पूर्ण सेटिङमा राखिएको पीसी पम्पले ऊर्जा बर्बाद गर्दछ र सिलहरू लोड गर्दछ; एक LS पम्प जुन कम स्ट्यान्डबाइमा खस्नेछैन पाइलट वा प्लम्बिंग गल्ती छ जुन खोज्न लायक छ।
तातो समायोजन र चिसो स्थिरताको अपेक्षा गर्दै। चिपचिपापन तापमान संग सर्छ। तातो पठनमा मात्र सेट गरिएको मार्जिन वा स्ट्यान्डबाइले कोल्ड स्टार्टमा फरक व्यवहार गर्न सक्छ, त्यसैले दुवै अवस्था जाँच गर्नुपर्छ।
जब तपाईले रोक्नु पर्छ र समायोजन गर्नु हुँदैन
त्यहाँ केसहरू छन् जहाँ पेंच घुमाउनु गलत अर्को चरण हो।
पूर्ण मोडेल कोड, नियन्त्रण प्रकार, र नियन्त्रण रेखाचित्र उपलब्ध छैन।
तपाईले पम्प आउटलेटमा स्ट्यान्डबाइ, लोड, र डेडहेड प्रेसर मापन गर्न सक्नुहुन्न।
समस्या सुरक्षा-महत्वपूर्ण, कर्मचारी-लिफ्टिङ, ब्रेकिङ, वा निलम्बित-लोड प्रकार्यमा मात्र देखिन्छ, र आवश्यक मेसिन प्रक्रिया र अनुमोदित सर्किट आर्किटेक्चर तपाईंको अगाडि छैन।
लोड गरिएको प्रवाह र केस ड्रेन प्रवाह मापन गरिएको छैन, त्यसैले आन्तरिक पहिरनलाई नियन्त्रण त्रुटिबाट अलग गर्न सकिँदैन।
प्राइम मूभरले मूल्याङ्कन गति वा भोल्टेज समात्न सक्दैन, त्यसैले कुनै पनि हाइड्रोलिक सेटिङमा गल्ती हुनु अघि पम्प कम चालित भइरहेको छ।
प्रत्येक केसमा सही कदम पहिले हराएको प्रमाण सङ्कलन गर्न हो। एक मेशिन श्रेणी एक अनुकूलता निष्कर्ष होइन, र एक दबाव सेटिङ मापन प्रवाह वक्र को लागि एक विकल्प होइन।
सोधपुछको साथ के पठाउने
जब पम्पले मापन पछि पनि गलत व्यवहार गर्छ, निम्न क्षेत्रहरूले अनुमानको सट्टा उद्धरण वा प्राविधिक समीक्षालाई अर्थपूर्ण बनाउँदछ।
पम्प र नियन्त्रण: पूर्ण मोडेल कोड, विस्थापन, नियन्त्रण प्रकार, रोटेशन, पोर्टहरू, र कुनै पनि पायलट/रिमोट जडानहरू।
कर्तव्य र कार्यसम्पादन: ड्राइभ गति, आवश्यक प्रवाह, निरन्तर / रुकावट / शिखर दबाब, स्ट्यान्डबाइ दबाव, र लोड-सेन्सिङ मार्जिन यदि लागू हुन्छ।
तरल पदार्थ र वातावरण: तेल प्रकार, चिपचिपापन ग्रेड, सफाई लक्ष्य, सुरु / सामान्य / अधिकतम तेल तापमान, र परिवेश अवस्था।
मापन: निष्क्रिय, डेडहेड, र लोड गरिएको अवस्थाहरूमा आउटलेट दबाव; लोड प्रवाह; दुई तापमान मा केस नाली प्रवाह; इनलेट वैक्यूम।
प्रमाण: नेमप्लेट तस्बिरहरू, नियन्त्रण रेखाचित्र, गल्तीको समयमा दबाब गेजको छोटो भिडियो, र कुनै पनि अघिल्लो विफलता मलबे वा मर्मत इतिहास।
BLINCE ले उम्मेदवार दिशा फिर्ता गर्न सक्छ - कुन नियन्त्रण गलत छ, कुन मापन हराइरहेको छ, एक असंगत इन्टरफेस, एक सम्भावित आन्तरिक-पहना सीमा, वा उद्धरण पर्खनु पर्ने कारण - भाग नम्बरमा प्रतिबद्ध गर्नु अघि।
प्रेशर कम्पेन्सेटर र लोड सेन्सिङ भल्भ बीचको वास्तविक भिन्नता के हो?
दबाब क्षतिपूर्तिकर्ताले यसको सेटिङमा पम्पलाई डि-स्ट्रोक गरेर अधिकतम प्रणाली दबाब क्याप गर्दछ। लोड-सेन्सिङ भल्भले मिटरिङ भल्भमा निरन्तर दबाब घटाउँछ, त्यसैले पम्प प्रेशर ट्र्याक लोड प्लस मार्जिन हुन्छ र निष्क्रिय अवस्थामा कम स्ट्यान्डबाइमा खस्न सक्छ।
कुन समायोजन म पहिले घुमाउँछु?
स्ट्यान्डबाइ र मार्जिन स्थापना गर्न पहिले लोड-सेन्सिङ वा प्रवाह क्षतिपूर्तिकर्ता सेट गर्नुहोस्, त्यसपछि छत विरुद्ध अधिकतम-दबाव क्षतिपूर्ति सेट गर्नुहोस्। चिसो र तातो दुवै पुष्टि गर्नुहोस्।
स्ट्यान्डबाइ दबाब के हुनुपर्छ?
यो मोडेल-विशिष्ट छ। धेरै लोड-सेन्सिङ नियन्त्रणहरूले लगभग 15-30 बारको कम स्ट्यान्डबाइ प्रयोग गर्दछ, जबकि एक सादा दबाव-क्षतिपूर्ति पम्पले स्ट्यान्डबाइमा पूर्ण सेटिङ राख्छ। आफ्नो मोडेल र नियन्त्रण कोड को लागि मान पढ्नुहोस्।
चर पम्प सुस्त हुँदा तातो चल्छ?
दबाब-क्षतिपूर्ति पम्पमा, निष्क्रिय अझै पनि सर्किट पूर्ण सेटिङमा बस्छ, लगभग कुनै प्रवाहमा पनि। यदि लोड-सेन्सिङ पम्प निष्क्रिय अवस्थामा तातो चल्छ भने, यो सामान्यतया यसको कम स्ट्यान्डबाइमा झर्दैन - एक पायलट वा राहत मार्गले दबाब दिइरहेको छ जब यो हुँदैन।
म कसरी गलत समायोजन क्षतिपूर्तिकर्ताबाट पहिरिएको पम्प भन्न सक्छु?
डेडहेड स्ट्यान्डबाइ प्रेशरलाई लक्षित सेटिङसँग तुलना गर्नुहोस् र तापक्रममा केस ड्रेन प्रवाह मापन गर्नुहोस्। यदि पम्प पुग्छ र दबाब राख्छ तर लोड अन्तर्गत प्रवाह छोटो छ, आन्तरिक चुहावट अधिक सम्भावित दिशा हो।
के म प्रकाशित अधिकतम माथि दबाव सेट गर्न सक्छु?
होइन। प्रकाशित अधिकतम, प्रणाली कम्पोनेन्ट मूल्याङ्कन, र प्राइम मूभरको शक्ति सीमा सबै सेटिङ क्याप। तिनीहरूलाई पार गर्दा पम्प, मेसिन, र भण्डारण-ऊर्जा विफलता नजिकको जो कोहीलाई क्षति पुर्याउन सक्छ।
यो लेख एक सामान्य ईन्जिनियरिङ् गाइड हो। अन्तिम कम्पोनेन्ट छनोट मेसिन रेखाचित्र, मापन गरिएको हाइड्रोलिक डेटा, काम गर्ने अवस्था, सुरक्षा आवश्यकताहरू, र योग्य हाइड्रोलिक इन्जिनियर वा आपूर्तिकर्ताबाट पुष्टिमा आधारित हुनुपर्छ।
Blince हाइड्रोलिक टोली
Blince हाइड्रोलिक एक उद्योग-अग्रणी कम्पनी हो जुन सटीक-इन्जिनियर गरिएको तरल पदार्थ पावर निर्माण र अनुकूलन हाइड्रोलिक समाधानहरूमा समर्पित छ। औद्योगिक मेसिनरीमा दशकौंको गहिरो क्षेत्र विशेषज्ञता र हजारौं सफल विश्वव्यापी परिनियोजनहरूद्वारा समर्थित, हाम्रो इन्जिनियरिङ टोलीले पूर्ण रूपमा उच्च प्रदर्शन हाइड्रोलिक कम्पोनेन्ट निर्माणमा केन्द्रित छ, विशेष कक्षीय मोटर्स, उच्च दबाव यात्रा मोटर ड्राइव , र बलियो दिशात्मक नियन्त्रण वाल्व । हाम्रो उत्पादन पूर्वाधारले अत्याधुनिक बहु-अक्ष सीएनसी मेसिनिङ प्रणालीहरू प्रयोग गर्दछ र प्रत्येक उत्पादन दौडमा दोहोर्याउन मिल्ने भोल्युमेट्रिक शुद्धताको ग्यारेन्टी गर्न पूर्ण रूपमा ISO 9001 प्रमाणित छ।
हामी भारी उद्योग वितरकहरू, मेसिनरी OEMs, र 150 भन्दा बढी देशहरूमा मर्मत टोलीहरूलाई छिटो, अत्यधिक भरपर्दो, र लागत-कुशल हाइड्रोलिक समाधानहरू प्रदान गर्दछौं। चाहे तपाइँको सक्रिय परियोजनाले अनुकूलित शाफ्ट प्रोफाइलहरूको सानो-भोल्युम ब्याच वा ठूलो मात्रामा उत्पादन चलाउनको लागि कल गर्दछ। गम्भीर-कर्तव्य कास्ट आयरन गियर पम्प , हामी कुल मूल्य निर्धारण भविष्यवाणीको साथ तपाईंको लक्षित नेतृत्व समयहरू पूरा गर्न हाम्रो लचिलो उत्पादन तालिकाहरू कन्फिगर गर्छौं। Blince सँग साझेदारी गर्नु भनेको अधिकतम प्रणाली दक्षता, अभिजात वर्ग सामग्रीको गुणस्तर, र असम्बद्ध तरल शक्ति व्यावसायिकता सुरक्षित गर्नु हो।
हाम्रो पूर्ण उत्पादन लाइनअप बारे थप जान्नको लागि, हाम्रो आधिकारिक वेबसाइटमा जानुहोस्: www.blence.com.